Wiadomości branżowe
Dom / Wiadomości / Wiadomości branżowe / Linia automatyczna do formowania ATL: rozwiązanie do precyzyjnego formowania rur dla przemysłu motoryzacyjnego
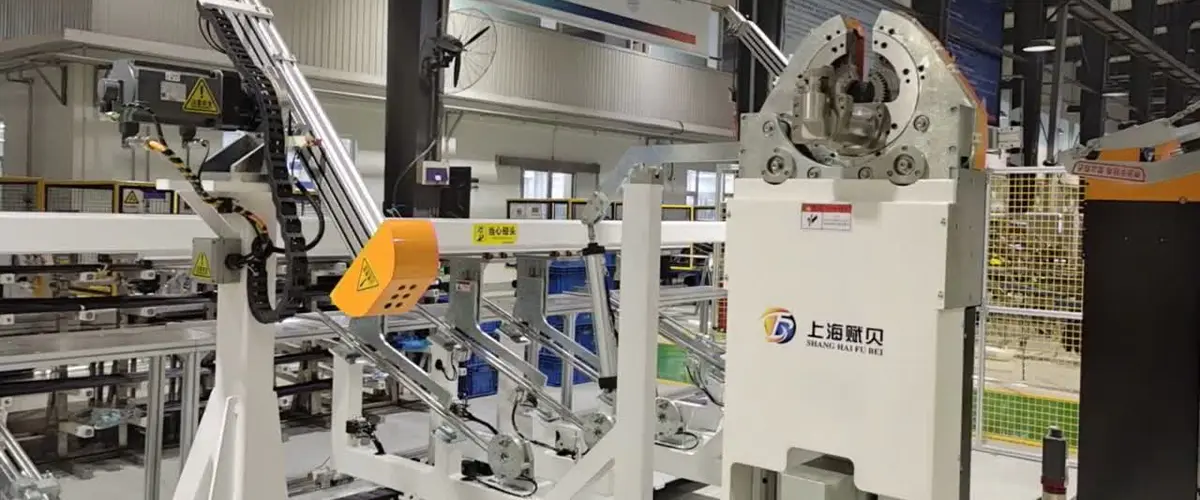
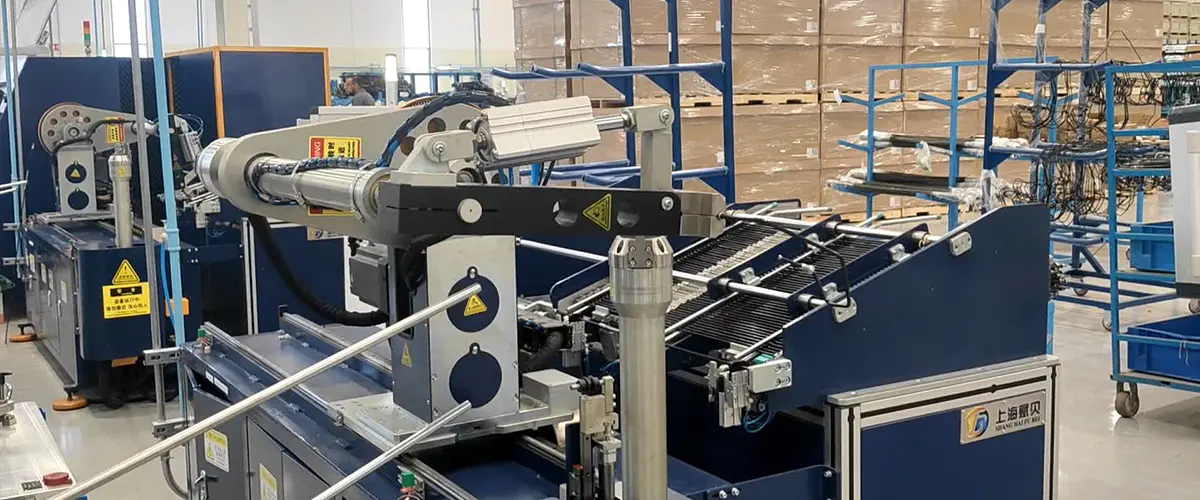
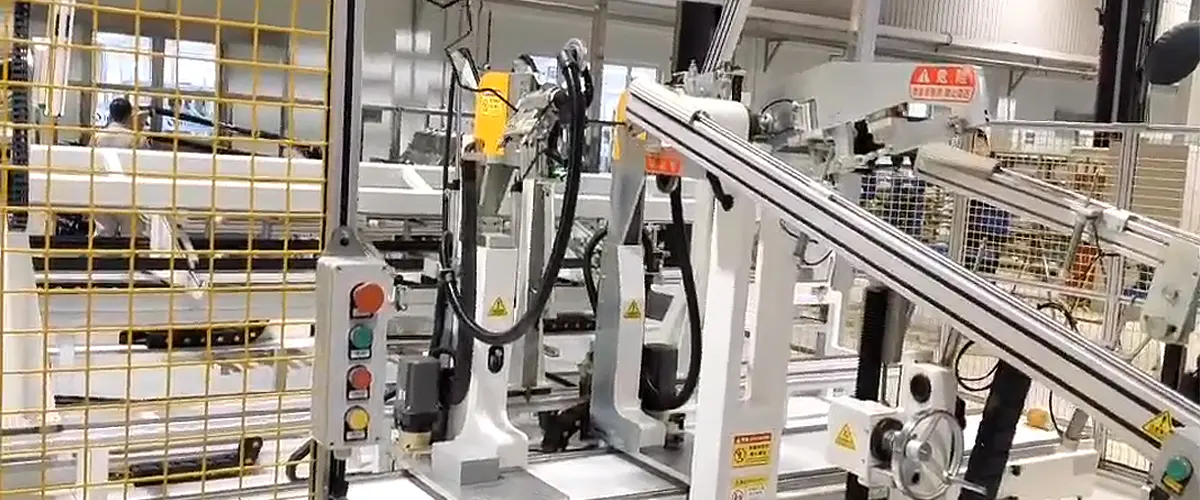
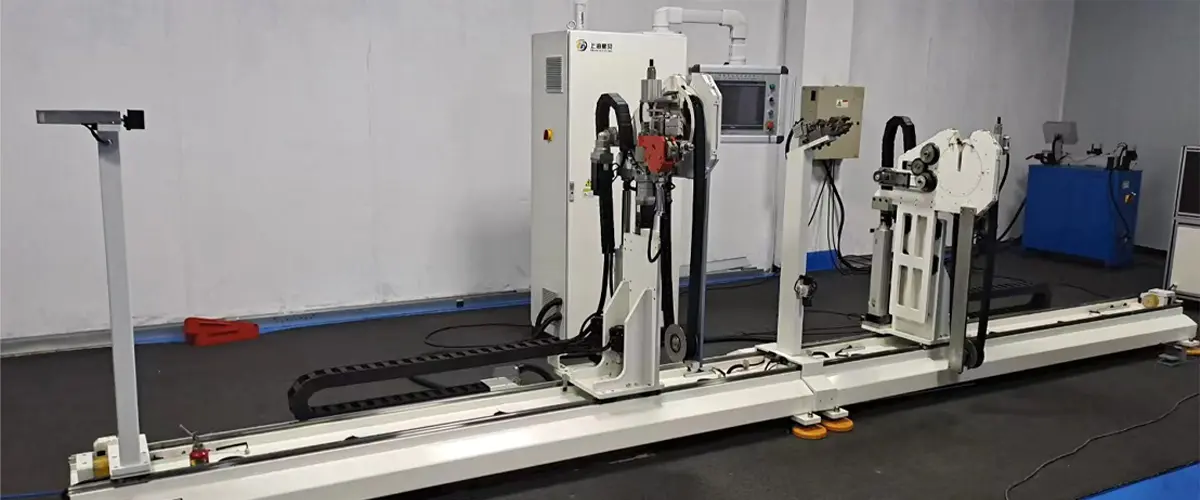
W wielu zakładach przetwórstwa rur wąskim gardłem nie jest pojedyncza giętarka, ale przenoszenie części pomiędzy stanowiskami. Operatorzy przenoszą rury z giętarki do jednostki do formowania końcówek, a następnie do maszyny do fazowania i cykl się powtarza. Każdy transfer powoduje błędy wyrównania, zarysowania i zmiany czasu cyklu. Rezultatem jest linia produkcyjna, która nigdy nie osiąga swojej teoretycznej wydajności. Automatyczna linia do formowania ATL firmy Shanghai Fubei Electromechanical Equipment Co., Ltd. rozwiązuje ten problem poprzez integrację gięcia, formowania końcówek i przenoszenia w jeden kontrolowany system.
The Automatyczna linia do formowania ATL to elastyczny system obróbki rur przeznaczony do produkcji wielkoseryjnej. Rozpoczyna się od mechanicznego lub napędzanego serwo mechanizmu podającego, który umieszcza prostą lub wstępnie wygiętą rurę w stacjach formujących. Następnie linia wykonuje po kolei wiele operacji: formowanie końcówek (rozwijanie, wyginanie lub wyginanie), gięcie (pojedyncza lub podwójna głowica), a czasami fazowanie lub wyoblanie, w zależności od skonfigurowanych stacji.
Tym, co odróżnia tę linię od klastra samodzielnych maszyn, jest wbudowany transfer i koordynacja PLC. Każda stacja jest połączona z innymi, więc rura nie może przejść do następnej operacji, dopóki poprzednia nie zostanie potwierdzona jako ukończona. Eliminuje to powszechny problem „zmiennej tolerancji”, w którym części odbiegają od specyfikacji po kilku ręcznych przekazaniach. W przypadku rur stalowych o dużej wytrzymałości lub cienkościennych rur aluminiowych stosowanych w instalacjach klimatyzacji samochodowej, ta konsystencja ma decydujące znaczenie.
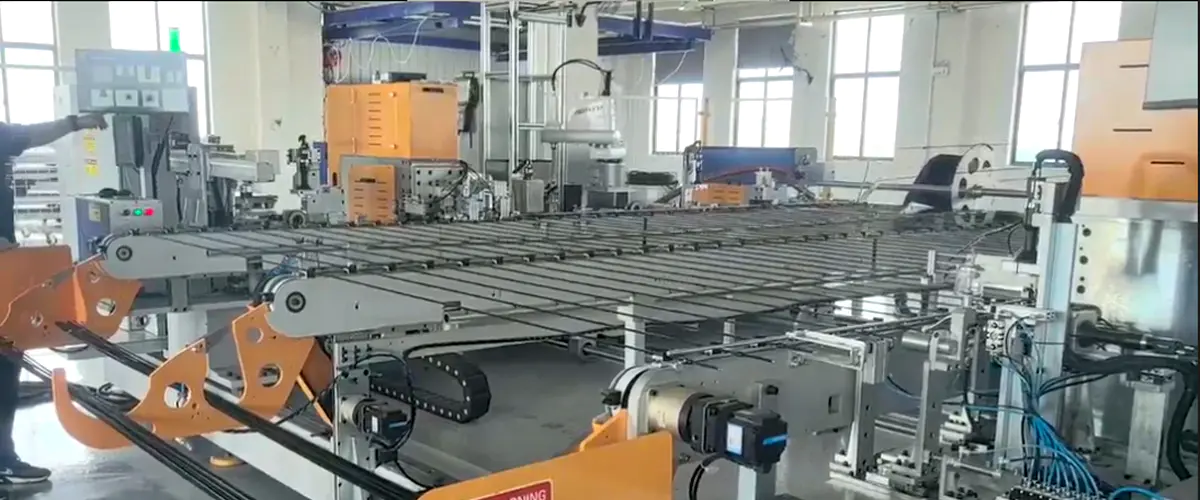
 Zautomatyzowana linia do kompleksowego formowania i montażu rur Ta zintegrowana linia automatyzuje załadunek, gratowanie, jednoczesne formowanie końcówek, montaż nakrętek i kontrolę rur o średnicy od 1000 do 5000 mm, zapewniając stałą jakość i ograniczając konieczność ręcznej obsługi. Zobacz produkt →
Shanghai Fubei projektuje automatyczną linię do formowania ATL z tą samą serwosterowaniem i filozofią HMI, co w innych urządzeniach do obróbki rur. Operator ustawia program raz, a linia przełącza się pomiędzy rozmiarami probówek, korzystając z zapisanych receptur. Dzięki temu użytkownik może rano uruchomić partię przewodów hamulcowych, a po południu partię przewodów klimatyzacji, bez konieczności ponownego oprzyrządowania całego przewodu.
Kupując linię automatyczną, pierwszym pytaniem nie jest cena, ale oczekiwany zwrot. Automatyczna linia do formowania ATL oferuje wymierne korzyści w trzech obszarach: konsystencja, wydajność i koszt pracy.
Spójność pochodzi z cyklu deterministycznego. W celi ręcznej operator może obrócić rurę o 90 stopni z niewielkim przesunięciem. W linii ATL uchwyt zaciskowy odnosi się za każdym razem do rury w ustalonym punkcie. Kąty zgięcia są kontrolowane przez głowice napędzane serwomechanizmem ze sprzężeniem zwrotnym w zamkniętej pętli, a nie przez nastrój czy zmęczenie operatora.
Wydajność wzrasta, ponieważ linia działa w sposób ciągły. Podczas gdy jedno stanowisko formuje koniec, głowica gnąca może przesuwać się do następnej pozycji. Ruchy nakładające się oznaczają, że czas cyklu jest znacznie krótszy niż suma czasów poszczególnych stanowisk.
Koszty pracy są niższe, ponieważ jeden operator może nadzorować całą linię zamiast trzech lub czterech osób na oddzielnych maszynach. Zadaniem operatora staje się ładowanie surowca, monitorowanie HMI i obsługa okazjonalnych alarmów, a nie wykonywanie powtarzalnej pracy ręcznej.
Aby uzyskać konkretny obraz, należy rozważyć dwa typowe scenariusze podczas porównywania automatycznej linii do formowania ATL z metodami ręcznymi lub półautomatycznymi:
| Czynnik | Ręczna/półautomatyczna komórka | Automatyczna linia do formowania ATL |
|---|---|---|
| Spójność cyklu | ±0,3 mm do ±0,8 mm w zależności od operatora | ±0,1 mm lub lepiej z mocowaniem serwo |
| Przełączanie pomiędzy rozmiarami rur | 30–60 minut z ręczną regulacją | 5–15 minut, korzystając z zapisanych przepisów |
| Liczba operatorów | 3–4 operatory dla równoważnego wyniku | 1 operator do nadzoru linii |
| Wskaźnik złomu | 1–3% typowe dla małych partii | 0,2–0,5% osiągalne w przypadku stacji blokujących |
Liczby te reprezentują typowe zakresy przemysłowe i będą się różnić w zależności od rzeczywistego materiału rury, grubości ścianki i konfiguracji. Najważniejszy wniosek jest taki, że linia automatyczna nie dodaje funkcji ze względu na technologię; usuwa zmienność powodującą odpady i poprawki w ogniwach ręcznych.
Inwestycja w automatyczną linię formującą ATL zwraca się, gdy roczny wolumen jest wystarczająco wysoki. Cela ręczna może być bardziej opłacalna w przypadku warsztatu, który produkuje krótkie partie rur o różnych rozmiarach. Jednak w przypadku zakładu produkującego tę samą rodzinę zespołów rur przez długi sezon linia automatyczna szybko przewyższa komorę ręczną pod względem całkowitego kosztu na część. Dlatego większość zakupów automatycznych linii do formowania ATL pochodzi od dużych producentów samochodów i komponentów HVAC.
Przed wyborem automatycznej linii do formowania ATL kupujący powinien sprawdzić, czy maszyna może obsłużyć jego konkretny asortyment rur. Najważniejsze parametry to:
Warto również zadać pytanie o możliwość integracji urządzeń poprzedzających i końcowych linii. Przykładowo dwugłowicowa giętarka do rur CNC może być zastosowana w tej samej linii do jednoczesnego gięcia obu końców, co jest szczególnie przydatne w przypadku rur w kształcie U w instalacjach klimatyzacyjnych.
Giętarka CNC z podwójną głowicą do precyzyjnych przewodów hydraulicznych 15-osiowa giętarka z serwonapędem do rur o średnicy zewnętrznej 4,76–6,35 mm, obsługująca gięcia do 180° z automatycznym załadunkiem i rozładunkiem, idealna do przewodów hamulcowych i hydraulicznych wymagających powtarzalnej dokładności. Zobacz produkt → Oceniając dostawcę, poproś o badanie możliwości procesu. Dostawca powinien być w stanie przedstawić pomiary wymiarowe wykonane w trakcie serii produkcyjnej, a nie tylko próbkę trzech części. Niezawodny producent udokumentuje strategię mocowania, kompensację sprężyny powrotnej przy zginaniu i konstrukcję narzędzia do formowania końcówek.
Jeszcze jedna praktyczna rekomendacja: poproś o referencje linii, na której przebiega rura z podobnego materiału. Jeżeli producent nie jest w stanie dostarczyć działającej instalacji o podobnej średnicy zewnętrznej, grubości ścianki i promieniu gięcia, jest to sygnał ostrzegawczy. Automatyczną linię do formowania ATL można dostosować do konkretnego materiału, ale strojenie to jest najbardziej niezawodne, gdy dostawca zrobił to już dla porównywalnego projektu.
Największy popyt na automatyczne linie formierskie ATL generują dwie branże: motoryzacja i klimatyzacja. W branży motoryzacyjnej najczęstszymi zastosowaniami są zespoły przewodów klimatyzacyjnych i zespoły przewodów hamulcowych.
Rury do klimatyzacji samochodowej są zwykle wykonane z rur ze stopu aluminium o cienkich ściankach. Potrzebują czystych końcówek do połączeń O-ringów i precyzyjnych zagięć, aby poprowadzić rurę przez wewnętrzną wnękę pojazdu. Projekt automatycznej linii produkcyjnej specjalnie dla tego zastosowania może obejmować stanowisko do badania szczelności po formowaniu, dzięki czemu linia nie tylko wytwarza rurę, ale także ją sprawdza przed opuszczeniem komory automatycznej. Shanghai Fubei oferuje dedykowaną automatyczną linię produkcyjną do formowania rur do klimatyzacji samochodowej, która ma te same podstawowe komponenty, co automatyczna linia do formowania ATL, ale pakuje je do tego konkretnego zastosowania.
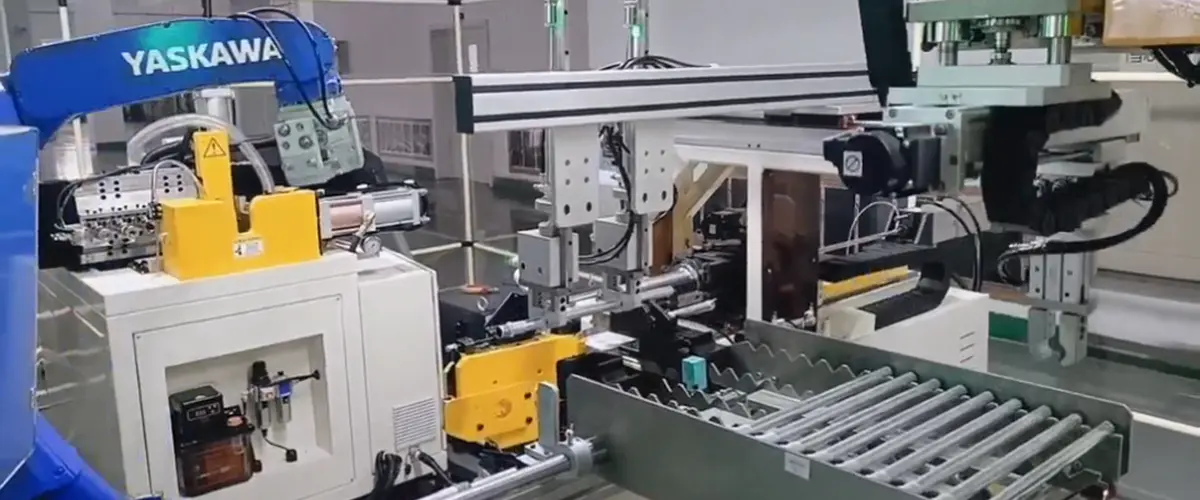
Elastyczna zautomatyzowana linia do asymetrycznego formowania końcówek rur Linia ta wykonuje różne operacje na każdym końcu rury, w tym formowanie, gięcie i przenoszenie za pomocą robota, odpowiednie dla rur klimatyzacji lub przewodów hamulcowych o różnych wymaganiach dotyczących połączeń z każdej strony. Zobacz produkt → Produkcja rur hamulcowych jest bardziej wymagającym przypadkiem. Przewody hamulcowe pełnią krytyczne funkcje bezpieczeństwa, dlatego należy zachować odpowiednie wymiary, a powierzchnia rury musi być wolna od zadrapań i wgnieceń. Posuw i chwytanie niskociśnieniowe automatycznej linii formowania ATL można skonfigurować tak, aby uniknąć uszkodzenia powierzchni. Ta sama linia może obsłużyć podwójne rozwieranie końcówek wymagane do połączeń hamulców.
W branży klimatyzacyjnej linia ta jest często stosowana do rur miedzianych stosowanych w wężownicach skraplaczy i parowników. W tym przypadku kluczową kwestią jest czystość i zapobieganie powstawaniu wiórów miedzianych wewnątrz rury. Zamknięta przestrzeń formowania automatycznej linii formującej ATL pomaga w gromadzeniu wiórów i pyłu i może być wyposażona w próżniowy system odsysania wiórów.
Wybór właściwej linii automatycznej to decyzja długoterminowa. Automatyczną linię do formowania ATL firmy Shanghai Fubei zaprojektowano tak, aby można ją było dostosować, a jej działanie zależy w dużej mierze od określenia właściwych stacji, oprzyrządowania i oprogramowania sterującego dla rur. Jeśli oceniasz linię, zacznij od bieżących rysunków rur i docelowej wielkości produkcji. Następnie omów z producentem czas cyklu, możliwość zmiany i funkcje zapewnienia jakości. Aby uzyskać więcej informacji na temat podejścia inżynieryjnego Shanghai Fubei i jego doświadczenia w obróbce rur, odwiedź naszą stronę o nas . Wyjaśnia skupienie się firmy na sprzęcie sterowanym serwo i niestandardowych rozwiązaniach dla sektorów motoryzacyjnego i HVAC.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Budynek A, nr 299 Tangming Road, strefa przemysłowa Shihudang, dystrykt Songjiang, Szanghaj, Chiny
Prawa autorskie © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Zarezerwowane Fabryka Zautomatyzowanego Sprzętu Do Obróbki Rur