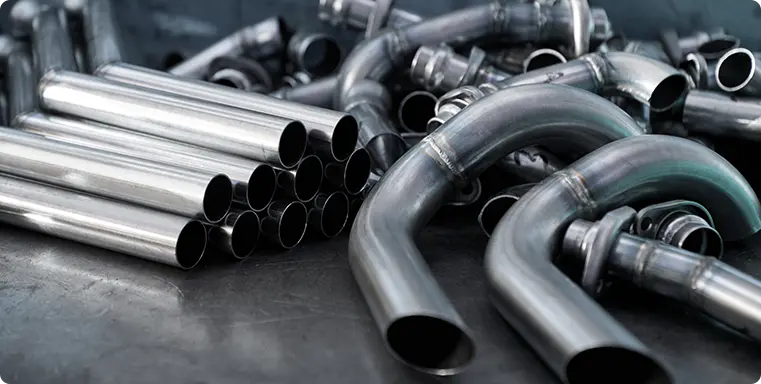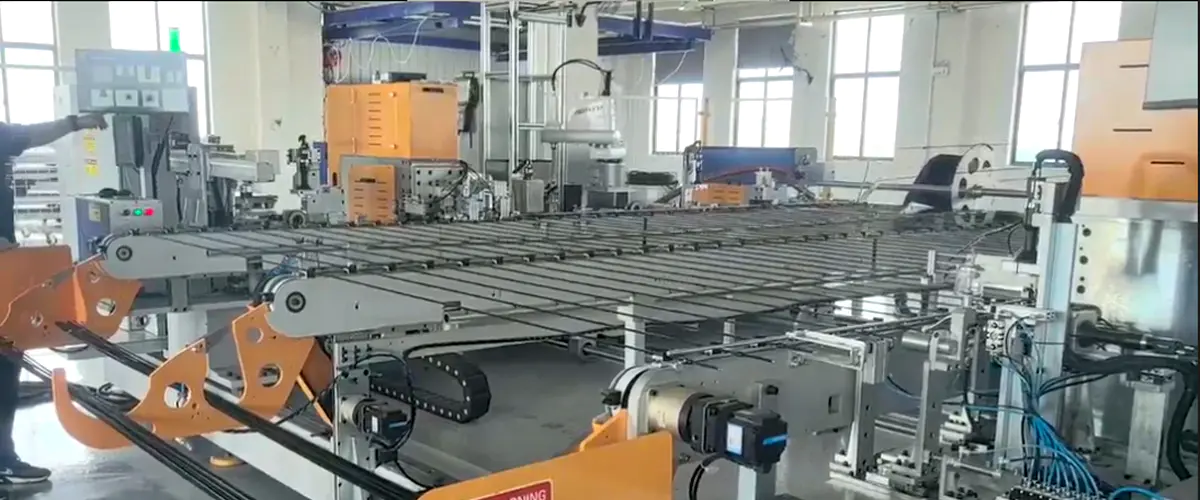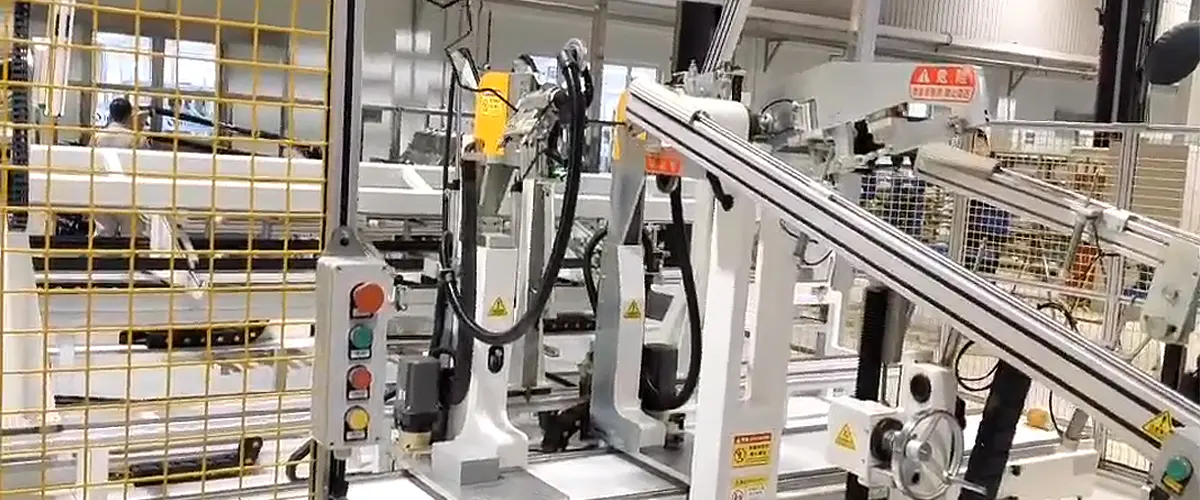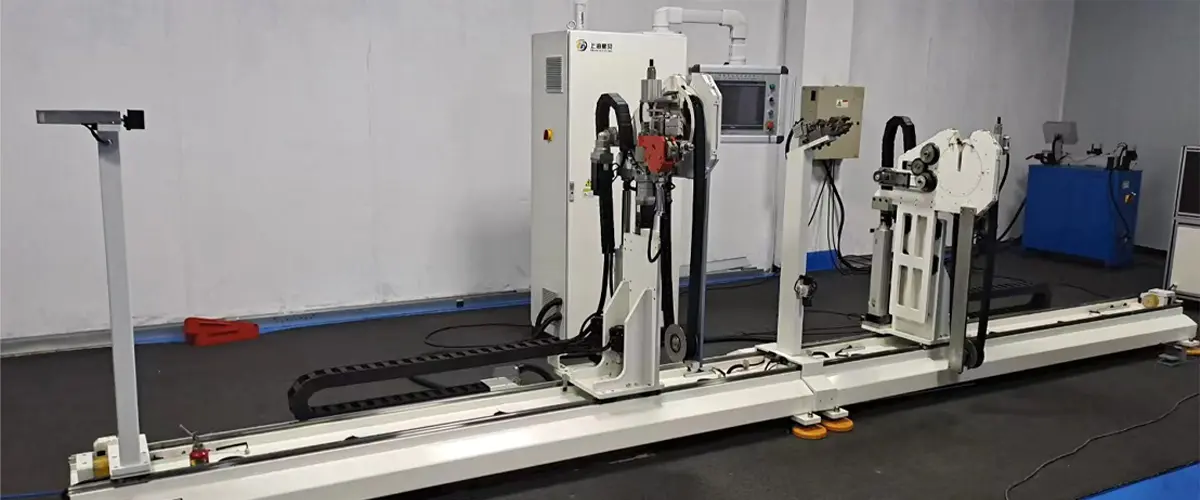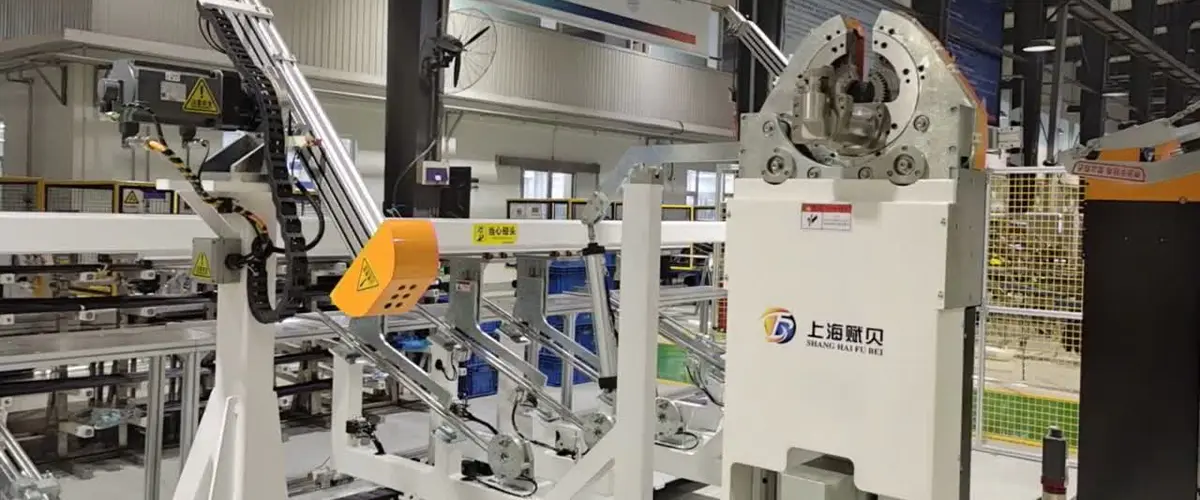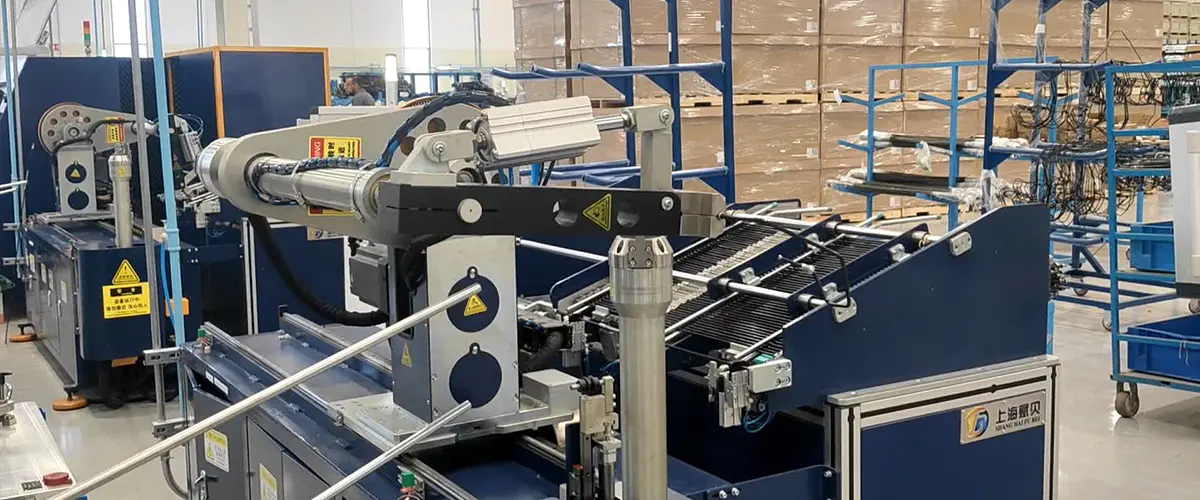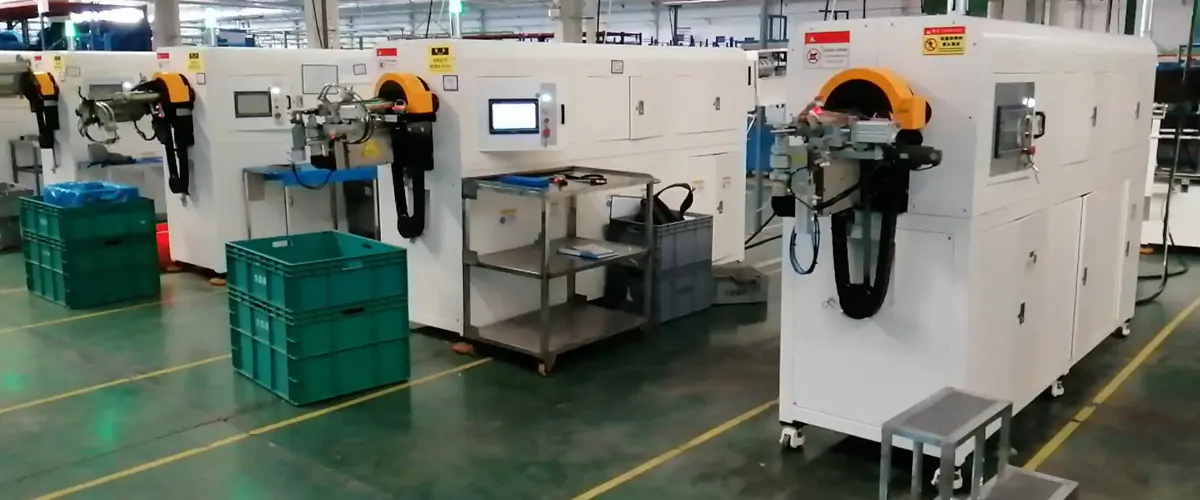


Ta elastyczna, zautomatyzowana linia jest przeznaczona do części rur wymagających różnych operacji na każdym końcu — integrując automatyczny załadunek, formowanie pierwszego końca, gięcie rur, formowanie drugiego końca i rozładunek w ciągłą, w pełni zautomatyzowaną sekwencję produkcyjną.
Zróżnicowane przetwarzanie końcowe: W przeciwieństwie do symetrycznych linii produkcyjnych, system ten jest skonfigurowany do wykonywania odrębnych operacji na lewym i prawym końcu każdej rury w jednym przebiegu produkcyjnym. Dzięki temu dobrze nadaje się do elementów, w których każdy koniec pełni inną funkcję połączenia lub uszczelnienia, co wymaga innej geometrii formowania z każdej strony — co jest powszechnym wymaganiem w przypadku przewodów hamulcowych, przewodów paliwowych i przewodów obwodów hydraulicznych.
Minimalne wprowadzanie ręczne: Jedynym ręcznym krokiem w całym procesie jest wstępne załadowanie rury. Po umieszczeniu część jest automatycznie przeprowadzana przez wszystkie kolejne operacje formowania, gięcia i rozładunku. Takie podejście pozwala zachować elastyczność w akceptowaniu rur o różnych lub nieregularnych wymiarach, jednocześnie ograniczając zaangażowanie siły roboczej do minimum w całym cyklu produkcyjnym.
Transfer między stacjami ramienia robota: Ponieważ rury przetwarzane na tej linii mają często nieregularny kształt lub mają profile, które nie pasują do standardowych przenośników lub zsypów grawitacyjnych, transfer pomiędzy stacjami obsługuje ramię robota. Ramię robota dopasowuje się do geometrii każdej rury, zapewniając bezpieczne, powtarzalne pozycjonowanie na każdym stanowisku pracy bez pozostawiania śladów i deformacji powierzchni części.
Zintegrowana stacja gięcia: Oprócz formowania obu końców linia zawiera stanowisko do gięcia rur, które kształtuje korpus rury do wymaganego profilu trójwymiarowego. Umożliwia to wykonanie skomplikowanych, wielooperacyjnych części w jednym przejściu, eliminując potrzebę kierowania pracy pomiędzy oddzielnymi maszynami do formowania i gięcia.
Zmiana na podstawie przepisu: Wszystkie parametry procesu są zapisywane jako nazwane receptury. Przejście na inny numer części wymaga jedynie wyboru receptury, po czym system automatycznie rekonfiguruje wszystkie osie i ustawienia procesu. Minimalizuje to przestoje związane z przezbrojeniem i zmniejsza ryzyko wystąpienia błędu ludzkiego podczas konfiguracji.
Możliwość samodzielnej pracy: Chociaż linia została zaprojektowana z myślą o integracji z szerszymi środowiskami produkcyjnymi, może również działać jako samodzielna maszyna. Daje to producentom elastyczność w zakresie niezależnego wdrażania, gdy wielkość produkcji lub wymagania dotyczące przepływu pracy nie uzasadniają jeszcze pełnej integracji linii, oraz późniejszej rozbudowy w razie potrzeby.
Niska zależność od siły roboczej: Dzięki ręcznej interwencji ograniczonej do początkowego etapu załadunku, linia działa przy bardzo niewielkich wymaganiach operatora. Zmniejsza to jednostkowy koszt pracy i eliminuje zmienność, którą w przeciwnym razie do procesu wprowadziłaby ręczna obsługa na etapach pośrednich.