

Dom / Produkty / Giętarka do rur / Giętarka do rur z podwójną głowicą / W pełni automatyczna dwugłowicowa giętarka do rur
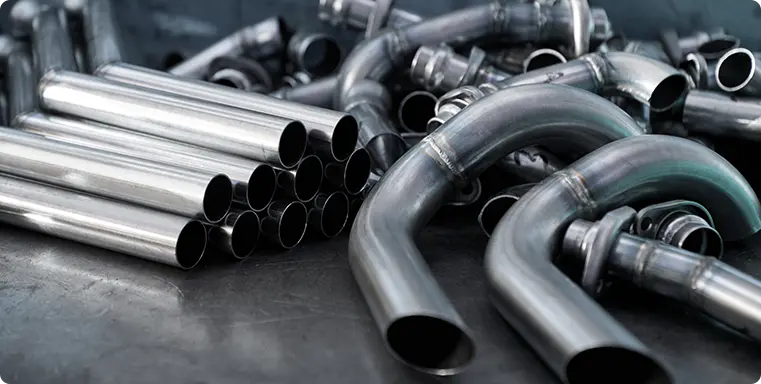
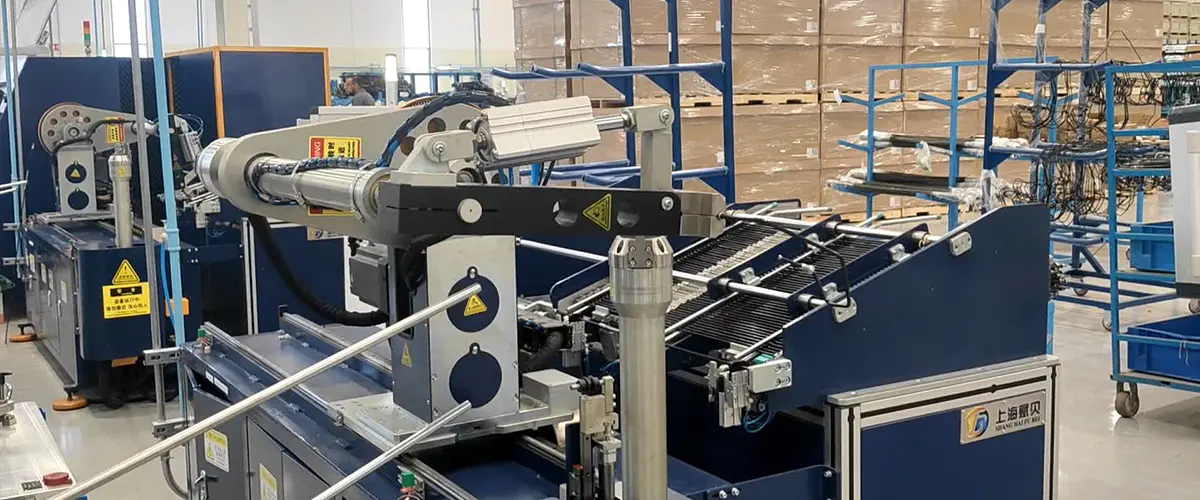
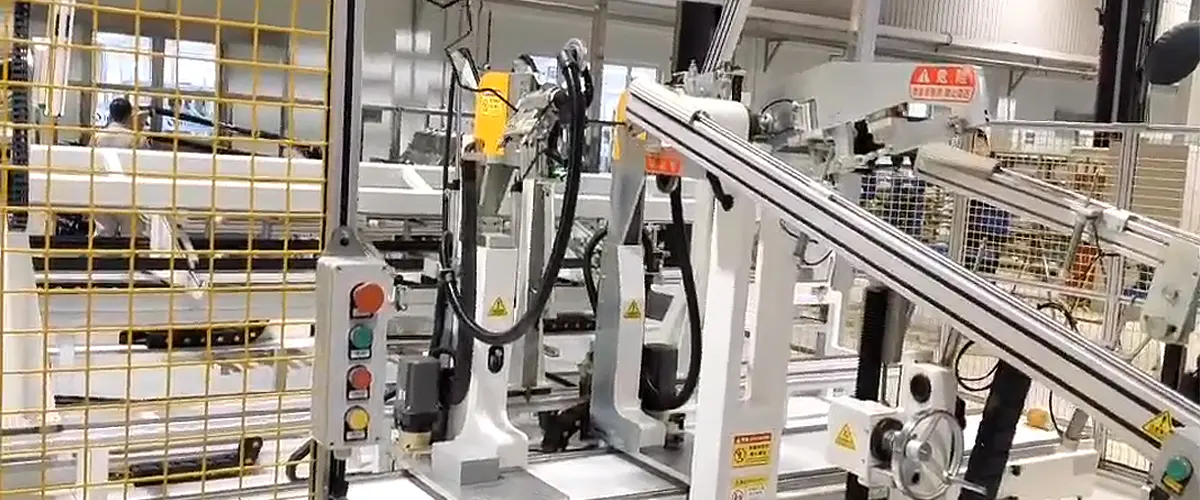
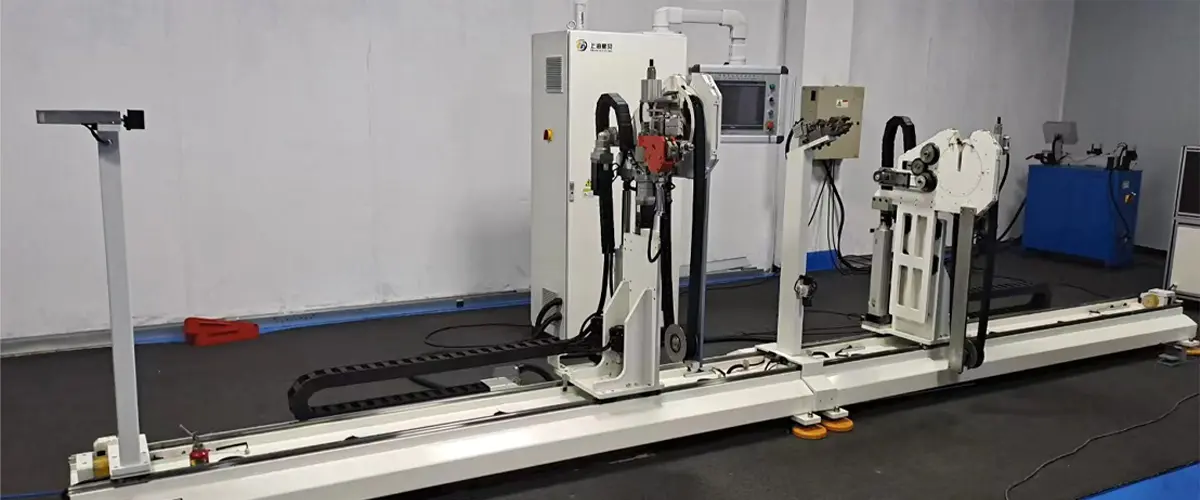
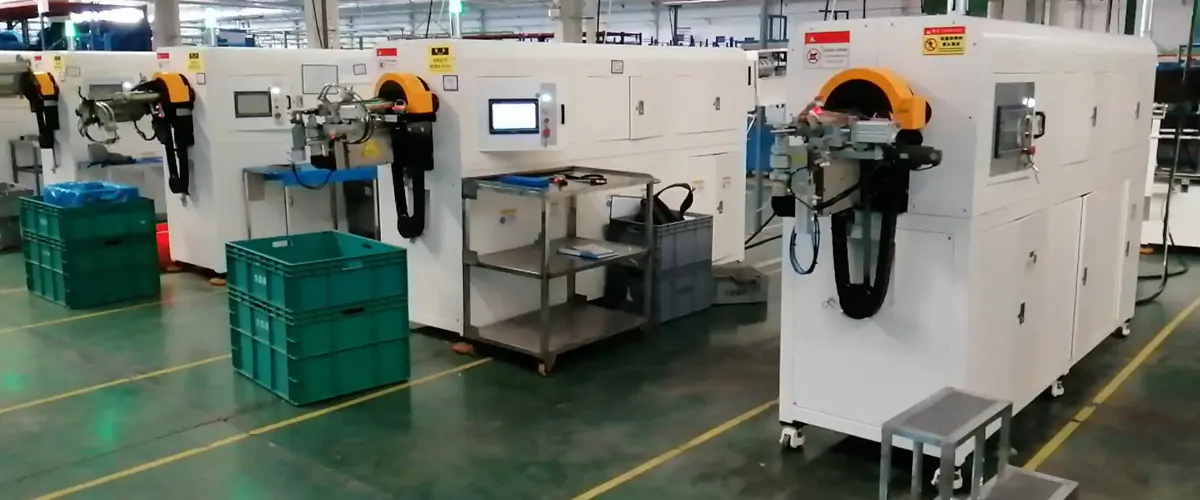
Ta w pełni automatyczna dwugłowicowa giętarka do rur CNC, stworzona z myślą o bezobsługowej, masowej produkcji rur w zakresie długości 1 000–5 000 mm, obsługuje cały cykl przetwarzania — od załadunku rur, przez gięcie na obu końcach, aż do wyładunku gotowej części — bez konieczności ręcznej interwencji na jakimkolwiek etapie.
Kompleksowa automatyzacja
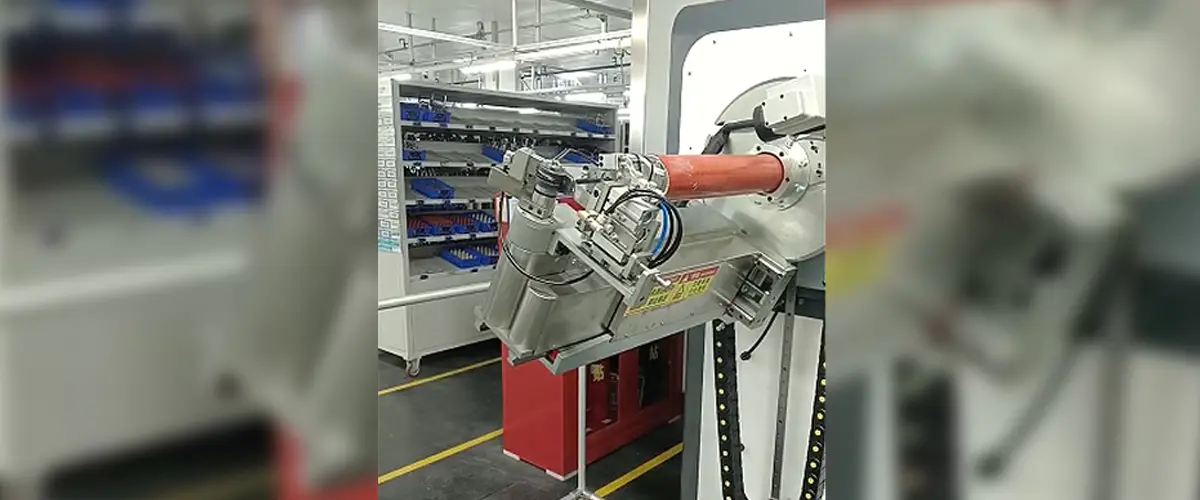
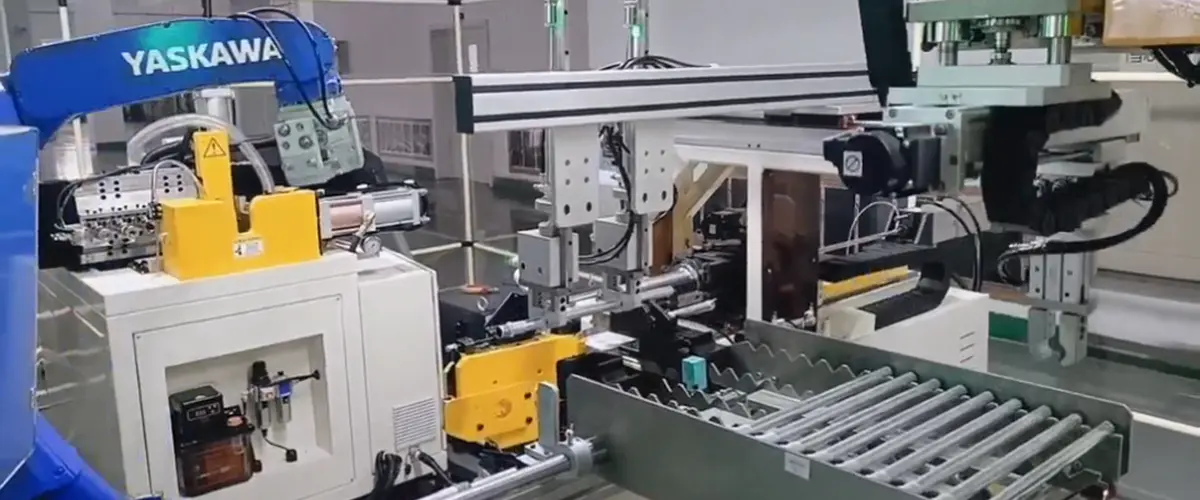
Automatyczne systemy załadunku i rozładunku na obu końcach podają rury do maszyny i w sposób ciągły usuwają gotowe części, utrzymując stały rytm produkcji przez całą zmianę. Wyeliminowanie ręcznego załadunku i rozładunku nie tylko zmniejsza zapotrzebowanie na pracę, ale także eliminuje różnice w pozycjonowaniu, które wprowadza ręczna obsługa, przyczyniając się bezpośrednio do spójności części z częścią.
Sterowanie CNC z interfejsem dotykowym
Wszystkimi funkcjami maszyny zarządza się za pomocą systemu sterowania CNC, dostępnego za pośrednictwem panelu dotykowego. Operatorzy mogą tworzyć, ładować i modyfikować programy z poziomu jednego interfejsu, bez konieczności ręcznej regulacji mechanicznej pomiędzy uruchomieniami.
15-osiowy pełny serwonapęd
Każda oś napędzana — posuw, obrót, zaciskanie i zginanie — jest sterowana serwomechanizmem we wszystkich 15 osiach. Ten poziom skoordynowanego pokrycia serwomechanizmów zapewnia precyzyjny, powtarzalny ruch w całym cyklu i umożliwia maszynie wykonywanie złożonych sekwencji wielu zgięć ze stałą dokładnością w dużych seriach produkcyjnych.
Konwersja współrzędnych XYZ na YBC
Wbudowany system programowania konwertuje trójwymiarową geometrię rury XYZ bezpośrednio na parametry maszyny YBC i automatycznie oblicza długości posuwu w prostych odcinkach pomiędzy punktami zgięcia. Programy można generować na podstawie danych projektowych bez ręcznej transformacji współrzędnych, co skraca czas konfiguracji i ryzyko błędów programowania.
Korekcja poszczególnych operandów z zapisanymi wartościami
Każdy zaprogramowany parametr zawiera sparowane pole korekcyjne, które rejestruje wartość bazową i zastosowane przesunięcie. Korekty są zapisywane w programie i pozostają w trakcie całej serii produkcyjnej, umożliwiając maszynie uwzględnienie sprężynowania materiału lub charakterystyki oprzyrządowania bez zmiany programu głównego.
50 punktów zgięcia na głowę
Zarówno lewa, jak i prawa głowica gnąca obsługują do 50 programowalnych punktów gięcia każda, zapewniając wystarczającą wydajność w przypadku skomplikowanych geometrii rur bez konieczności wielokrotnych operacji zaciskania lub dzielenia programu.
Trójwarstwowe koło matrycowe
Trójwarstwowy system kół matrycowych obsługuje różne typy rur w tej samej maszynie: warstwa pierwsza dla standardowych rur gołych, warstwa druga dla rur z płaszczem lub izolowanymi, a warstwa trzecia jako pozycja prześwitu, aby zapobiec zakłóceniom narzędzi podczas ciasnych sekwencji wielu zgięć.
Wybór kierunku zgięcia krok po kroku
Każdą głowicę gnącą można niezależnie skonfigurować do gięcia w lewo lub w prawo na każdym etapie, umożliwiając maszynie produkcję rur ze zmiennymi kierunkami gięcia w jednym, nieprzerwanym cyklu automatycznym.