Wiadomości branżowe
Dom / Wiadomości / Wiadomości branżowe / Zautomatyzowany sprzęt do obróbki rur: przewodnik dla kupujących dotyczący wyboru maszyny
Zautomatyzowany sprzęt do obróbki rur nie jest pojedynczą maszyną; jest to decyzja o tym, ile etapów produkcji rur może przebiegać bez ręcznych pomiarów i regulacji. Najlepszy czas na automatyzację to sytuacja, gdy geometria części jest stabilna, objętości uzasadniają szybszy cykl, a problemy z jakością wynikają z obsługi przez człowieka. W artykule wyjaśniono, co tak naprawdę obejmuje kategoria sprzętu, jak wybrać pomiędzy maszynami wolnostojącymi a liniami automatycznymi oraz jak zmniejszyć ryzyko zakupu niewłaściwej konfiguracji.
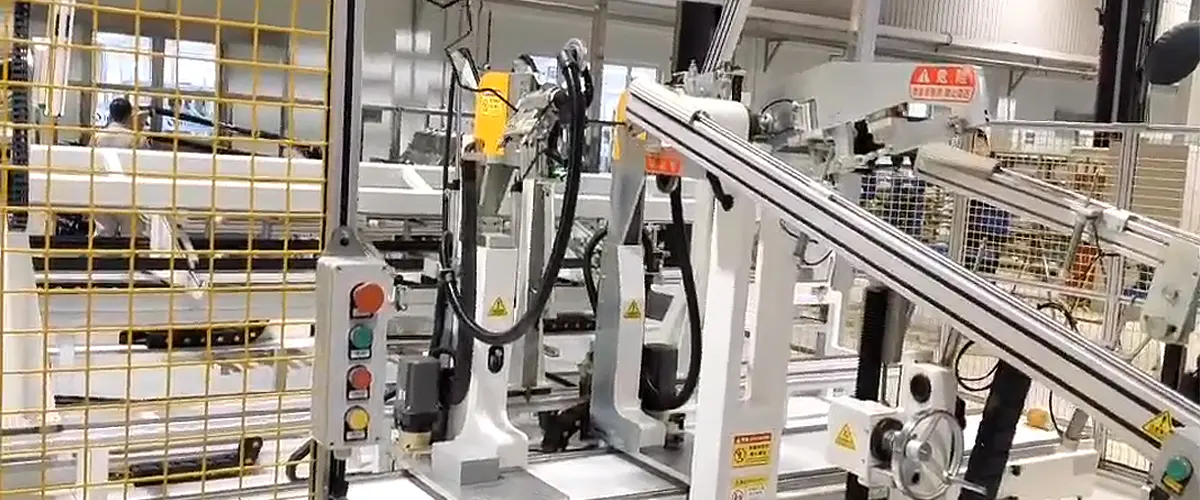
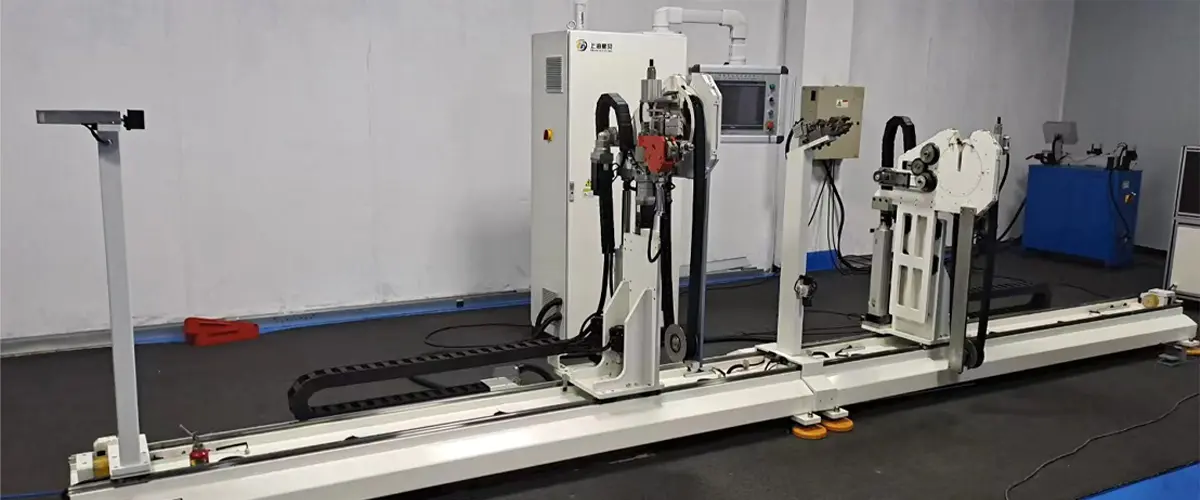
Zautomatyzowany sprzęt do obróbki rur obejmuje maszyny, które formują, wycinają, wyginają lub przygotowują końce pustych okrągłych przedmiotów pod kontrolą programową. Obejmuje giętarki do rur CNC, giętarki dwugłowicowe, giętarki jednogłowicowe, kształtowniki końcowe, maszyny do fazowania, przędzarki i maszyny do zaciskania. Obejmuje również zintegrowane linie, w których rura jest ładowana z wiązki, zginana, formowana i rozładowywana bez dotykania jej przez operatora.
W produkcji motoryzacyjnej i HVAC największe znaczenie mają trzy operacje: zginanie zmienia ścieżkę rury; formowanie końcowe tworzy kołnierz, zgrubienie lub zmniejszoną średnicę, dzięki czemu można przymocować wąż lub złączkę; a cięcie lub fazowanie określa, jak czysto rura wchodzi do następnej stacji. Zautomatyzowany sprzęt steruje tymi etapami za pomocą serwonapędów, zapisanych programów i czujników. To właśnie odróżnia ją od ręcznej giętarki lub ręcznego narzędzia do fazowania.
| Kategoria sprzętu | Typowe operacje | Kluczowa uwaga |
|---|---|---|
| Giętarki do rur | Gięcie jedno- lub dwugłowicowe, sterowanie CNC | Czy jedna maszyna może pokryć wszystkie promienie gięcia w Twojej rodzinie części? |
| Maszyny do formowania i fazowania końcówek | Rozszerzanie, frezowanie, redukowanie, fazowanie | Czy końcówki rur są gotowe do montażu przed montażem? |
| Automatyczne linie produkcyjne | Podawanie, gięcie, formowanie, rozładunek | Czy potrzebujesz ciągłego przepływu, aby usunąć bufory? |
Użyj tej tabeli jako punktu wyjścia, a nie ostatecznej specyfikacji. Dokładny układ zależy od średnicy rury, grubości ścianki, materiału i promienia zgięcia.
Zautomatyzowany sprzęt do obróbki rur jest często sprzedawany według liczby osi CNC, ale jakość wydruku zależy od siły zwarcia, materiału matrycy do gięcia, wspornika trzpienia i wyrównania oprzyrządowania. Rury cienkościenne wymagają trzpienia, aby zapobiec zmarszczkom i zapadnięciu się na wewnętrznym promieniu. Stal i aluminium o wysokiej wytrzymałości wymagają sztywnej ramy, która zachowuje tolerancje bez ugięcia. Zapytaj o osiągalną tolerancję kąta zgięcia, płaszczyzny i długości końca. Typowe oczekiwania dotyczące gięcia rur samochodowych wynoszą około ±0,1° pod kątem i ±0,1 mm w pozycji, ale wartości te wymagają odpowiedniego oprzyrządowania i konfiguracji operatora.
Materiał zmienia również konfigurację maszyny. Rura nylonowa lub PA zachowuje się inaczej niż stalowy przewód hamulcowy. Gięcie nylonu wymaga niższego ciśnienia i innej geometrii trzpienia lub matrycy, aby uniknąć płaskich miejsc. Jeśli Twój produkt zawiera rurki z tworzywa sztucznego, na liście wyposażenia powinny znaleźć się dedykowane narzędzia do gięcia lub maszyna o regulowanych parametrach.
Operacje końcowe są tak samo ważne jak zagięcia. Po zgięciu rury następuje rozszerzanie, fałdowanie i fazowanie. Jeśli zautomatyzujesz giętarkę, ale nadal będziesz przygotowywać końce ręcznie, jakość montażu nadal ucierpi. Zautomatyzowane linie rozwiązują ten problem poprzez integrację operacji, podczas gdy samodzielne maszyny mogą osiągnąć ten sam wynik przy lepszym harmonogramowaniu i obsłudze.
Większość błędów w zakupach ma miejsce, ponieważ kupujący zaczyna od typu maszyny, a nie od rodziny części. Najpierw zadaj te trzy pytania.
Rury pojedynczo gięte z jednym lub dwoma zagięciami po tej samej stronie można obrabiać za pomocą maszyny jednogłowicowej. Części wymagające zagięcia na obu końcach lepiej nadają się do maszyny z podwójną głowicą, ponieważ obie strony pozostają skoordynowane, a operator nie musi obracać rury pomiędzy operacjami. W przypadku rodzin o wielu średnicach i kątach gięcia dwugłowicowa giętarka do rur CNC z osiami napędzanymi serwo zapewnia powtarzalność i szybszą zmianę programu.
 Giętarka CNC z podwójną głowicą do przewodów hamulcowych i hydraulicznych Ta dwugłowicowa giętarka z serwonapędem obsługuje rury od 4,76 do 6,35 mm, zginając je do 180° z automatycznym ładowaniem. Zintegrowana konwersja współrzędnych upraszcza programowanie wielu zagięć, dzięki czemu jest dobrze dopasowana, gdy potrzebne są spójne zagięcia dwustronne bez konieczności obracania części pomiędzy operacjami. Zobacz produkt →
Zdefiniuj wymaganą wydajność w częściach na godzinę i liczbę zmian. Jeśli giętarka nie jest wąskim gardłem, wystarczy samodzielna maszyna. Jeśli potrzebujesz dużej wydajności na wielu stacjach, uzasadniona jest bardziej zautomatyzowana konfiguracja. Unikaj kupowania dodatkowej pojemności, której nie będziesz używać przez kilka lat, ponieważ zwiększa to koszty konserwacji i zmniejsza zajmowaną powierzchnię.
W przypadku małych partii czas poświęcony na wymianę narzędzi i ładowanie nowych programów stanowi koszt bezpośredni. Z pomocą przychodzą w pełni automatyczne jednogłowicowe giętarki do rur, ponieważ łączą w sobie zapisane programy, wspomagane pozycjonowanie i szybkie mocowanie. Umożliwiają one jednej maszynie przemieszczanie się z jednej średnicy rury na drugą przy minimalnej ręcznej konfiguracji. Dzięki skróceniu czasu przezbrajania sprawiają, że mniejsze serie stają się ekonomicznie opłacalne.
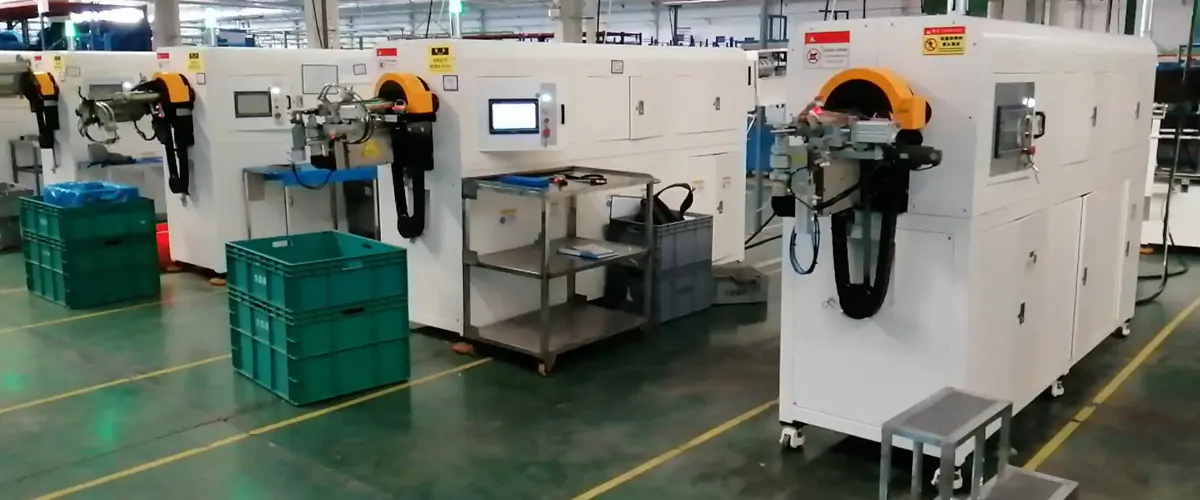
W pełni automatyczna jednogłowicowa giętarka do rur ze sterownikiem PLC Siemens Wyposażona w sterownik PLC firmy Siemens i pełny serwonapęd, maszyna ta automatyzuje załadunek, gięcie i produkcję, redukując pracę ręczną i błędy wymiarowe, jakie może powodować ręczna obsługa. Jego zwarta konstrukcja i kompatybilność ze złożonymi geometriami nadają się do produkcji małych partii, gdzie szybkie przezbrajanie obniża całkowity koszt. Zobacz produkt → Przejście z pojedynczej giętarki do rur na linię automatyczną jest uzasadnione, gdy wąskim gardłem jest transport materiału lub gdy część wymaga więcej niż jednej operacji w sekwencji. Na przykład automatyczna linia produkcyjna do formowania rur do klimatyzacji samochodowej może łączyć cięcie, gięcie, formowanie końcówek i przygotowanie do próby szczelności w jednym procesie. Korzyścią jest mniej produkcji w toku i mniej buforów. Istnieje ryzyko, że słaba integracja spowoduje przestoje na wielu stacjach.
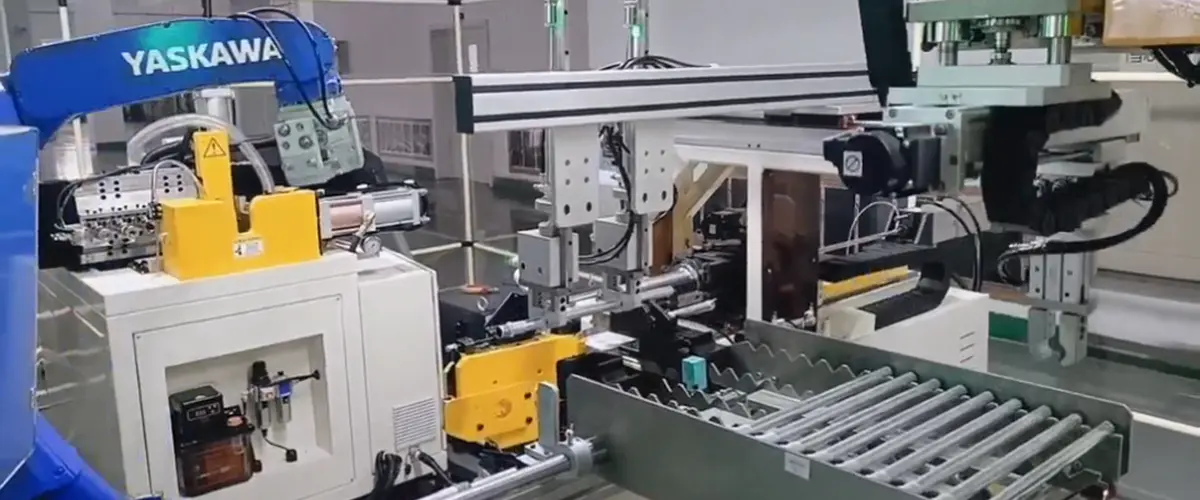
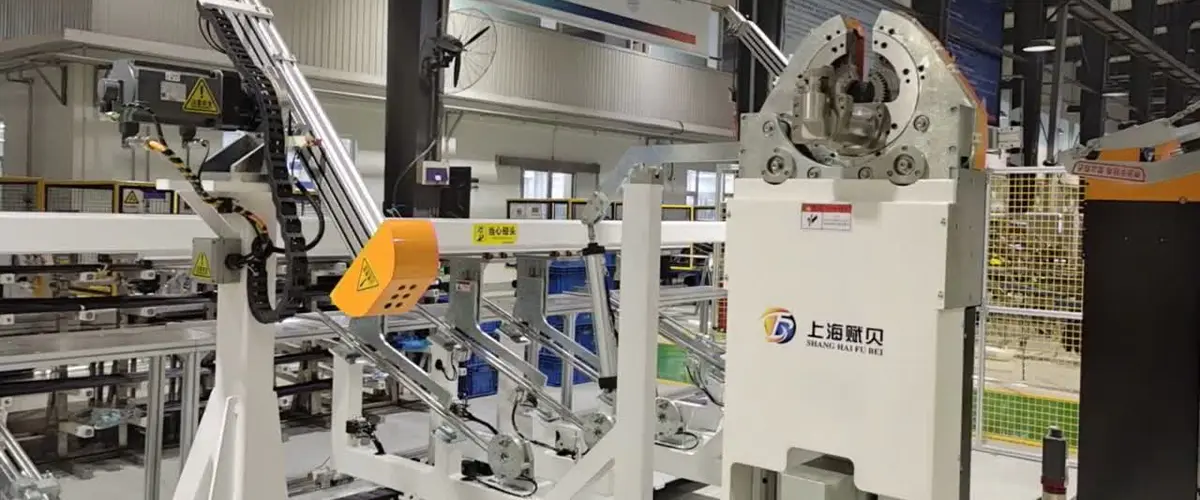
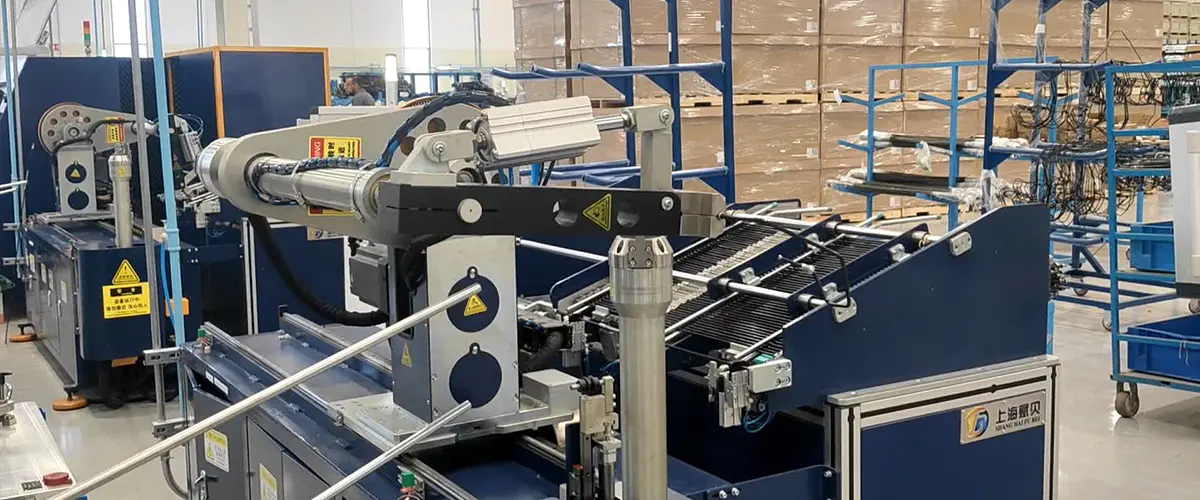
Automatyczna linia produkcyjna do formowania rur klimatyzacji samochodowej Linia ta łączy w sobie automatyczny załadunek, formowanie obustronne, gięcie i rozładunek, z robotycznym ramieniem przenoszącym nieregularne rury pomiędzy stacjami. Jest przeznaczony do części wymagających różnych operacji na każdym końcu, dzięki czemu idealnie nadaje się do rur klimatyzacyjnych, które wymagają bardziej złożonych ścieżek gięcia i sekwencjonowania w jednym przepływie. Zobacz produkt → W praktyce ten sam sprzęt może służyć różnym produktom końcowym. Zespoły przewodów hamulcowych to stalowe rury o małej średnicy z symetrycznymi zagięciami na obu końcach, dlatego rdzeniem przewodu jest często giętarka z podwójną głowicą. Rury klimatyzacyjne są większe i wymagają bardziej złożonych ścieżek gięcia oraz formowania końcówek, czyli dokładnie tam, gdzie automatyczna linia utrzymuje stałą pozycję każdego zagięcia. Niedawno dostarczony Rozwiązanie do przetwarzania rur pod klucz dla dużego klienta z branży motoryzacyjnej pokazuje, jak projekt linii musi opierać się na rzeczywistych rysunkach części i celach produkcyjnych.
Przed podjęciem decyzji porównaj budowniczych, korzystając z tych samych dowodów, których użyłbyś w przypadku każdego zakupu kapitału. Zwróć uwagę na system sterowania, liczbę osi serwo, sztywność oprzyrządowania i reakcję serwisu. Zapytaj o istniejące instalacje i o kontakty w firmach, które wykonują podobne części.
Jednym ze sposobów sprawdzenia wiarygodności jest sprawdzenie własne doświadczenie producenta . Konstruktor, który projektuje i produkuje maszynę, zamiast po prostu montować zakupione komponenty, może zazwyczaj wyjaśnić kompromisy pomiędzy rozmiarem serwomechanizmu, sztywnością ramy i trwałością narzędzia. Bardziej prawdopodobne jest również zaoferowanie niestandardowego rozwiązania, jeśli Twoja część nie mieści się w standardowym katalogu.
Typowe ryzyko związane z zakupami obejmuje wybór maszyny z pakietem sterowania, który jest trudny do zaprogramowania, niewystarczającą obsługę lokalną i nieudokumentowane oprzyrządowanie. Zagrożenia te pojawiają się po instalacji, a nie w ofercie, dlatego upewnij się, że oferta sprzedaży obejmuje szkolenie, dokumentację i przejrzystą listę części zamiennych.
Zautomatyzowane urządzenia do obróbki rur to szeroka kategoria, ale właściwy wybór jest wąski. Zacznij od części, która powoduje najwięcej przeróbek lub pochłania najwięcej pracy. Zamapuj proces od prostej rury do gotowego montażu. Następnie zdecyduj, czy jedna giętarka CNC, maszyna dwugłowicowa czy linia automatyczna spełnia wymagania dotyczące tolerancji i objętości. Maszyna, która może powtarzać to samo zagięcie tysiące razy, jest użyteczna tylko wtedy, gdy otaczający ją system może równie niezawodnie podawać materiał, zmieniać narzędzia i rozładowywać części.
Kupowanie od konstruktora, który może zapewnić inżynierię aplikacji i integrację linii, zmniejsza ryzyko. Najkosztowniejszym błędem jest nie przepłacanie za maszynę; to kupno maszyny, która nie może obsługiwać Twojej rzeczywistej rodziny części bez ciągłego dostosowywania.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Budynek A, nr 299 Tangming Road, strefa przemysłowa Shihudang, dystrykt Songjiang, Szanghaj, Chiny
Prawa autorskie © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Zarezerwowane Fabryka Zautomatyzowanego Sprzętu Do Obróbki Rur