Wiadomości branżowe
Dom / Wiadomości / Wiadomości branżowe / W pełni automatyczna dwugłowicowa giętarka do rur: praktyczny przewodnik dla kupujących
W pełni automatyczna dwugłowicowa giętarka do rur ma tendencję do cichej, a nie radykalnej zmiany hali produkcyjnej. Zamiast podawania przez operatora jednego zagięcia do pojedynczej głowicy, dwie głowice gnące pracują na tej samej rurze — czasami w tym samym cyklu — podczas gdy maszyna samodzielnie zajmuje się podawaniem, obracaniem i pozycjonowaniem. Dla każdego, kto produkuje powtarzalne zespoły rurowe na dużą skalę, prawdziwy zysk nie jest liczbą w arkuszu specyfikacji. Jest to stały rytm, jaki maszyna zapewnia przepustowości, ilości złomu i obsadzie personelu.
Poniżej znajduje się praktyczne spojrzenie na budowę tych maszyn, znaczenie specyfikacji w codziennej produkcji i co warto sprawdzić przed dokonaniem konfiguracji.
Wyrażenie to jest używane luźno w handlu. W hydraulicznej giętarce dwugłowicowej obie głowice mogą poruszać się razem, ale operator nadal ładuje rurę, dociska ją do ogranicznika i uruchamia każde zagięcie. Prawdziwie automatyczna maszyna zamyka tę pętlę. Serwonapędzane osie posuwu i obrotu indeksują rurę pomiędzy zagięciami, głowice są zaprogramowane do kompensacji kąta i sprężynowania, a zapisana receptura odtwarza całą sekwencję po naciśnięciu przycisku.
W praktyce trzy możliwości oddzielają sprzęt automatyczny od półautomatycznego:
Kiedy wszystkie trzy są obecne, ta sama maszyna może obsługiwać pojedynczy numer części ze wszystkimi zmianami lub przemieszczać się pomiędzy rodziną podobnych części bez konieczności ponownego wybierania przez doświadczoną oś każdej osi. Ta elastyczność jest często warta więcej niż główny czas cyklu, szczególnie w zakładach obsługujących partie mieszane.
Jeśli gięcie rur jest dla Twojego zespołu wciąż nowością, zapoznaj się z naszym przystępnym językiem przewodnikiem jak działa giętarka do rur omawia podstawy oprzyrządowania, mocowania i geometrii gięcia przed rozpoczęciem porównywania modeli.
Dwie głowy na jednym łóżku brzmią prosto, ale sposób, w jaki są ze sobą powiązane, określa, co może wyprodukować maszyna. Warto ustalić tę relację na wczesnym etapie, ponieważ znacznie trudniej jest ją później zmienić niż opcję sterowania lub zestaw narzędzi.
Nie każda konstrukcja z podwójną głowicą wygina oba końce jednocześnie. Niektóre maszyny wykonują lustrzane odbicie głowic, aby w jednym cyklu wytworzyć symetryczne części — kierownice, ramy siodeł, proste kształty litery U, symetryczne linie cieczy. Inne utrzymują głowice niezależne, więc lewe i prawe zakręty mogą różnić się kątem i płaszczyzną zgięcia. Oba są zgodnie z prawem „podwójne”, ale rozwiązują różne problemy.
Praktycznym ograniczeniem wielu części jest geometria, a nie tonaż. Drugie zagięcie może próbować przejść przez pierwsze lub rura może zabrudzić korpus głowicy w połowie cyklu. Konstruktorzy rozwiązują ten problem, ustawiając odstępy między głowicami, regulowaną długość ramion gięcia i staranną kolejność gięcia. Jeśli odległość między środkami danej części jest niewielka, podnieś ją na początku rozmowy — dziesięciominutowe przeglądanie rysunku może zaoszczędzić miesięcy szukania obejść.
Dwa zagięcia na jednej rurze oznaczają dwie szanse na kumulację błędów. Serwosterowanie, sztywna rama i powtarzalne mocowanie utrzymują stabilną odległość między zakrętami – czyli dokładnie taki wymiar, który lokalizuje część w pojeździe lub zespole. To właśnie ta konsekwencja odróżnia maszynę, która dobrze wygląda w demonstracji, od tej, która zachowuje tolerancję w czterdziestym tygodniu.
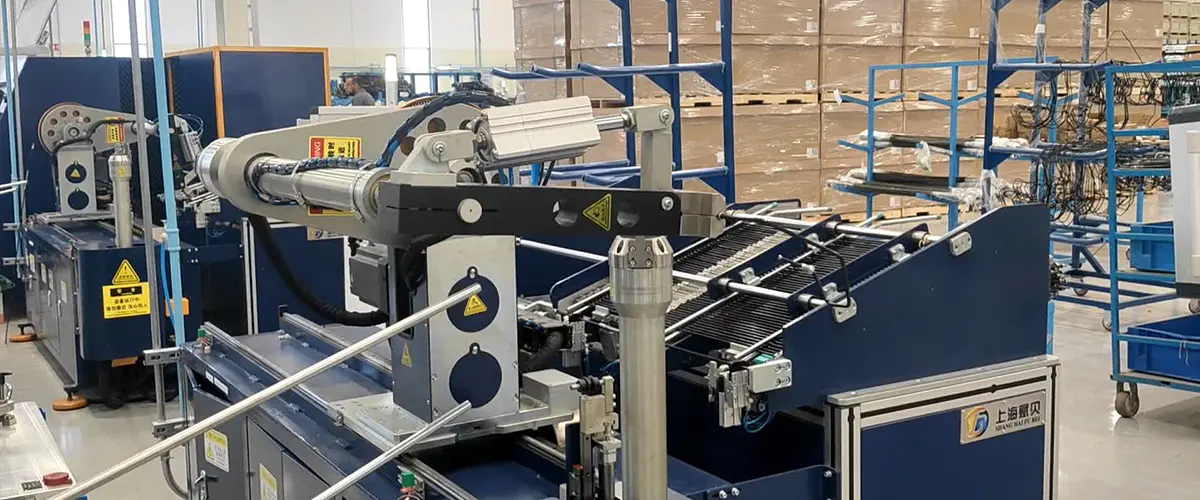
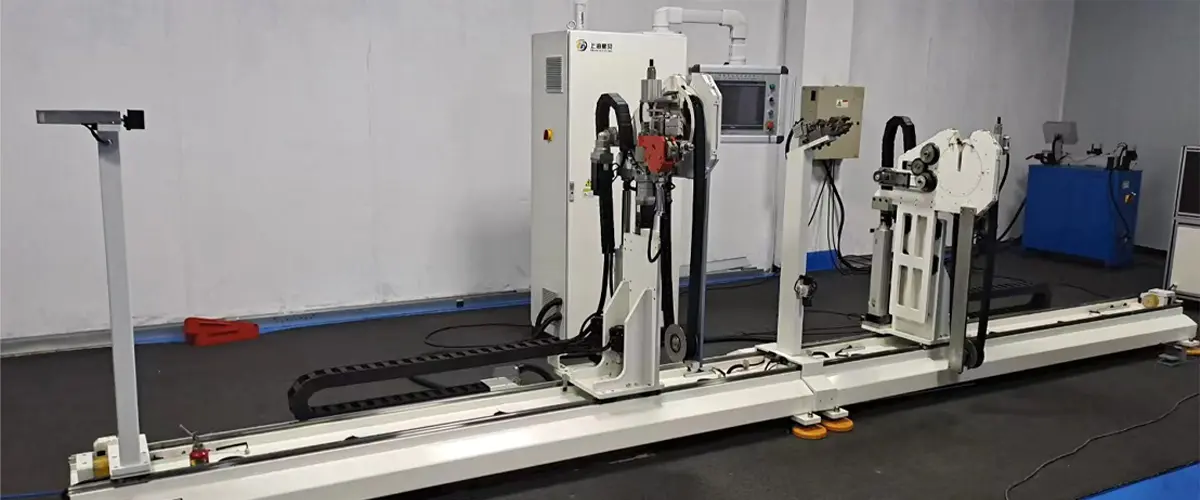
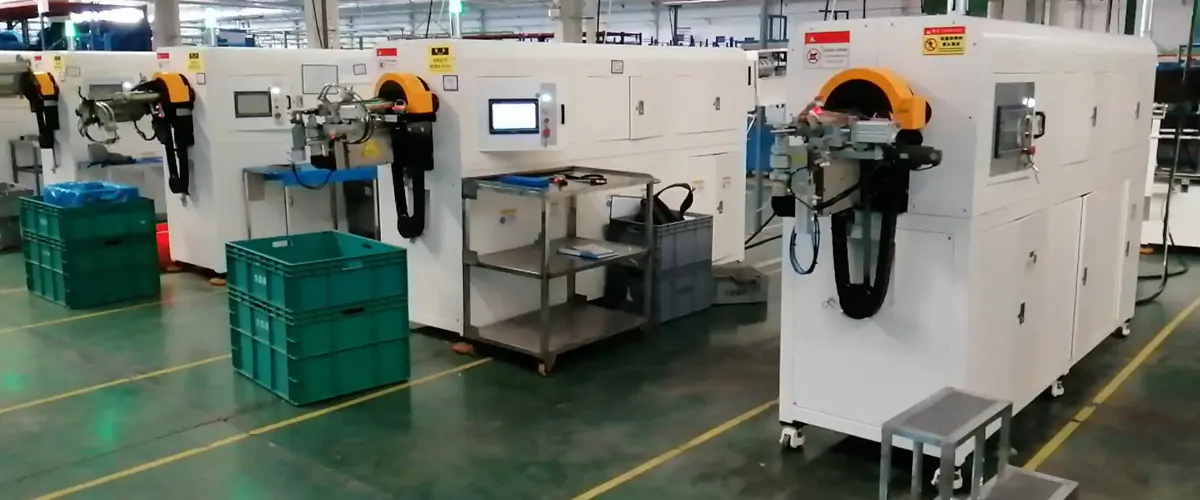
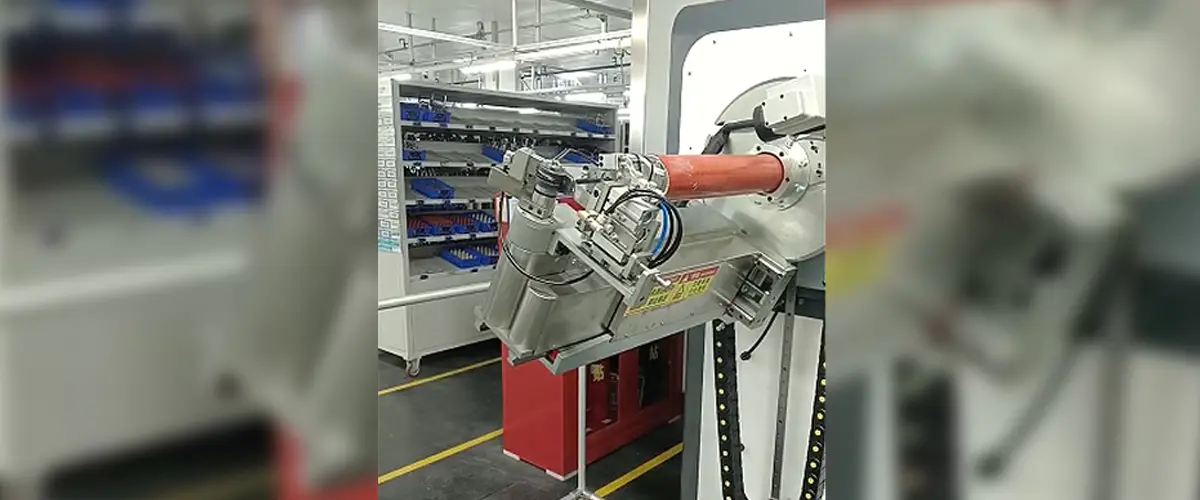
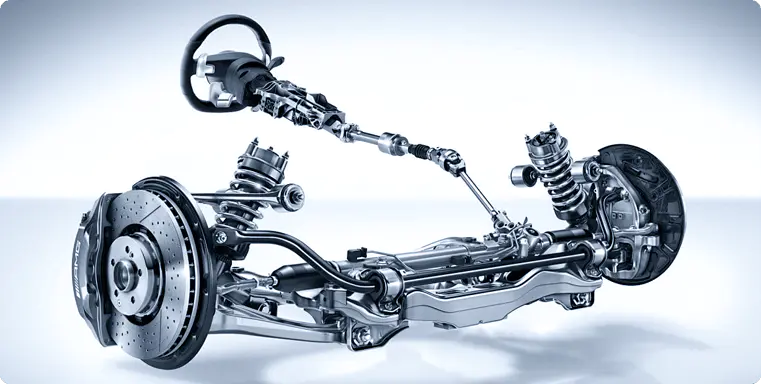 W pełni automatyczna dwugłowicowa giętarka do rur Ta w pełni automatyczna, dwugłowicowa giętarka do rur, zbudowana z myślą o bezobsługowej, masowej produkcji rur w zakresie długości od 1000 do 5000 mm, obsługuje cały proces... Zobacz produkt →
Nasza własna, w pełni automatyczna maszyna dwugłowicowa została opracowana dokładnie z myślą o tym pytaniu: jak zachować spójność dwóch zagięć, gdy operator po prostu nadzoruje.
Numery modeli różnią się w zależności od producenta, ale podstawowe porównanie sprowadza się zwykle do trzech klas maszyn. Poniższa tabela przedstawia uproszczony sposób umieszczenia potencjalnej maszyny przed zapoznaniem się z jej szczegółowym arkuszem danych.
| Co porównujesz | Hydrauliczna podwójna głowica | Podwójna głowica CNC | W pełni automatyczna podwójna głowica |
|---|---|---|---|
| Ustawienie kąta zgięcia | Ręczne przystanki lub pokrętła | Programowane na oś | Zaprogramowany z kompensacją |
| Podawanie i obrót rurki | Obsługiwane przez operatora | Częściowo zasilany | Serwoindeksowana pętla zamknięta |
| Przełączenie | Długie, zależne od oprzyrządowania | Kilka minut | Przywołanie przepisu, zwykle minuty lub mniej |
| Rola operatora | Ładuje i wyzwala każde zagięcie | Ładuje i potwierdza cykl | Nadzoruje i uzupełnia zapasy |
| Najlepsze dopasowanie | Niska głośność, proste części | Mieszane partie | Powtarzalne zespoły o większej objętości |
Poza tym cztery liczby decydują o tym, czy maszyna pasuje do Twoich części: maksymalna średnica rury, grubość ścianki faktycznie obrabianego materiału, najmniejszy promień linii środkowej dostępny w przypadku Twojego oprzyrządowania oraz użyteczna odległość między dwiema głowicami.
Gięcie z podwójną głowicą sprawdza się najlepiej, gdy część ma dwa zagięcia, które muszą się ze sobą zgadzać – zwykle w przypadku rur o małej średnicy w przemyśle motoryzacyjnym. Przewody hamulcowe, przewody paliwowe i parowe, przewody klimatyzacji, ramy siedzeń i poręcze należą do tej kategorii i wszystkie karzą za niekonsekwencję w późniejszym montażu.
Produkcja przewodów hamulcowych jest dobrym przykładem tego, jak wymagające może być zastosowanie. Średnice są małe, promienie wąskie, a po rozszerzeniu każda żyłka musi dobrze przylegać do łączników. Maszyna utrzymująca długość cięcia i pozycję zgięcia zapewnia rzetelność całej dalszej operacji.
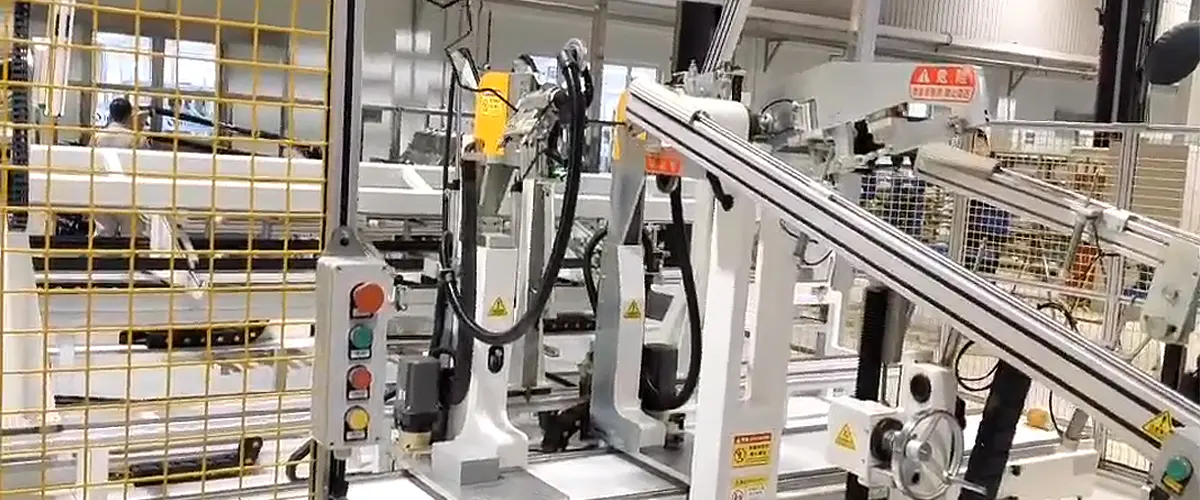
Giętarka do rur dwugłowicowych do przewodów hamulcowych Synchronizacja dwustanowiskowa: przełamanie wąskich gardeł w produktywności Rury hamulcowe to zazwyczaj długie i smukłe przewody — takie jak przewody hamulcowe w samochodach. Konwencjonalne si... Zobacz produkt → Oto powód, dla którego powstała nasza dwugłowicowa giętarka do przewodów hamulcowych: dwa kontrolowane zagięcia, powtarzalne pozycjonowanie i cykl niezależny od zmęczenia operatora pod koniec zmiany.
Rura klimatyzacji samochodowej to kolejny naturalny dom dla tej klasy sprzętu. Linie są długie, ich prowadzenie jest skomplikowane, a sekwencja zginania musi uwzględniać zarówno prześwit pod maską, jak i łączniki na każdym końcu. Tam, gdzie jest to uzasadnione wielkością, giętarka staje się jedną stacją w linii, a nie samodzielną maszyną.
Automatyczna linia do formowania rur klimatyzacyjnych Zintegrowana linia łączy załadunek, formowanie końcówek, gięcie i rozładunek z zrobotyzowanym transportem i zmianą opartą na recepturze dla różnych części rur. Zobacz produkt → W tym kierunku zmierza nasza automatyczna linia do formowania rur klimatyzacyjnych i odzwierciedla ona szerszy punkt: giętarka rzadko żyje samotnie. Znajduje się pomiędzy cięciem, formowaniem końcówek, rozszerzaniem, zaciskaniem i testowaniem szczelności. Kiedy te stacje są określone razem, obsługa części między nimi – a nie samo zginanie – zwykle okazuje się największym ukrytym kosztem.
Matryce do gięcia, matryce wycieraczek, trzpienie i tuleje zaciskowe zużywają się, a ich stan jest widoczny w części na długo przed pojawieniem się na ekranie kontrolnym. Zapytaj dowolnego konstruktora, jak zmienia się oprzyrządowanie, jak jest dopasowywane lub regulowane oraz w jaki sposób monitoruje się zużycie. Maszyna z doskonałymi osiami i niewygodnym dostępem do narzędzi będzie Cię kosztować więcej w straconych minutach niż zyskasz w czasie cyklu.
Programowanie zasługuje na tę samą uwagę. Dobry system receptur pozwala na przygotowanie nowej części na podstawie rysunku lub modelu 3D w ciągu krótkiej sesji, a następnie jednokrotne jej udoskonalenie i ponowne użycie w nieskończoność. Słaba dokumentacja dyskretnie obciąża każdą przyszłą konfigurację, więc poproś o obejrzenie prawdziwego ekranu programu i dołączonego do niego arkusza instalacyjnego.
Zanim porównasz oferty, przygotuj poniższe informacje. To znacznie skraca rozmowę i zazwyczaj pozwala uzyskać bardziej szczerą odpowiedź.
Maszyny dostarczane z przejrzystą procedurą konfiguracji są zwykle produktywne w ciągu kilku dni. Maszyny dostarczane z instrukcją i uściskiem dłoni trwają dłużej, niezależnie od tego, jak dobry jest sprzęt.
Większość nieplanowanych zatrzymań ma swój początek w małej liście: smarowanie trzpienia, zużycie matrycy zgarniającej, uchwyt tulei zaciskowej i kalibracja długości posuwu po poważnym wypadku. Codzienna kontrola pierwszych trzech i comiesięczny przegląd czwartego zapobiegnie większości z nich. Pojawiające się alarmy serwomechanizmu są zwykle raczej objawem problemu mechanicznego niż jego przyczyną — suchy trzpień lub źle ustawiona matryca powodują zadziałanie osi na długo przed uszkodzeniem.
Konstruktorzy dostarczający maszynę powinni również być w stanie poinformować Cię o częściach zużywalnych, ich oczekiwanej żywotności i sposobie ich zamawiania. Ta pojedyncza rozmowa mówi wiele o tym, jak sprzęt został zaprojektowany.
Shanghai Fubei Electromechanical Equipment buduje urządzenia do obróbki rur od 2012 roku, pracując w dystrykcie Songjiang w Szanghaju. Asortyment produktów obejmuje giętarki jedno- i dwugłowicowe, maszyny do rur nylonowych i PA, urządzenia do formowania końcówek rur, maszyny do fazowania, wyoblania i zaciskania, a także kompletne linie formujące do zastosowań motoryzacyjnych. Pod większością elementów znajdują się sterowanie serwomechanizmem i sterowanie komputerowe.
W codziennym użytkowaniu ważniejsze jest to, że ten sam zespół obsługuje maszynę, oprzyrządowanie i integrację linii. Kiedy część nie zachowuje się prawidłowo – uparty promień, sprężyna, która nie osiada, zakręt, który szkodzi własnej głowie – warto porozmawiać z ludźmi, którzy budują cały system, a nie z pojedynczą odizolowaną stacją. Możesz przeczytać więcej o naszej historii i sposobie pracy jeśli takie podejście odpowiada sposobowi zakupu sprzętu.
Najszybszym sposobem uzyskania przydatnej odpowiedzi na temat w pełni automatycznej dwugłowicowej giętarki do rur jest przesłanie rysunków, a nie streszczonych pytań. Średnica rury, grubość ścianki, materiał, wymagane promienie i najtwardsza część w rodzinie powiedzą nam więcej w ciągu pięciu minut niż długa dyskusja na temat specyfikacji. Na tej podstawie możemy jasno powiedzieć, która konfiguracja pasuje, które funkcje można pominąć i gdzie prawdopodobnie leżą prawdziwe ograniczenia z Twojej strony — niezależnie od tego, czy ostatecznie zdecydujesz się na zakup u nas.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Budynek A, nr 299 Tangming Road, strefa przemysłowa Shihudang, dystrykt Songjiang, Szanghaj, Chiny
Prawa autorskie © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Zarezerwowane Fabryka Zautomatyzowanego Sprzętu Do Obróbki Rur