Wiadomości branżowe
Dom / Wiadomości / Wiadomości branżowe / Giętarki do rur z podwójną głowicą CNC: praktyczny przewodnik dla kupujących dla producentów
Dwugłowicowa giętarka do rur CNC może po cichu zmienić kształt warsztatu produkującego rury. Zamiast zginać jeden koniec na raz, wykorzystuje dwie programowalne głowice gnące, aby uformować oba końce rury w skoordynowanym cyklu. Dla każdego, kto produkuje powtarzalne części rur, zwłaszcza w branży motoryzacyjnej i HVAC, zmiana ta może oznaczać mniej konfiguracji, mniej obsługi i bardziej przewidywalny przepływ od długości cięcia do gotowej części.
W Shanghai Fubei budujemy urządzenia do obróbki rur od 2012 roku i ciągle pojawia się to samo pytanie: czy dwugłowicowa giętarka CNC jest tego warta w przypadku naszych części? Prawidłowa odpowiedź zależy od rodziny części, geometrii gięcia, materiału i tego, ile ręcznej obsługi kryje się w bieżącym procesie. W tym przewodniku omówiono stronę praktyczną.
Konwencjonalna giętarka jednogłowicowa formuje jedno zagięcie na raz. Program lub operator przesuwa rurę, obraca ją i ponownie wygina. Maszyna dwugłowicowa posiada dwa zespoły gnące, często zwrócone ku sobie, dzięki czemu rurę można jednorazowo zacisnąć i uformować na obu końcach. W modelu CNC osie są napędzane serwomechanizmem i zarządzane za pomocą programu, dzięki czemu kąt zgięcia, pozycja zgięcia i zależność między dwiema głowicami można powtarzać bez konieczności ręcznego resetowania.
Część „CNC” ma takie samo znaczenie jak druga głowica. Oznacza to, że maszyna może przechowywać receptury części, kompensować sprężynowanie materiału i koordynować ruchy, które byłyby trudne do kontrolowania mechanicznego. W produkcji oznacza to krótsze zmiany i bardziej spójne części, pod warunkiem, że narzędzia i program są dopasowane do zadania.
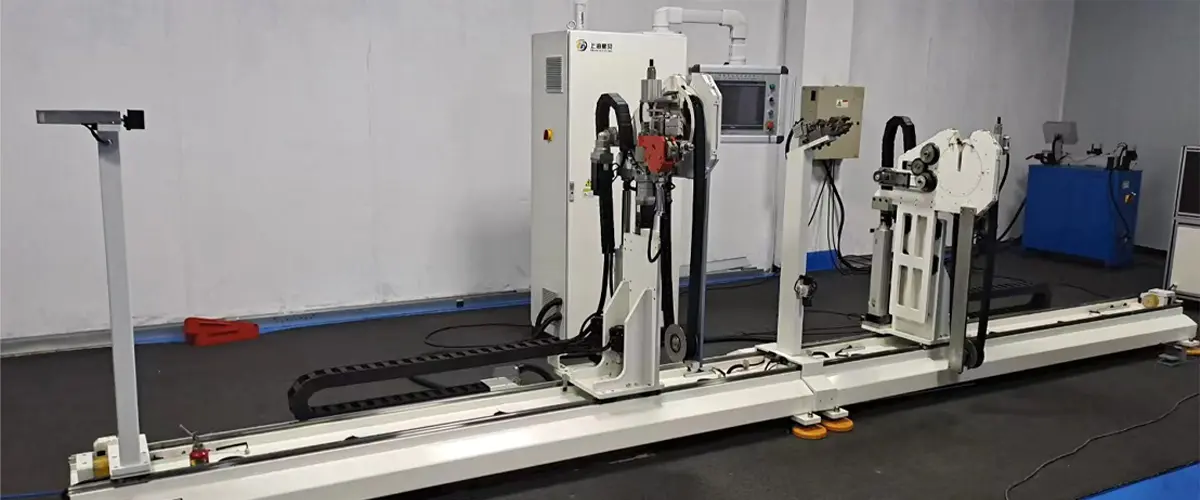
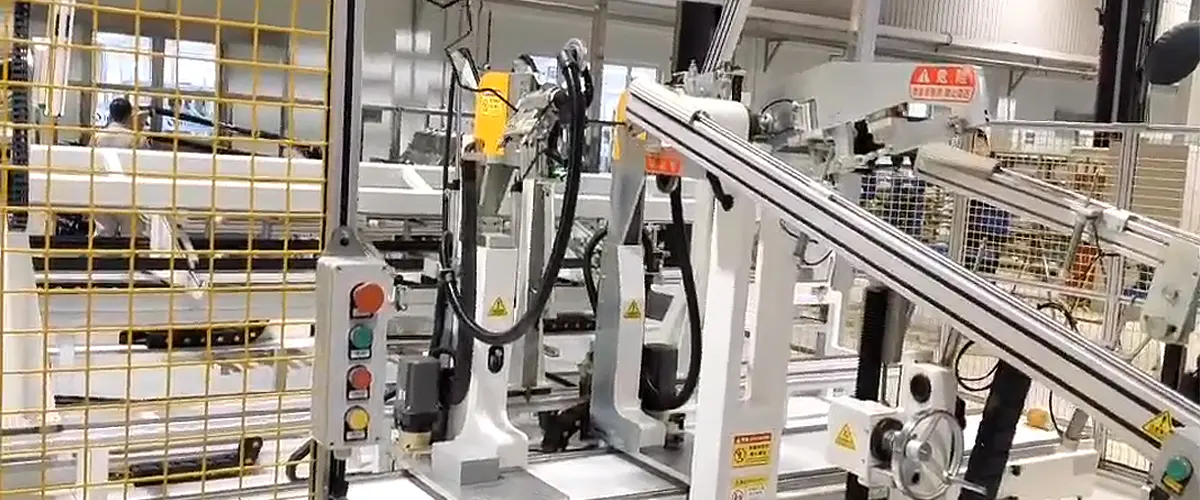
 Giętarka do rur z podwójną głowicą CNC Ta dwugłowicowa giętarka CNC koordynuje 15 osi serwo i sekwencje wielu zgięć w przypadku przewodów hamulcowych i hydraulicznych o średnicy 1000–5000 mm. Zobacz produkt →
Większość prac rozpoczyna się od rysunku części lub zmierzonej próbki. Programista określa kolejność zgięć, odległość między zgięciami, kąty obrotu i promienie zgięć. Oprzyrządowanie dobiera się do średnicy rury, grubości ścianki i materiału. Po ustawieniu maszyna zaciska rurę, ustawia ją na matrycach do gięcia i wykonuje sekwencję. W maszynie dwugłowicowej obie głowice mogą pracować na przeciwległych końcach tej samej rury, jednocześnie lub w kontrolowanej kolejności.
Dobre programowanie potrafi więcej niż tylko wprawienie maszyny w ruch. Brane jest pod uwagę, czy rurę można obsługiwać bez kolizji, czy zacisk może uchwycić się bez oznakowania i czy sekwencja zginania pozostawia wystarczającą długość prostą do następnej operacji. Jeśli jesteś nowy w tym procesie, ten przewodnik dla początkujących dotyczący działania gięcia rur daje przydatne tło przed porównaniem typów maszyn.
Największą korzyścią nie są po prostu „dwa zakręty na raz”. Jest to redukcja obsługi. Części z zagięciami na obu końcach często wymagają od operatora przewrócenia, zmiany położenia lub przejścia do drugiej operacji. Maszyna z podwójną głowicą może usunąć część tego ruchu, co poprawia powtarzalność i zmniejsza ryzyko załadowania części w niewłaściwej orientacji.
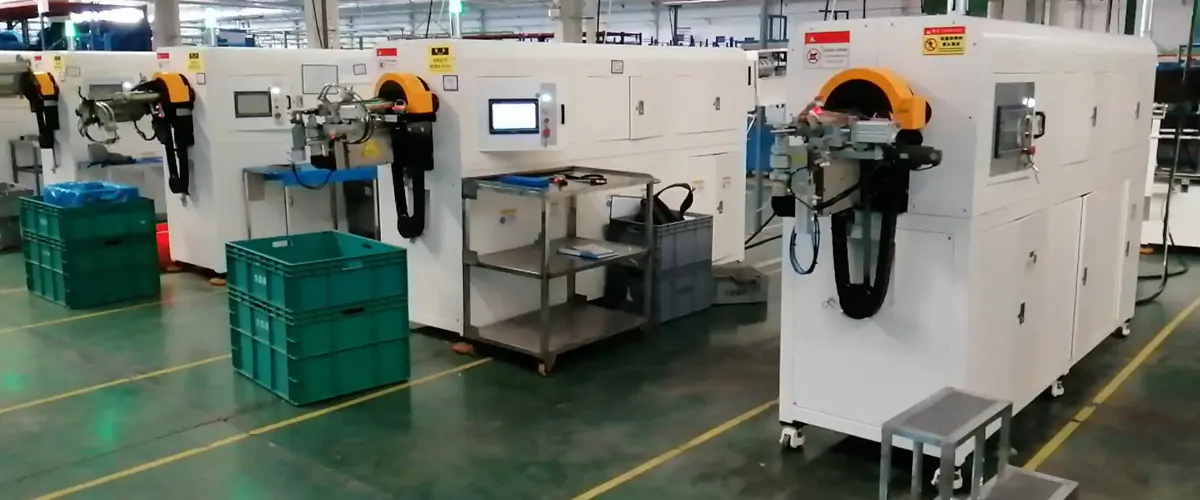
Gięcie CNC z podwójną głowicą jest powszechne w przypadku rur samochodowych, elementów klimatyzacji i chłodnictwa oraz innych prefabrykowanych zespołów rur, gdzie oba końce wymagają dokładnego zagięcia. Dobrym przykładem są przewody hamulcowe w samochodach: część jest często mała, geometria zgięcia powtarza się pod względem objętości, a konsystencja ma znaczenie. Linie klimatyzacyjne i inne zespoły rur HVAC również przynoszą korzyści, gdy rura ma zagięcia na obu końcach, a cykl produkcyjny jest wystarczająco długi, aby uzasadnić konfigurację.
Nie jest to odpowiedź uniwersalna. Bardzo małe partie, złożone trójwymiarowe zagięcia lub części z małym prześwitem wokół oprzyrządowania mogą nadal pasować do maszyny jednogłowicowej lub innego procesu. Właściwy wybór zwykle wynika z przeglądu rodziny części, a nie pojedynczego rysunku.
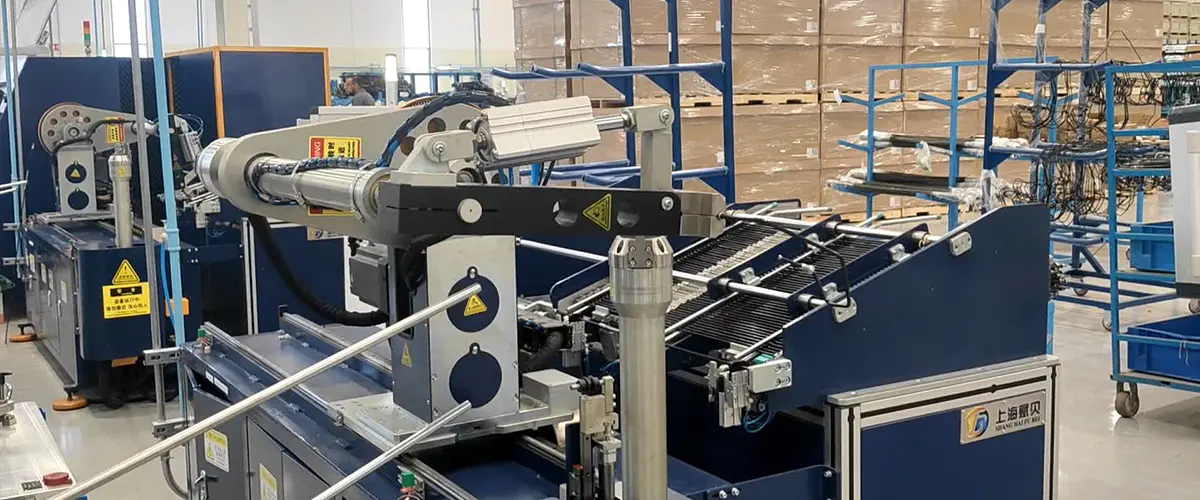
Giętarka do rur dwugłowicowych do przewodów hamulcowych Giętarka do przewodów hamulcowych z podwójną głowicą łączy oba końce w jednej operacji zaciskania, ze sterowaniem CNC/PLC i średnicą rur 3–52 mm. Zobacz produkt → Porównując maszyny, wyjdź poza nagłówek „maksymalna średnica rury”. Prawdziwe możliwości wynikają z połączenia materiału rury, grubości ścianki, promienia zgięcia, kąta zgięcia i przestrzeni potrzebnej na oprzyrządowanie. Maszyna obsługująca stal miękką o dużej średnicy może zachowywać się inaczej w przypadku stali nierdzewnej lub aluminium. Poniższa tabela przedstawia praktyczny punkt wyjścia do dyskusji na temat specyfikacji.
| Co porównać | Dlaczego to ma znaczenie | O co zapytać |
|---|---|---|
| Asortyment rur i rurek | Sama średnica nie definiuje odkształcalności | Jakie materiały, grubości ścianek i promienie zgięcia są sprawdzone? |
| Liczba osi CNC | Więcej osi może oznaczać większą elastyczność, ale także więcej programowania | Które osie są sterowane serwo i co koordynuje sterownik? |
| Układ głowicy zginanej | Wpływa na luz części, dostęp do narzędzi i projekt cyklu | Czy obie głowy mogą pracować niezależnie czy wspólnie nad naszą częścią rodzinną? |
| Oprzyrządowanie i mocowanie | Określa chwyt bez pozostawiania śladów i praktyczny czas ustawiania | Jakie oprzyrządowanie jest zawarte w zestawie i jak przeprowadzane są zmiany? |
| Poziom automatyzacji | Maszyny ręczne, półautomatyczne i w pełni automatyczne nadają się do różnych objętości | Gdzie operator wnosi wartość dodaną, a gdzie maszyna może ją przejąć? |
| Kontrola i receptury | Wpływa na powtarzalność i szybkość zmiany | W jaki sposób programy są przechowywane, tworzone kopie zapasowe i dostosowywane do działania w trybie springback? |
Pomocne jest także włączenie do dyskusji przykładowych części lub wyraźnego rysunku części. Konstruktor maszyn często może wykryć problem z narzędziami lub ograniczenia w obsłudze jeszcze przed etapem wyceny, co pozwala zaoszczędzić czas później.
Dokładność gięcia rur nie jest gwarantowana samym sterowaniem. Pochodzi z całego systemu: sztywnej konstrukcji maszyny, precyzyjnej reakcji serwa, odpowiednich matryc do gięcia, spójnego materiału i programu uwzględniającego sprężynowanie. Nasze maszyny opierają się na sterowaniu serwomechanizmem, interfejsie człowiek-maszyna i sterowaniu komputerowym, tak aby powtarzalna produkcja była przewidywalna, a nie uzależniona od ciągłych poprawek operatora.
Na szczególną uwagę zasługuje oprzyrządowanie. Matryca do gięcia, która jest zużyta lub źle dopasowana do rury, może powodować owalność, zmarszczki lub niespójne kąty. Matryce zaciskowe i matryce dociskowe muszą mocno trzymać się bez kruszenia lub rysowania powierzchni. Przed zainstalowaniem maszyny należy uzgodnić pakiet narzędzi i części do odbioru.
Giętarka z podwójną głowicą może działać samodzielnie, ale często staje się częścią większej sekwencji obróbki rur: przycinania na długość, formowania końcówek, gięcia, sprawdzania wymiarów, a czasami montażu. Jeśli objętość to uzasadnia, w pełni automatyczna maszyna dwugłowicowa może zredukować ręczne ładowanie i sprawić, że cykl będzie bardziej spójny. W przypadku formowania rur do klimatyzacji samochodowej etap gięcia rzadko działa oddzielnie. Musi pasować do formowania końcówek, czyszczenia i kontroli, dlatego patrzymy na całą trasę, a nie tylko na giętarkę.
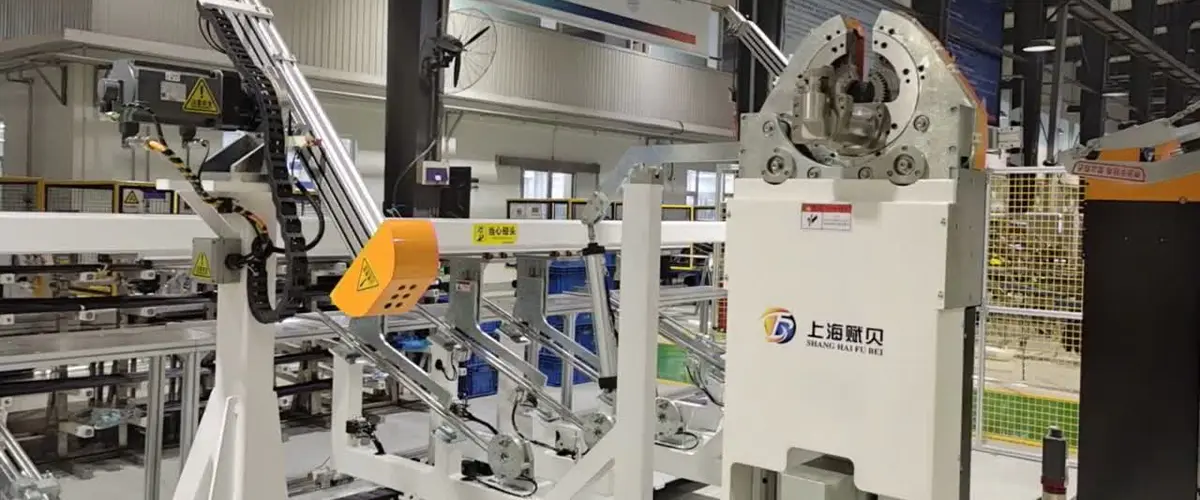
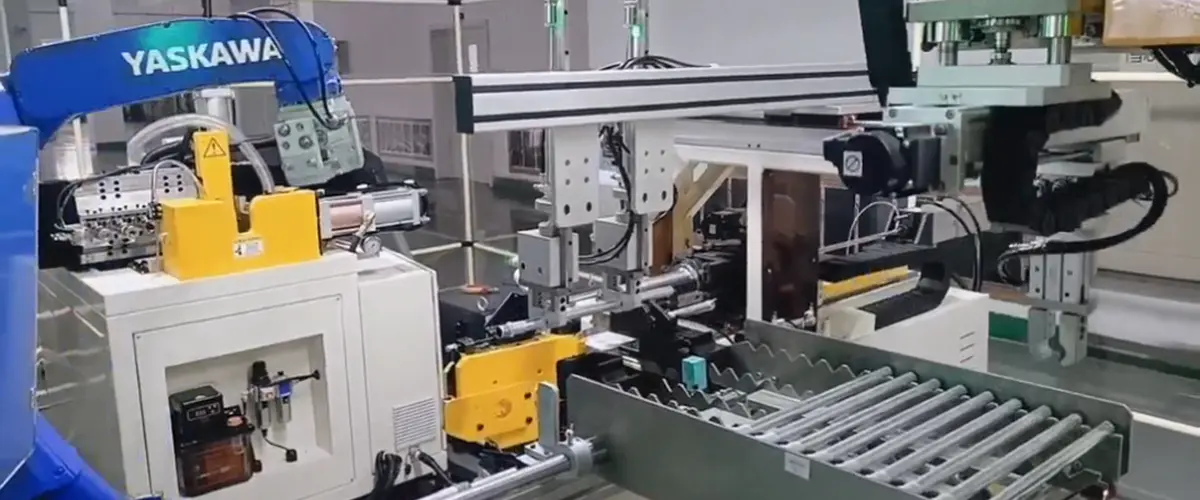
W pełni automatyczna dwugłowicowa giętarka do rur Ta dwugłowicowa maszyna CNC do bezobsługowej produkcji rur o średnicy 1 000–5 000 mm automatyzuje załadunek, gięcie na dwóch końcach i rozładunek w 15 osiach serwo. Zobacz produkt → Maszyny CNC nagradzają dobre utrzymanie porządku. Utrzymuj miejsce pracy wolne od wiórów i złomu, sprawdzaj punkty smarowania zgodnie z harmonogramem i sprawdzaj matryce pod kątem zużycia. Regularnie twórz kopie zapasowe programów i prowadź prosty zapis zmian parametrów. Operatorów należy przeszkolić nie tylko w zakresie naciskania przycisku start, ale także w zakresie rozpoznawania dźwięku i wyglądu prawidłowego zakrętu w porównaniu z rozwijającym się problemem. Maszyna dwugłowicowa ma dwie strefy gięcia, dlatego też osłony, blokady i procedury blokowania powinny stanowić część każdej zmiany.
Zakup dwugłowicowej giętarki do rur CNC to decyzja długoterminowa. Maszyna powinna zmieścić części, które wykonujesz teraz i pozostawić miejsce na części, które planujesz wykonać w następnej kolejności. Pomocna jest także współpraca z konstruktorem, który może omówić narzędzia, programowanie i integrację linii prostym językiem. Shanghai Fubei produkuje sprzęt do obróbki rur od 2012 roku, w tym giętarki, maszyny do formowania końcówek, maszyny do fazowania, przędzarki i niestandardowe zautomatyzowane linie. Nasz zespół pracuje w Songjiang w Szanghaju i wspiera klientów z branży motoryzacyjnej, klimatyzacyjnej i innych dziedzin produkcji rur.
Jeśli porównujesz opcje, zacznij od rodziny części, szacunkowej objętości i przejrzystej listy ograniczeń. Pomożemy Ci sprawdzić, czy dwugłowicowa giętarka CNC jest odpowiednia, a jeśli nie, to powiemy. Aby dowiedzieć się więcej o naszej historii i sposobie pracy, odwiedź naszą stronę o .
 [email protected]
 +86-021-57678482
 +86-18001603006
 Budynek A, nr 299 Tangming Road, strefa przemysłowa Shihudang, dystrykt Songjiang, Szanghaj, Chiny
Prawa autorskie © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Zarezerwowane Fabryka Zautomatyzowanego Sprzętu Do Obróbki Rur