Wiadomości branżowe
Dom / Wiadomości / Wiadomości branżowe / Giętarka do rur PA: praktyczny przewodnik po niezawodnej produkcji rur
Rura PA nie jest powiększoną wersją rury miedzianej lub stalowej, a giętarka do rur PA to nie tylko metalowa giętarka z inną matrycą. Rurki poliamidowe mają inny wzór sprężynowania, inną czułość powierzchni i inny zestaw trybów awarii. Jeśli kiedykolwiek widziałeś, jak schludnie wyglądający zakręt zmienia się w spłaszczoną lub załamaną linię po otwarciu zacisków, wiesz już, że maszyna, oprzyrządowanie i konfiguracja muszą działać jako jeden system.
Spędziliśmy lata budując sprzęt do obróbki rur w Szanghaju, a wnioski z naszego własnego warsztatu są proste: zdefiniuj rurę, kontroluj zgięcie i udowodnij wynik. W tym przewodniku omówiono praktyczne punkty, które omawiamy z zespołami produkcyjnymi, zanim projekt gięcia rur PA przejdzie od próbki do produkcji seryjnej. Jeśli chcesz szerszego kontekstu, możesz przeczytać więcej o naszym doświadczeniu w obróbce rur .
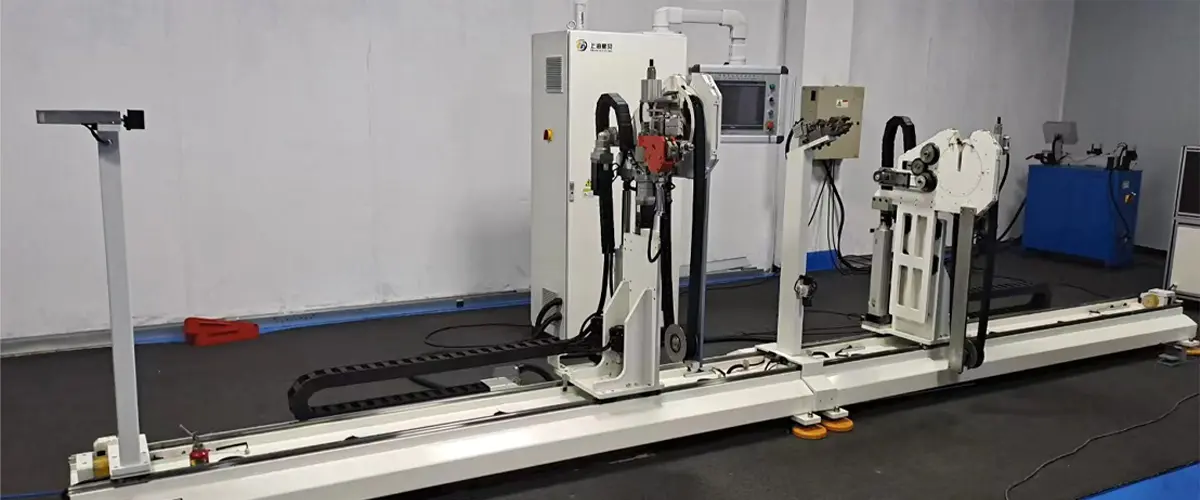
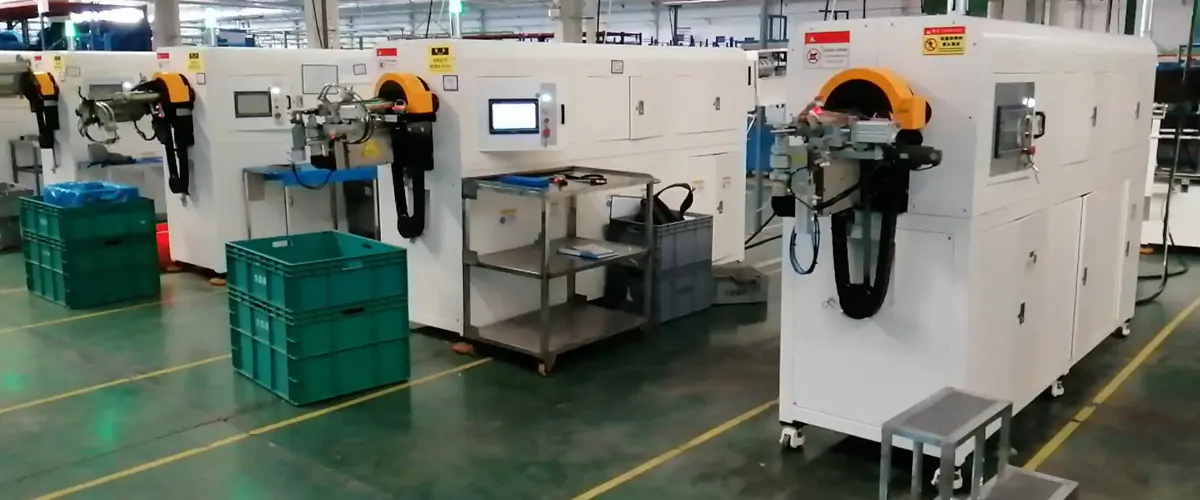
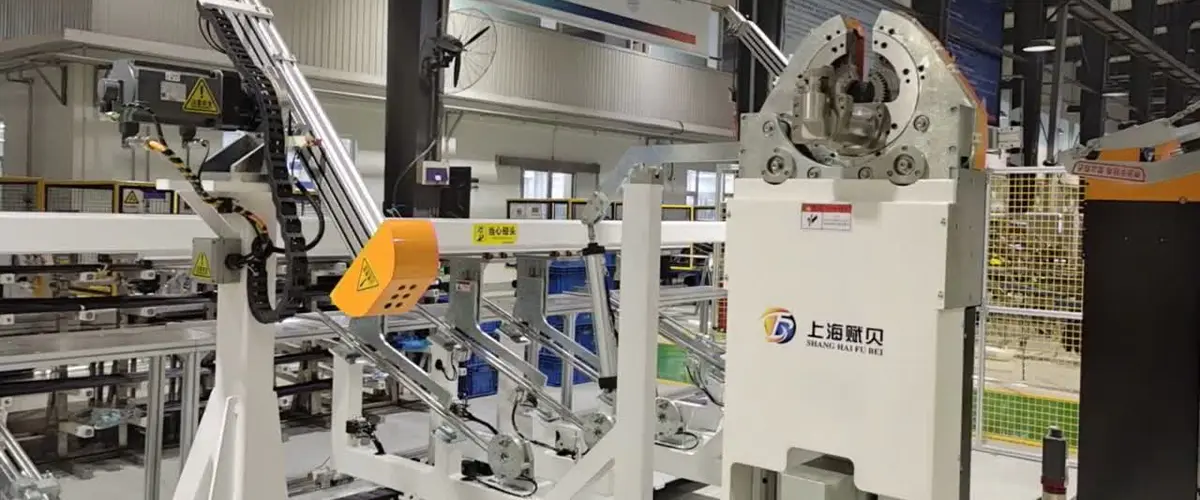
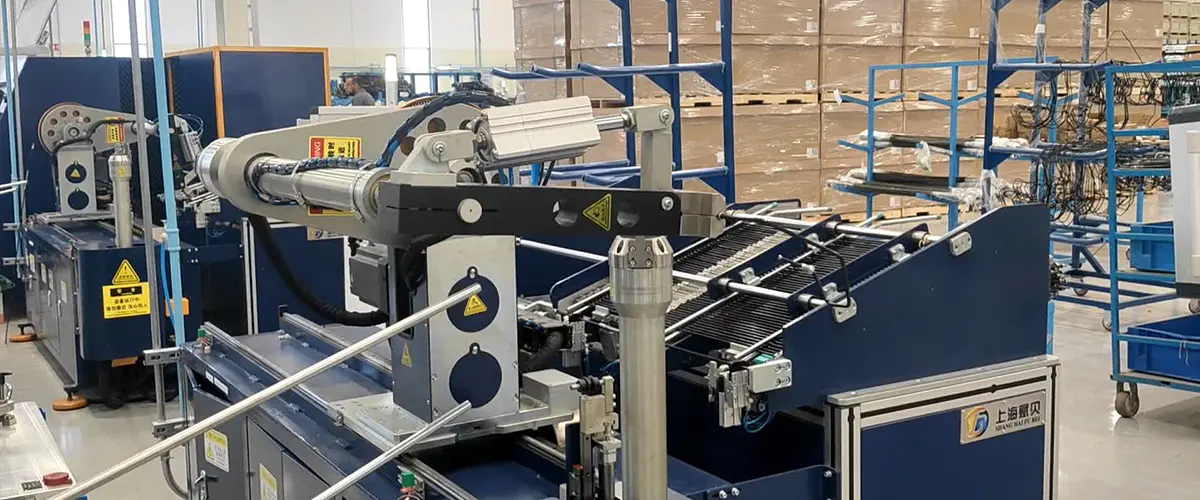
A Giętarka do rur PA formuje rurkę poliamidową w kontrolowanej sekwencji: podawanie, zaciskanie, zginanie, rozładunek. Matryca do gięcia ustawia promień linii środkowej. Matryca zaciskowa przytrzymuje rurę przy matrycy. Matryca dociskowa podąża za zewnętrzną częścią zagięcia i pomaga kontrolować przepływ materiału. W niektórych konfiguracjach można zastosować matrycę wycierającą lub podporę wewnętrzną, aby zmniejszyć spłaszczenie i marszczenie. Różnica w przypadku PA polega na tym, że materiał odpycha się inaczej. Jest elastyczny, wrażliwy na temperaturę i wilgoć, a często bardziej podatny na zarysowania powierzchni niż metal.
W maszynie produkcyjnej ważną cechą jest nie tylko maksymalny kąt zgięcia. To powtarzalność: ta sama długość posuwu, ten sam kąt zgięcia i taka sama korekta sprężynowania na części pierwszej i tysięcznej. Osie sterowane serwo, przechowywanie receptur i przejrzysty interfejs człowiek-maszyna sprawiają, że jest to praktyczne. Dobrze dobrana maszyna powinna także umożliwiać operatorowi regulację siły docisku, prędkości zginania i kompensacji, bez przekształcania każdej zmiany w długą próbę.
Poliamid to rodzina, a nie jeden materiał. PA6, PA66, PA11, PA12 i gatunki mieszane mogą wyglądać podobnie na rysunku, ale zachowywać się inaczej w giętarce. Grubość ścianki, tolerancja średnicy zewnętrznej, sztywność żywicy, zawartość wilgoci i warunki przechowywania mają wpływ na wynik. Dlatego przepis gięcia skopiowany z jednej partii może wymagać dostosowania w kolejnej.
Te cechy nie sprawiają, że PA jest niemożliwy do zgięcia. Sprawiają, że dyscyplina konfiguracyjna staje się ważniejsza. Maszyna, która może utrzymać stabilną siłę docisku i powtarzalny precyzyjny kąt zgięcia, jest o wiele cenniejsza niż ta, która oferuje jedynie dużą wydajność nominalną.
Kiedy przeprowadzamy próbę, zwykle sprawdzamy pięć zmiennych, zanim ocenimy maszynę lub oprzyrządowanie. Kolejność ma znaczenie, ponieważ zmiana dwóch zmiennych jednocześnie może ukryć prawdziwą przyczynę złego zakrętu.
Po pierwszym artykule sprawdź zagięcie pod kątem owalności, pocienienia ścianek, śladów i błędu kąta. Następnie uruchom małą partię i sprawdź ponownie te same punkty. Proces, który działa na jednej próbce, ale obejmuje ponad dwadzieścia części, nie jest gotowy do produkcji.
Oprzyrządowanie to miejsce, w którym dobra maszyna staje się dobrym procesem. Rowek matrycy zaginanej powinien odpowiadać średnicy rury i podpierać ścianę zewnętrzną, nie ściskając jej. Zaciski i matryce dociskowe powinny stykać się z rurą na dużej powierzchni, ponieważ obciążenie punktowe jest częstą przyczyną śladów i deformacji. Jeśli zagięcie jest ciasne lub rura jest cienkościenna, może być potrzebna matryca wycierająca lub wewnętrzna podpora, aby kontrolować wnętrze zagięcia.
W przypadku rur PA ważne jest również czyste i suche oprzyrządowanie. Smar ułatwiający wyginanie metalu może przyciągać kurz lub wpływać na późniejszy montaż, dlatego każdy smar powinien być zatwierdzony ze względu na materiał i końcowe zastosowanie. Elementy sterujące maszyny powinny umożliwiać precyzyjną regulację kąta zgięcia, kompensacji sprężynowania i długości posuwu, z recepturami, które można blokować lub kontrolować na poziomie uprawnień.

Użyj poniższej tabeli jako punktu wyjścia do specyfikacji maszyny lub recenzji dostawcy. Nie zastępuje to próby zginania, ale pomaga oddzielić pytania mające wpływ na produkcję od pytań, które dobrze wyglądają tylko w broszurze.
| Obszar decyzji | Co potwierdzić | Dlaczego to ma znaczenie |
|---|---|---|
| Specyfikacja rury | Stopień PA, średnica zewnętrzna, ścianka, tolerancja, stan wilgoci | Różne gatunki PA sprężynują w różny sposób i mogą wymagać innego wsparcia. |
| Geometria zgięcia | Promień linii środkowej, kąt zgięcia, długości proste, luz | Wąskie promienie i krótkie proste zwiększają ryzyko owalności i oznakowań. |
| Oprzyrządowanie | Rowek matrycy, materiał płytki, wycieraczka lub podpora wewnętrzna | Słaby kontakt może zmiażdżyć, oznaczyć lub spłaszczyć rurkę nawet na sprawnej maszynie. |
| Kontrola | Serwoosie, przechowywanie receptur, korekcja sprężynowania, poziomy dostępu | Powtarzalność zależy od stabilnych ustawień i kontrolowanych zmian. |
| Walidacja | Pierwszy artykuł, kontrola partii, w razie potrzeby próba szczelności lub ciśnienia | Łuk, który wygląda dobrze, musi jeszcze udowodnić, że spełnia wymagania montażowe. |
Jeśli porównujesz także rodziny materiałów, ten przewodnik dotyczący wyboru Giętarka do rur nylonowych podaje użyteczny kontekst dotyczący oprzyrządowania i obsługi rur.
Rury PA są powszechnie stosowane w samochodowych przewodach płynów i powietrza, zespołach klimatyzacji i przemysłowych układach pneumatycznych, chociaż dokładny gatunek i zatwierdzenie zależą od zastosowania. W tych obszarach giętarka rzadko jest oceniana samodzielnie. Ocenia się, czy można uzyskać spójne wygięcie pasujące do następnego etapu montażu bez przeróbek.
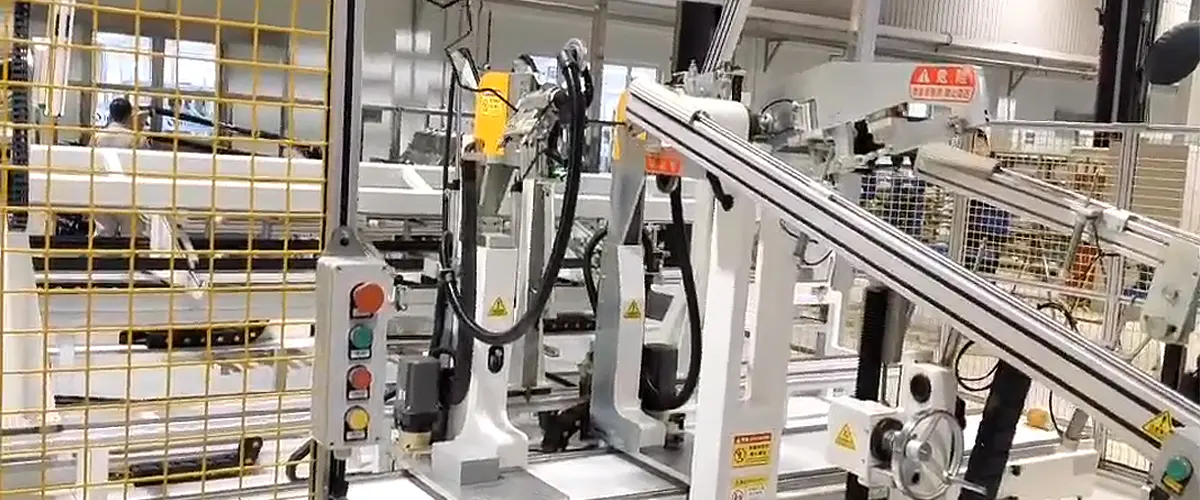
Do produkcji zaplanuj maszynę jako część linii, a nie wyspę. Należy wziąć pod uwagę sposób załadowania rury, rozładunku gotowych części, miejsca przeprowadzenia kontroli i sposobu rejestrowania przezbrojeń. Jeśli w tej samej celi znajduje się kilka numerów części rur PA, szybkie zmiany receptury i przejrzysta identyfikacja narzędzi mogą zaoszczędzić więcej czasu niż niewielki wzrost maksymalnej prędkości gięcia.
Konserwacja nie jest efektowna, ale pozwala uniknąć wielu problemów z zagięciami. Na początku każdej zmiany sprawdź oprzyrządowanie pod kątem zużycia, wypolerowania i narostów. Przyjrzyj się wkładkom zaciskowym pod kątem nacięć lub spłaszczeń. Sprawdź, czy prowadnica podajnika jest wyrównana i czy czujniki są czyste. Prowadź mały dziennik kontroli kąta zgięcia i zmian kompensacji, aby dryft był widoczny, zanim stanie się złomem.
Operatorzy powinni również wiedzieć, jak wygląda dobre zagięcie dla każdego numeru części. Niewielki ślad może mieć charakter kosmetyczny na jednej tubie, a odrzut na drugiej. Przejrzyste próbki akceptacji, dobre oświetlenie i krótka droga eskalacji w przypadku wątpliwych części mają większy wpływ na jakość niż długa instrukcja, której nikt nie czyta.
Wybór giętarki do rur PA to tak naprawdę kwestia dopasowania: dopasowania rury, oprzyrządowania, systemu sterowania i procedury produkcyjnej. Zacznij od rury i rysunku zgięcia, przeprowadź dokładną próbę i zweryfikuj małą partię przed zwiększeniem skali. Jeśli wyślesz nam próbkę, rysunek zgięcia i docelowy czas cyklu, pomożemy Ci opracować praktyczne szczegóły i wybrać konfigurację odpowiednią do zadania.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Budynek A, nr 299 Tangming Road, strefa przemysłowa Shihudang, dystrykt Songjiang, Szanghaj, Chiny
Prawa autorskie © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Zarezerwowane Fabryka Zautomatyzowanego Sprzętu Do Obróbki Rur