Wiadomości branżowe
Dom / Wiadomości / Wiadomości branżowe / Giętarka do rur z podwójną głowicą: praktyczny przewodnik dla producentów rur
W produkcji rur i rurek rzeczywisty koszt wygiętej części często kryje się w drugim przejściu. Ilekroć komponent wymaga dwóch symetrycznych zagięć, takich jak zagięcie w kształcie litery U, para pasujących przesunięć lub dwie nogi prostokątnej ramy, maszyna jednogłowicowa zmusza operatora do zgięcia, zwolnienia, zmiany położenia i ponownego zgięcia. Giętarka do rur z podwójną głowicą eliminuje to powielanie, montując dwie głowice do gięcia na jednym łożu, dzięki czemu oba zagięcia są formowane w jednym zsynchronizowanym cyklu.
W tym przewodniku wyjaśniono, jak działają te maszyny, czym różnią się główne konfiguracje, jakie specyfikacje decydują o tym, czy maszyna pasuje do Twoich części oraz gdzie platforma z podwójną głowicą zyskuje swoje miejsce w hali produkcyjnej.
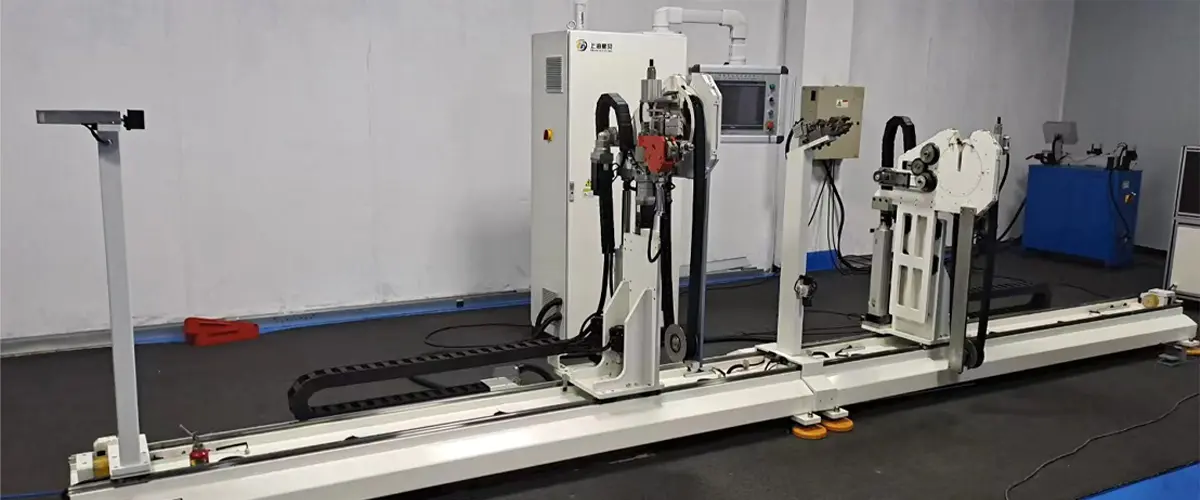
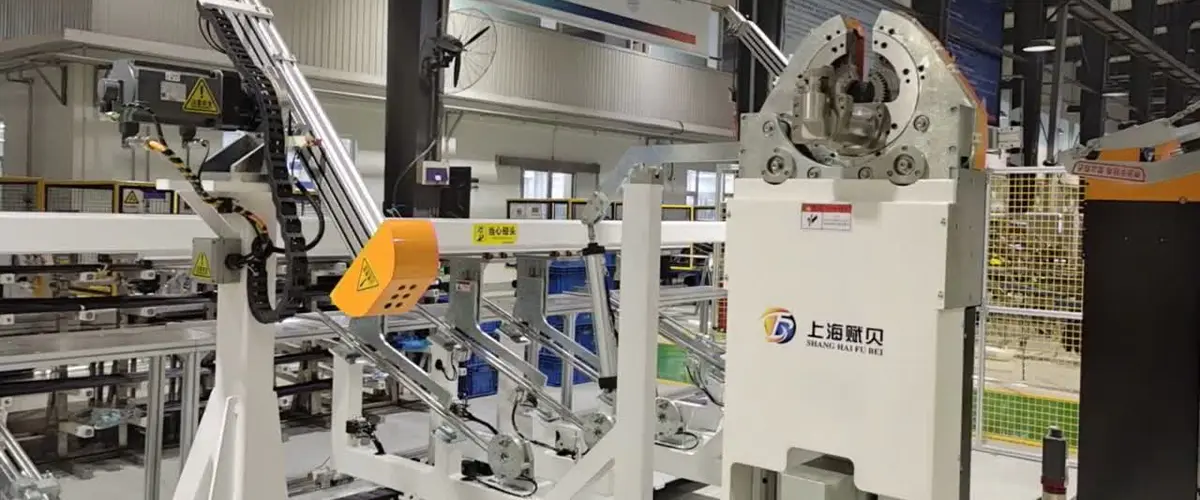
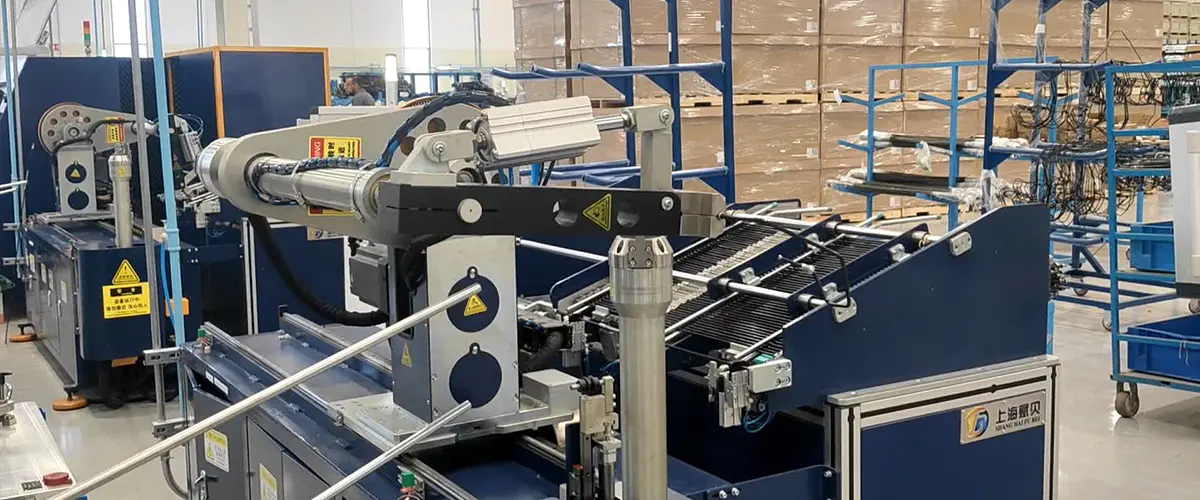
Giętarka z podwójną głowicą zawiera dwie jednostki gnące, zwykle określane jako głowica lewa i prawa, na wspólnej podstawie maszyny. Rura jest zaciśnięta i utrzymywana pomiędzy nimi, a każda głowica obraca matrycę do gięcia wokół własnego środka, tworząc jedno zagięcie. Ponieważ głowice osadzone są na tej samej osi, odległość pomiędzy dwoma zagięciami ustalana jest poprzez rozstaw głowic, natomiast kąt zagięcia z każdej strony kontrolowany jest przez układ sterowania maszyny lub regulowane ograniczniki mechaniczne.
W maszynach napędzanych serwomechanizmem można programować zarówno obrót głowicy, jak i pozycjonowanie rury, więc zmiana z jednej części na drugą oznacza przywołanie zapisanego programu zamiast ręcznego odbudowy ustawienia. Na tym właśnie polega prawdziwa zaleta: powtarzalna geometria i czas cyklu bliski połowie tego, czego potrzebuje maszyna jednogłowicowa dla tej samej symetrycznej części.
Jedną granicę warto poznać przed zakupem. Większość maszyn dwugłowicowych zgina się w jednej płaszczyźnie. Jeśli Twoja część wymaga również gięcia poza płaszczyzną, zazwyczaj potrzebujesz giętarki CNC z obrotowym wózkiem lub drugiej operacji na innej maszynie. Dopasowanie architektury maszyny do geometrii części jest pierwszą decyzją, a wszystko inne z niej wynika. Jeśli chcesz odświeżyć podstawy krok po kroku, zapoznaj się z naszym artykułem na temat jak działa giętarka do rur obejmuje podstawową mechanikę zginania, zaciskania i sprężynowania.
Żadna platforma nie jest uniwersalnie lepsza. Poniższa tabela podsumowuje kompromisy, o których najczęściej rozmawiamy, gdy klienci przesyłają nam swoje rysunki części.
| Rozpatrzenie | Giętarka CNC z pojedynczą głowicą | Giętarka do rur z podwójną głowicą |
|---|---|---|
| Zgięcia na cykl | Jeden | Dwa, utworzone jednocześnie |
| Typowe kształty części | Złożone trójwymiarowe przebiegi rur | Łuki symetryczne, odsadzki, nogi równoległe |
| Czas cyklu na częściach symetrycznych | Dłużej ze względu na zmianę położenia pomiędzy zakrętami | Krótkie, zakończone w jednym cyklu |
| Zegnij płaszczyznę | Wielopłaszczyznowy z obrotem wózka | Zwykle jeden samolot |
| Oprzyrządowanie | Jeden set of bend and clamp dies | Dwa pasujące zestawy, często lustrzane |
| Najlepsze dopasowanie | Mała objętość, duża różnorodność, części 3D | Średnia do dużej objętość, powtarzające się symetryczne części |
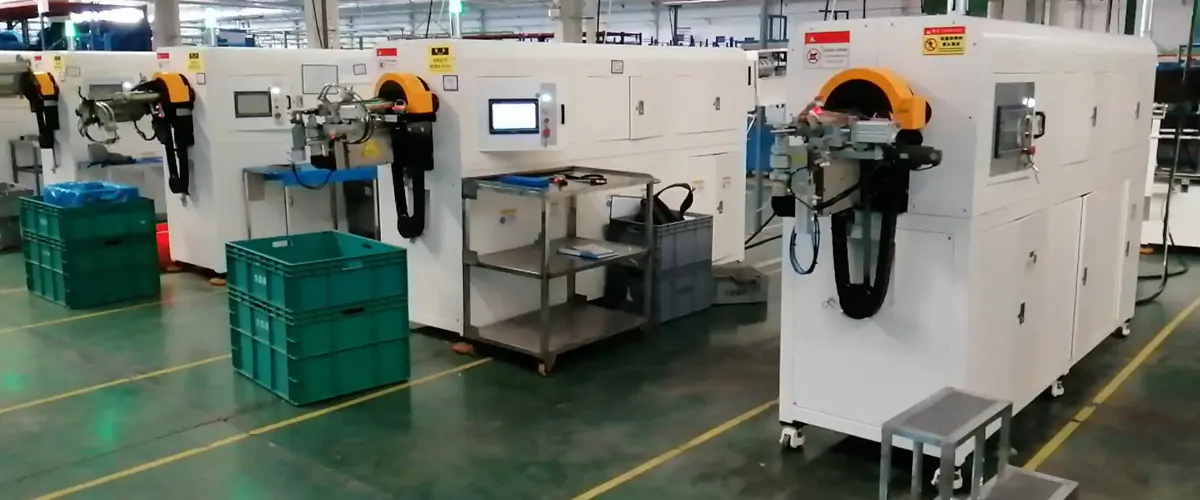
Serwosilniki napędzają obie głowice i osie pozycjonowania, a kąty zgięcia są wprowadzane na ekranie dotykowym, a nie wprowadzane ręcznie. Można przechowywać i przywoływać programy dla dziesiątek numerów części, co pozwala na krótkie przezbrojenia i zachowanie pierwszej części partii identycznej z ostatnią. Jest to konfiguracja, którą zalecamy, gdy warsztat wygina mieszankę symetrycznych części i zmienia je kilka razy w ciągu zmiany.
 Giętarka do rur z podwójną głowicą CNC Ta dwugłowicowa giętarka do rur, przeznaczona do wysoce precyzyjnej i masowej produkcji przewodów hamulcowych i hydraulicznych w zakresie długości od 1000 do 5000 mm, integruje w pełni au... Zobacz produkt →
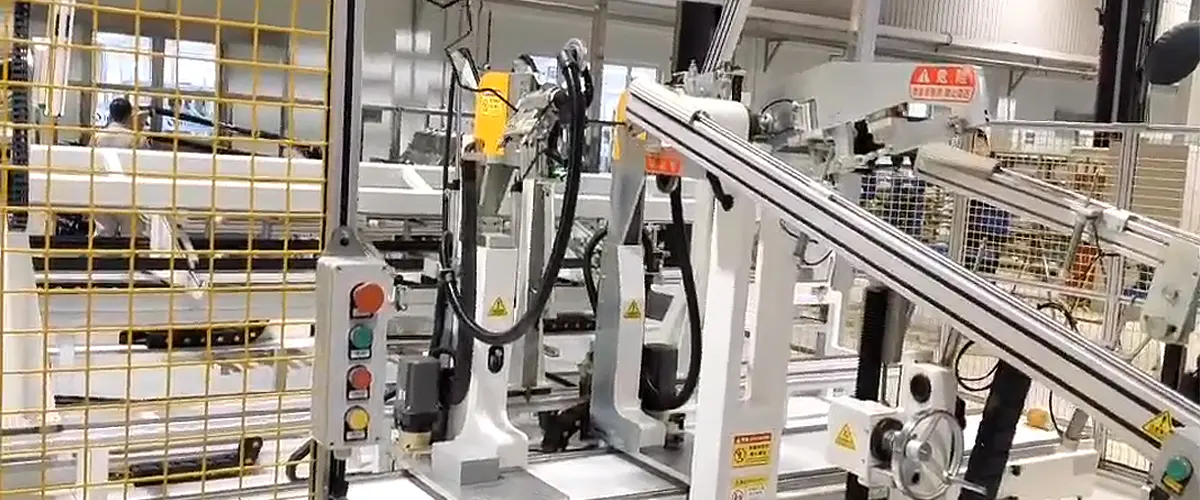
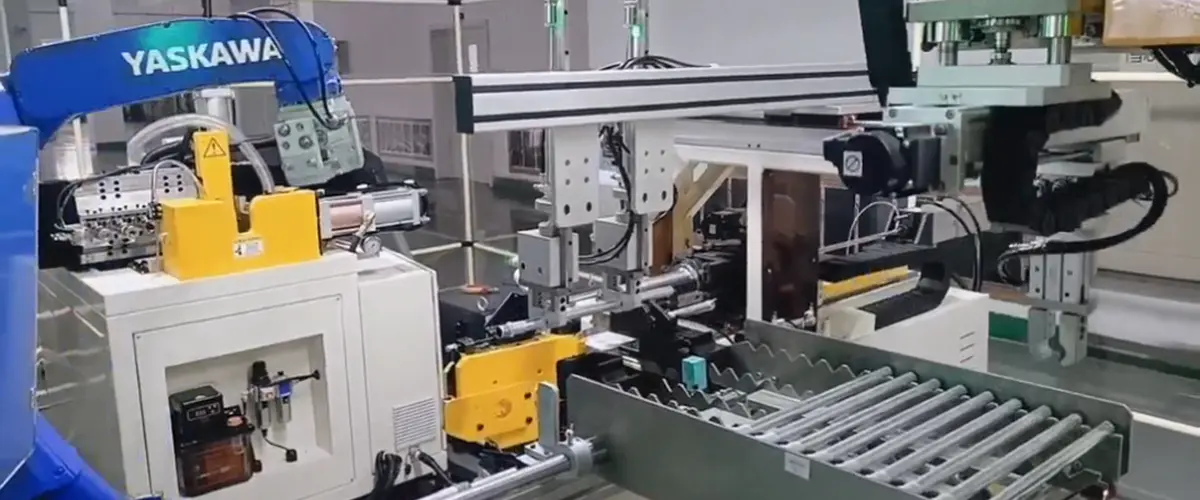
Automatyzacja dodaje podawanie, pozycjonowanie i rozładunek, więc operator nadzoruje cykl, zamiast przenosić każdą rurkę. Wzrasta wydajność i, co równie ważne, także konsystencja, ponieważ tuba jest umieszczana przy maszynie, a nie ręcznie. Maszyny te nadają się do dużych partii o pojedynczym numerze części i można je połączyć w szerszą linię do przetwarzania rur z urządzeniami do formowania końcówek lub cięcia.
W pełni automatyczny Double-Head Pipe Bending Machine Ta w pełni automatyczna, dwugłowicowa giętarka do rur, zbudowana z myślą o bezobsługowej, masowej produkcji rur w zakresie długości od 1000 do 5000 mm, obsługuje cały proces... Zobacz produkt → Przewody hamulcowe to przypadek szczególny. Średnice są małe, ścianki cienkie, a powierzchnia jest często powlekana lub platerowana, dlatego zaciskanie musi być delikatne, a oprzyrządowanie musi być dokładnie wykończone. Maszyny zbudowane do tej pracy wykorzystują głowice o małym skoku, precyzyjne matryce do gięcia i starannie kontrolowaną siłę docisku, aby utrzymać promień gięcia bez owalności, wyboczenia lub śladów na powierzchni.
Giętarka do rur dwugłowicowych do przewodów hamulcowych Synchronizacja dwustanowiskowa: przełamanie wąskich gardeł w produktywności Rury hamulcowe to zazwyczaj długie i smukłe przewody — takie jak przewody hamulcowe w samochodach. Konwencjonalne si... Zobacz produkt → Dwie maszyny, które na zdjęciu katalogowym wyglądają podobnie, mogą całkowicie różnić się tym, czym w rzeczywistości potrafią zgiąć. Przed porównaniem cen sprawdź te punkty na własnych rysunkach części.
Jeśli dostawca nie może przeprowadzić próby gięcia przy użyciu Twojego materiału i grubości ścianki, poproś o film przedstawiający wytwarzaną porównywalną część. Dźwięk i czas cyklu w filmie często ujawniają więcej niż tylko karta specyfikacji.
Produkcja samochodów to miejsce, w którym gięcie z podwójną głowicą sprawdza się najlepiej. Przewody hamulcowe, przewody paliwowe i gazowe oraz przewody klimatyzacji zawierają powtarzające się symetryczne zagięcia, a objętości są na tyle duże, że czas cyklu ma znaczenie. W produkcji klimatyzacji tę samą logikę stosuje się do rur skraplacza i parownika, gdzie dwa zagięcia o pasującym promieniu muszą znajdować się w dokładnej odległości od siebie.
Oprócz rur metalowych, rury nylonowe i PA stosowane w układach hydraulicznych i pneumatycznych można również giąć na platformach z podwójną głowicą, gdy oprzyrządowanie jest dostosowane do bardziej miękkiego materiału i jego innego zachowania sprężynowania. Wspólnym wątkiem jest powtarzalność: jeśli duża część Twoich części jest symetryczna, druga głowica wykonuje odpłatną pracę w każdym cyklu.
Dobre wyniki wynikają z konfiguracji, a nie z panelu sterowania. Następująca sekwencja jest niezawodną procedurą.
Ponieważ maszyna dwugłowicowa jest skonfigurowana wokół części, dostawca jest tak samo ważny jak maszyna. Zapytaj, jak zaprojektowano matryce do gięcia, jak system sterowania radzi sobie ze sprężynowaniem i kto wspiera maszynę po jej zainstalowaniu. Dostawca, który buduje zarówno maszynę, jak i oprzyrządowanie, może wziąć odpowiedzialność za gotowe zagięcie, a nie tylko za ramę.
Jesteśmy Shanghai Fubei Electromechanical Equipment, producentem maszyn do obróbki rur założonym w 2012 roku. Nasze giętarki dwugłowicowe, giętarki jednogłowicowe, giętarki do rur nylonowych, maszyny do formowania końcówek i automatyczne linie produkcyjne wykorzystują sterowanie serwo, interfejsy człowiek-maszyna i komputerowe systemy sterowania, a także budujemy niestandardowe linie dla klientów z branży motoryzacyjnej i klimatyzacyjnej. Możesz przeczytać więcej o nasze doświadczenie w sprzęcie do obróbki rur i sposób, w jaki podchodzimy do niestandardowych projektów.
W większości przypadków każda głowica jest obrabiana tak, aby uzyskać ten sam promień, czego wymagają części symetryczne. Niektóre maszyny można ustawić z różnymi matrycami po każdej stronie, ale część musi nadal być geometrycznie zgodna ze wspólną płaszczyzną gięcia.
W przypadku zagięć o cienkich ściankach lub o dużym promieniu może być konieczny trzpień lub matryca wycierająca, aby zapobiec spłaszczeniu i marszczeniu. Przestrzeń pomiędzy głowicami jest ograniczona, dlatego przed zbudowaniem maszyny należy omówić wsparcie trzpienia ze swoim dostawcą.
Rury ze stali, stali nierdzewnej, miedzi, miedzi i niklu, aluminium, nylonu i PA są powszechnie stosowane. Materiał i grubość ścianki określają oprzyrządowanie, siłę mocowania i wielkość wymaganej kompensacji sprężynowania.
Dwugłowicowa giętarka do rur to nie tylko szybsza maszyna jednogłowicowa. Jest to inny sposób planowania części, a oszczędności wynikają z wyeliminowania drugiej operacji przenoszenia w każdym cyklu. Jeśli Twoja produkcja opiera się na symetrycznych zagięciach, warto przesłać producentowi rysunek i docelowy czas cyklu i zapytać, jak wyglądałaby maszyna dla Twojej konkretnej rury.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Budynek A, nr 299 Tangming Road, strefa przemysłowa Shihudang, dystrykt Songjiang, Szanghaj, Chiny
Prawa autorskie © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Zarezerwowane Fabryka Zautomatyzowanego Sprzętu Do Obróbki Rur