Wiadomości branżowe
Dom / Wiadomości / Wiadomości branżowe / Giętarka do rur hamulcowych z podwójną głowicą: praktyczny przewodnik dla kupujących dotyczący precyzji
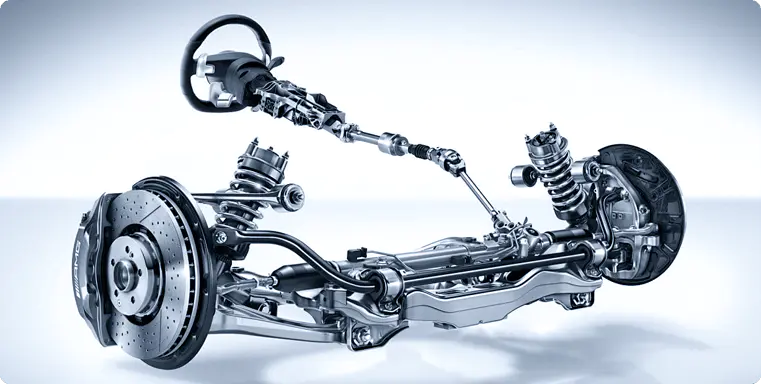
Przewody hamulcowe są rurami najmniej wybaczającymi błędy w każdym pojeździe. Są krótkie, cienkościenne, prowadzone wokół wsporników, złączy i elementów zawieszenia i prawie zawsze wymagają zagięcia blisko każdego końca, często w różnych płaszczyznach. Na stanowisku naprawczym ręczne wykonywanie jednej linii na raz jest całkowicie rozsądne. Podczas produkcji lub podczas ponownego łączenia rur podwozia według wzoru zagięcie na jednym końcu musi zgadzać się z zagięciem na drugim z dokładnością do milimetra, w przeciwnym razie linia po prostu nie osiągnie punktu mocowania bez naprężenia. Właśnie ten problem ma rozwiązać dwugłowicowa giętarka do rur hamulcowych: oba końce są formowane z jednej pozycji mocowania, w jednym cyklu, z jednego punktu odniesienia.
Większość przewodów hamulcowych do samochodów osobowych to przewody hamulcowe o średnicy 4,75 mm (3/16 cala) o stosunkowo cienkiej ściance, czasem jednościenne, często pokryte PVF, cynkiem lub miedzioniklem. Mała średnica sprawia, że są wystarczająco elastyczne, aby można je było prowadzić, a mimo to ścianka rury jest na tyle cienka, że nieostrożne użycie narzędzi spowoduje spłaszczenie przekroju, pofałdowanie wewnętrznej części zagięcia lub pęknięcie powłoki na zewnętrznym promieniu. Każda z tych usterek jest potencjalnym punktem awarii obwodu bezpieczeństwa.
Drugą trudnością jest długość. Przewód hamulcowy biegnie pomiędzy pompą hamulcową lub blokiem ABS a wężem od strony koła i zwykle jest osadzony w zacisku lub wsporniku w jednym lub dwóch punktach pośrednich. Jeżeli całkowita rozwinięta długość odbiega nawet o kilka milimetrów, linka wyskakuje z zacisku lub powoduje obciążenie nakrętki kielichowej. Klasyczną przyczyną tego błędu jest zginanie obu końców oddzielnie, z odpiętą rurką pomiędzy nimi.
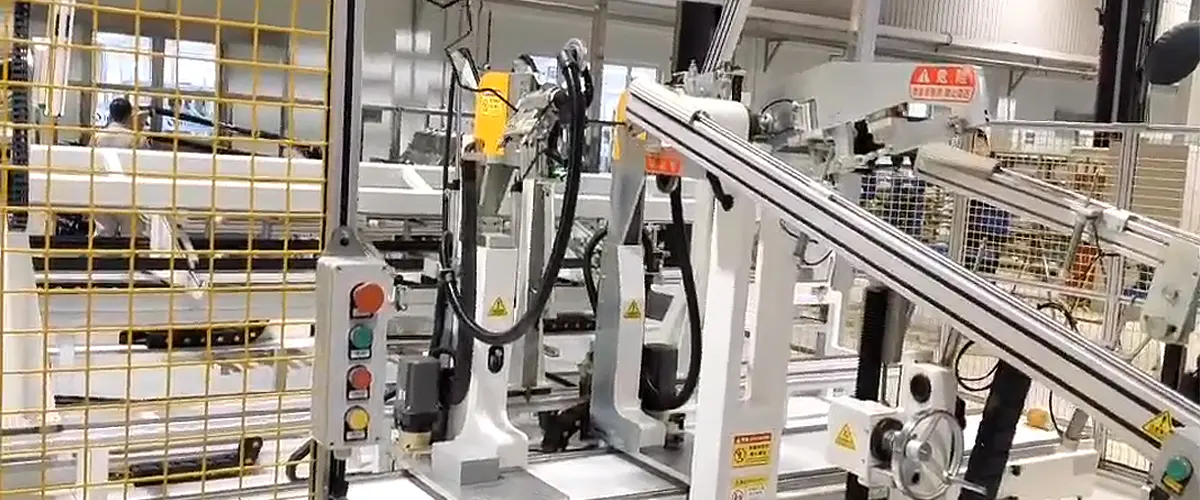
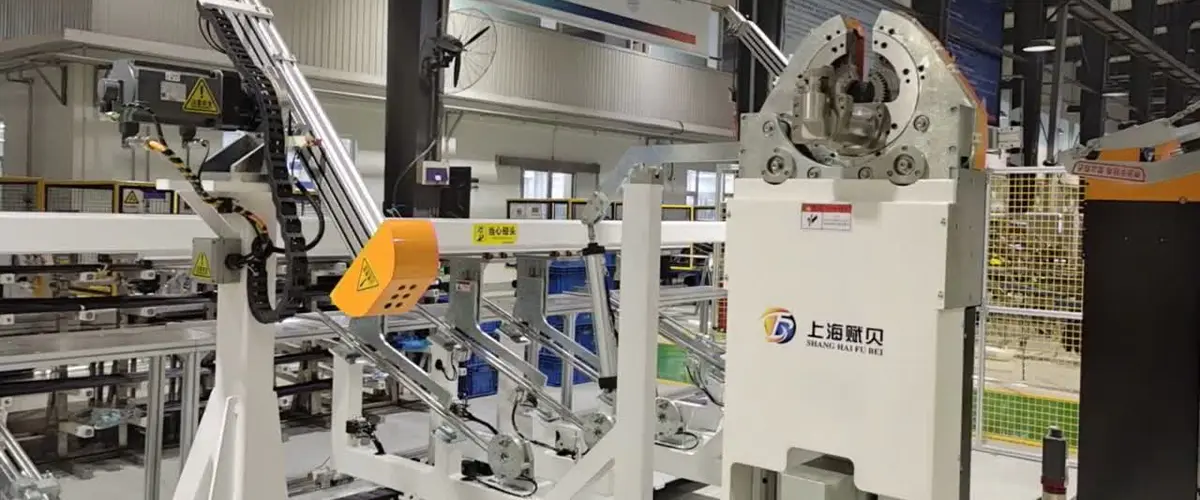
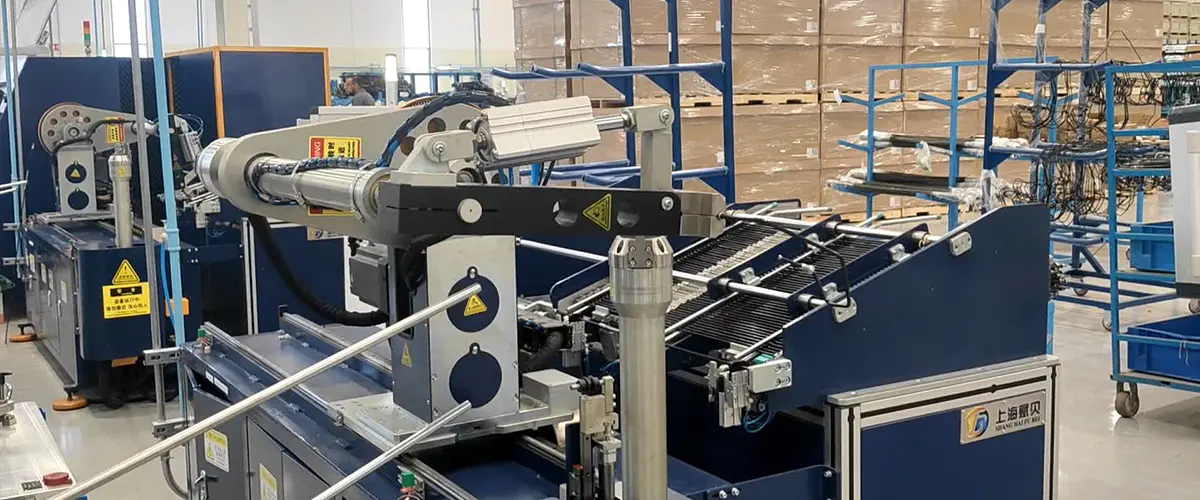
Maszyna dwugłowicowa przenosi dwie głowice gnące na wspólnym łożu. Rura jest zaciskana raz pośrodku, pomiędzy łbami, a rozstaw łbów określa odległość prostą pomiędzy dwoma stycznymi zgięcia. Następnie każda głowica obraca swoją własną matrycę, aby narysować zagięcie, jednocześnie lub w kontrolowanej kolejności. Ponieważ rura nigdy nie opuszcza zacisku, płaska zależność między dwoma zagięciami jest ustalana przez maszynę, a nie oko operatora.
Praktyczny wpływ na pracę przewodu hamulcowego jest znaczący. Konfiguracja obejmuje jeden program lub jedno ustawienie mechaniczne zamiast dwóch, czas cyklu spada, ponieważ oba końce formują się w ten sam sposób, a ilość złomu gwałtownie spada na krótkich liniach, gdzie prawie gwarantowany jest błąd ponownego mocowania. Dla każdego, kto produkuje przewody hamulcowe na dużą skalę, istnieje różnica między procesem zależnym od wyczucia operatora a procesem zależnym od liczb.
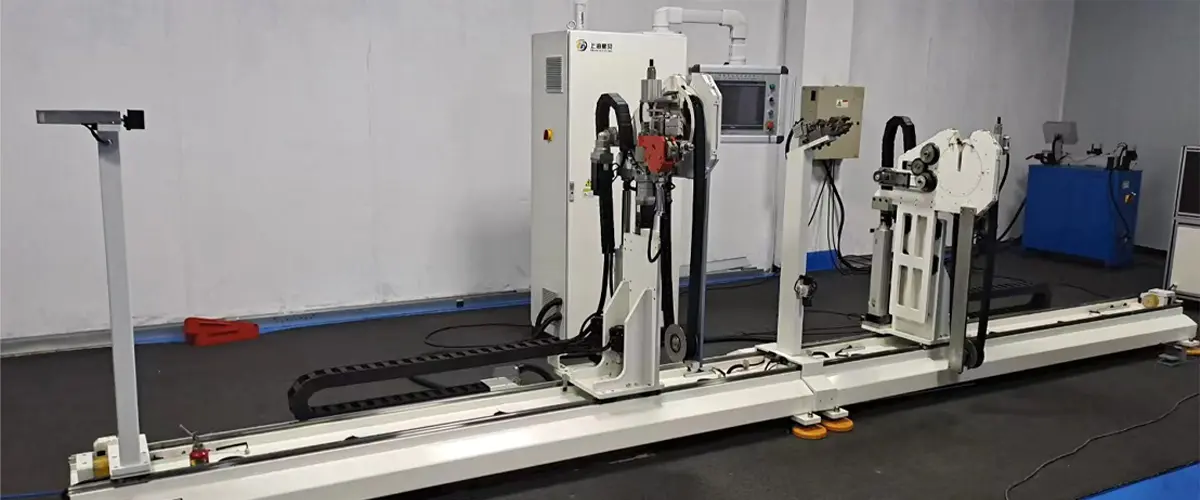
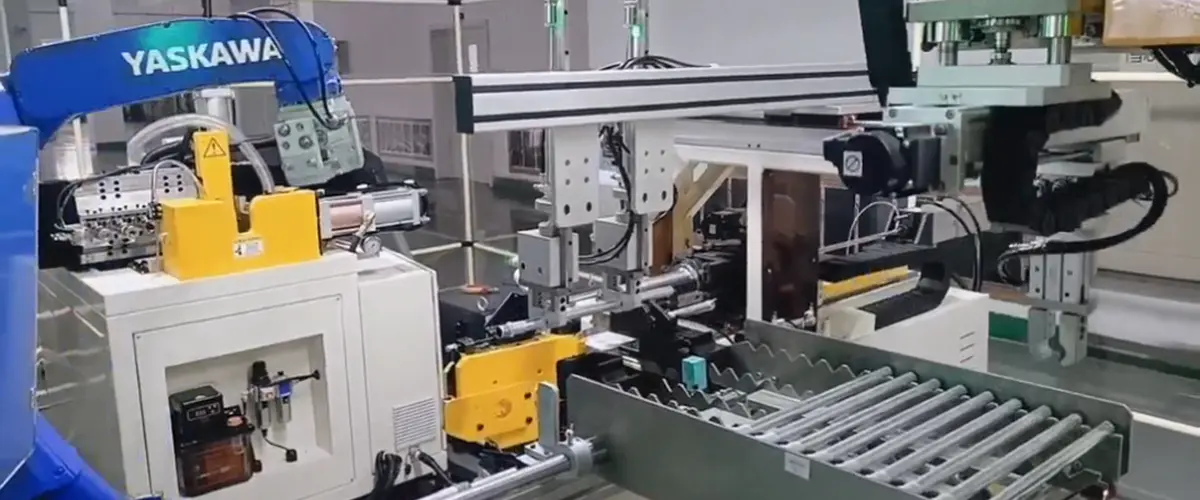
 Giętarka do rur dwugłowicowych do przewodów hamulcowych Gięcie z podwójną głowicą kończy oba końce w jednej operacji mocowania, redukując konfigurację, czas cyklu i ilość odpadów potrzebnych do masowej produkcji przewodów hamulcowych. Zobacz produkt →
Giętarki dwugłowicowe nie są pojedynczym produktem. Obejmują one spektrum od prostej maszyny hydraulicznej z ręcznie ustawianymi pozycjami głowicy po w pełni zautomatyzowaną celę. Właściwy wybór zależy w znacznie większym stopniu od schematu partii i częstotliwości wymiany niż od ceny podstawowej.
| Konfiguracja | Kontrola | Typowe zastosowanie | Gdzie to świeci |
|---|---|---|---|
| Hydrauliczna podwójna głowica | Ręczne pozycjonowanie głowicy, przełącznik nożny | Warsztaty naprawcze, małe partie | Prosty, wytrzymały, łatwy do nauczenia |
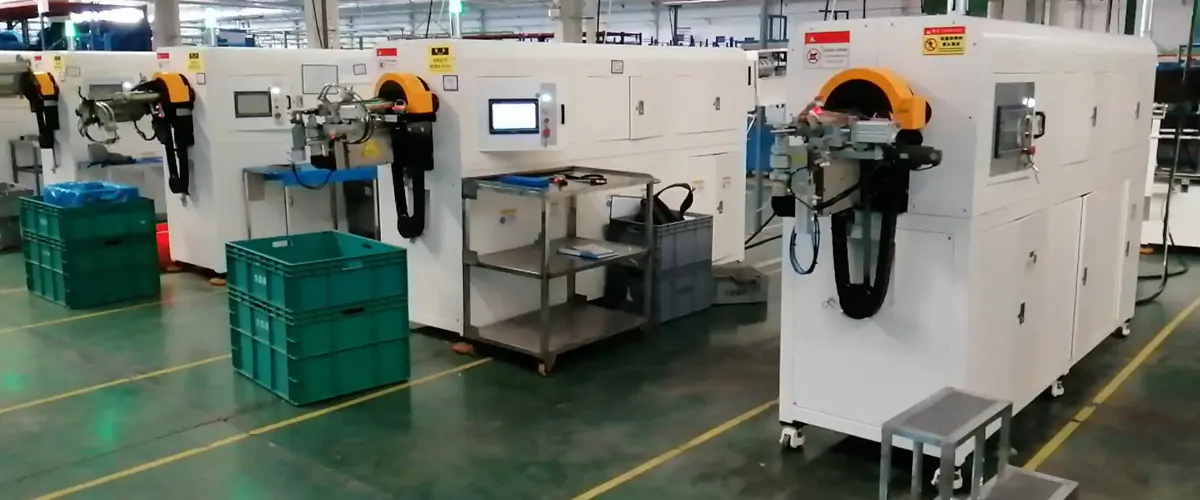
| Podwójna głowica CNC | Serwoosie z programami HMI | Mieszane rodziny przewodów hamulcowych, średnia głośność | Powtarzalne programy, szybka zmiana |
| W pełni automatyczna podwójna głowica | Serwo plus automatyczna obsługa | Dostawy motoryzacyjne na dużą skalę | Stabilne czasy cykli, minimalny czas dotyku |
W praktyce większość producentów przewodów hamulcowych plasuje się gdzieś pośrodku: maszyna CNC przechowująca program według numeru części, więc wymiana jest raczej wycofaniem niż ponowną kalibracją.
Katalogi maszyn zwykle zawierają informacje o tonażu lub liczbie osób. W przypadku przewodów hamulcowych przydatne liczby są węższe i bardziej szczegółowe. Weź próbkę swojej najtrudniejszej linii na dowolną demonstrację i nalegaj, aby ją wykonać.
Springback to zmienna, która przyciąga ludzi. Miedziano-niklowa rura hamulcowa jest miękka i sprężynuje mniej przewidywalnie niż stal powlekana, więc ta sama rura będzie wytwarzać nieco inny kąt końcowy na każdym materiale, chyba że sterowanie to skompensuje. W przypadku cienkiej stali powlekanej zwykle stosuje się trzpień lub dobrze podpartą stopkę wycierającą, aby utrzymać wewnętrzny promień w czystości. Twardsze rurki tolerują mniejsze wyginanie się, zanim powłoka ucierpi.
Do pojazdów użytkowych dodaje się trzeci materiał: rurkę z nylonu i PA do obwodów hamulców pneumatycznych, gdzie rura jest większa, bardziej elastyczna i znacznie bardziej wrażliwa na ciśnienie zaciskania. Logika gięcia jest ze sobą powiązana, ale ustawień nie można przenieść, dlatego przed zakupem oprzyrządowania warto zapoznać się z rodziną materiałów. Nasze własne notatki nt wybór giętarki do rur nylonowych omówić różnice bardziej szczegółowo.
Wraz ze wzrostem objętości ograniczenie zwykle przesuwa się z jakości gięcia na obsługę. Dwugłowicowa maszyna CNC eliminuje potrzebę oceny operatora podczas gięcia, ale nadal potrzebuje kogoś, kto załaduje i rozładuje każdą rurę. To jest moment, w którym w pełni automatyczna maszyna lub giętarka zintegrowana z linią formującą zaczyna się zwracać w postaci pracy i konsystencji, a nie samej dokładności.
Rozsądna ścieżka jest przyrostowa. Zacznij od maszyny, która niezawodnie utrzymuje najwęższą tolerancję przewodu hamulcowego, a następnie zautomatyzuj obsługę, gdy proces będzie stabilny. Kupowanie automatyzacji jako dodatku do niestabilnego procesu po prostu powoduje szybsze wytwarzanie złomu.
Giętarka CNC z podwójną głowicą do przewodów hamulcowych i hydraulicznych Dwugłowicowa giętarka CNC z automatycznym załadunkiem i rozładunkiem wspiera precyzyjną, masową produkcję hamulców i przewodów hydraulicznych, pomagając ustabilizować procesy przed dalszą automatyzacją. Zobacz produkt → W pełni automatyczna dwugłowicowa giętarka do rur do produkcji bez nadzoru W pełni automatyczny załadunek, dwustronne gięcie i rozładunek umożliwiają ciągłą produkcję rur na dużą skalę, redukując ręczne zmiany pozycjonowania, gdy proces gięcia jest stabilny. Zobacz produkt → Shanghai Fubei produkuje sprzęt do obróbki rur od 2012 roku, pracując w firmie Songjiang w zakresie sterowania serwo, interfejsu HMI i sterowania komputerowego w całym zakresie. Rodzina giętarek dwugłowicowych wyrosła z tego samego rdzenia do gięcia i obecnie obejmuje warianty hydrauliczne, CNC i w pełni automatyczne, a także urządzenia do formowania końcówek rur, fazowania, wyoblania i zagniatania oraz kompletne linie do formowania rur do klimatyzacji samochodowej.
Co to oznacza dla nabywcy przewodów hamulcowych jest dość proste: maszyna, oprzyrządowanie i porady dotyczące procesu pochodzą z tego samego miejsca. Większość pytań, które warto zadać przed zakupem, dotyczy rury, promieni i wzoru partii, a dostawca, który codziennie wygina rurę, może odpowiedzieć na nie na podstawie doświadczenia, a nie karty specyfikacji. Więcej informacji na temat firmy można znaleźć na stronie o stronie .
Jeśli oceniasz dwugłowicową giętarkę do rur hamulcowych, zacznij od zmierzenia najkrótszej wykonanej linii i jej promienia w najgorszym przypadku. Te dwie liczby wyeliminują dla Ciebie większość rynku i sprawią, że pozostały wybór będzie znacznie łatwiejszy do uzasadnienia.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Budynek A, nr 299 Tangming Road, strefa przemysłowa Shihudang, dystrykt Songjiang, Szanghaj, Chiny
Prawa autorskie © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Zarezerwowane Fabryka Zautomatyzowanego Sprzętu Do Obróbki Rur