Wiadomości branżowe
Dom / Wiadomości / Wiadomości branżowe / Przewodnik po giętarce do rur: typy, wybór, konfiguracja i podstawy obsługi
Prawie każdy płyn lub gaz przepływający przez maszynę musi przez coś okrążyć — blok silnika, sprężarkę, szynę ramy, zaporę ogniową. Prosta rurka rzadko pasuje. A maszyna do gięcia rur to sprzęt, który zamienia prosty odcinek rury w gładką, dokładną krzywiznę i robi to w ten sam sposób w dziesiątej części, jak w pierwszej.
Zasadę łatwo opisać. Maszyna podtrzymuje rurę, podtrzymuje ją od wewnątrz i od zewnątrz oraz naciąga na obracającą się matrycę. To, co odróżnia czyste zagięcie od spłaszczonego lub pomarszczonego, sprowadza się do oprzyrządowania, kontroli i doświadczenia osób tworzących to zagięcie.
Gięcie obrotowe to najważniejsza metoda w produkcji przemysłowej i wokół niej zbudowana jest większość maszyn w nowoczesnych halach produkcyjnych. Rura jest ładowana i popychana do przodu, aż początek gięcia dotknie matrycy do gięcia. Następnie matryca zaciskowa zamyka i blokuje rurę w rowku tej matrycy. Za nim matryca dociskowa podąża za rurą podczas jej ruchu, podczas gdy matryca zgarniająca podtrzymuje wewnętrzną ściankę tuż za punktem zagięcia. Wewnątrz rury trzpień zapobiega zawaleniu się ściany.
Następnie matryca do gięcia obraca się i ciągnie za sobą rurę. Ponieważ zacisk i rurka poruszają się razem, materiał jest rozciągany na zewnątrz krzywizny i ściskany od wewnątrz, czyli dokładnie to, czego wymaga dobre zgięcie. Wszystko inne w maszynie istnieje po to, aby utrzymać tę deformację pod kontrolą.
| Komponent | Rola w zakręcie |
|---|---|
| Zagiąć matrycę | Ustawia promień linii środkowej i kształt krzywej |
| Matryca zaciskowa | Blokuje rurę względem matrycy do gięcia, aby nie mogła się ześlizgnąć |
| Matryca ciśnieniowa | Podąża za rurą i kontroluje zewnętrzną ścianę zakrętu |
| Wycieraczka | Podpiera ścianę wewnętrzną tuż za punktem zagięcia |
| Trzpień | Znajduje się wewnątrz tuby i zapobiega zapadaniu się ścianki |
Jeśli jesteś nowy w tym procesie, skorzystaj z naszego przewodnika w prostym języku jak działa giętarka do rur przechodzi krok po kroku przez tę samą sekwencję.
Nie każda zakrzywiona rura jest wykonana w ten sam sposób. Rodzina maszyn jest szeroka, a każdy projekt pasuje do innego zadania:
W przypadku większości producentów pracujących z rurami o średnicy do kilku cali, pierwszy i czwarty typ stanowią większość codziennej produkcji.
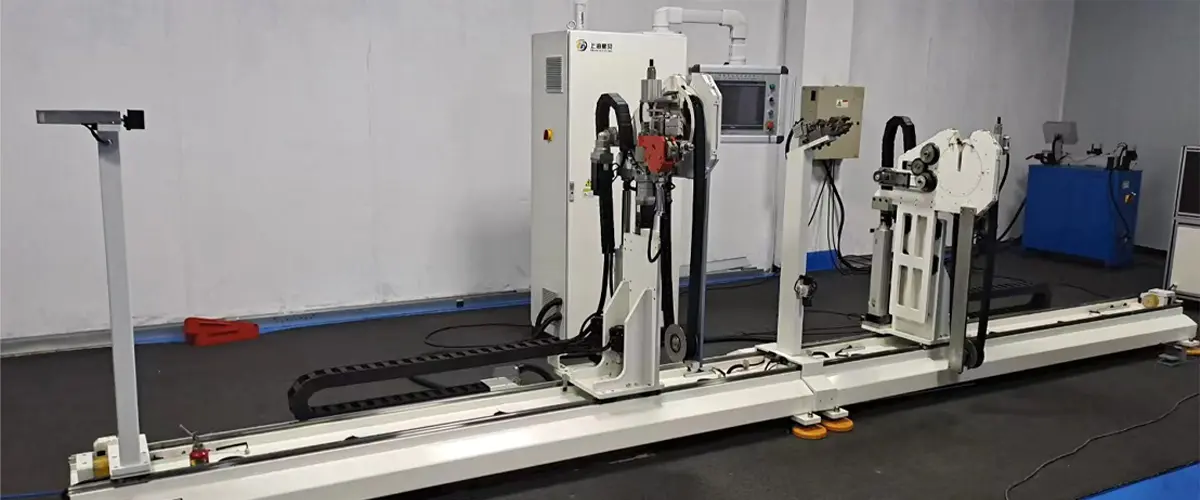
Maszyna jednogłowicowa wygina jeden promień na raz. Operator ładuje rurę, maszyna zagina i albo ustawia rurę do następnego zagięcia, albo część jest gotowa. Jest to nadal najbardziej elastyczny układ na podłodze: zmień oprzyrządowanie i program, a ta sama maszyna obsłuży inną część.
Tym, czym nowoczesna maszyna jednogłowicowa różni się od starszej, jest sterowanie. Osie napędzane serwo kontrolują posuw, obrót pomiędzy zagięciami i sam kąt zgięcia. Po sprawdzeniu programu operator nie musi niczego regulować na wyczucie — maszyna powtarza ten sam ruch dla całej partii.
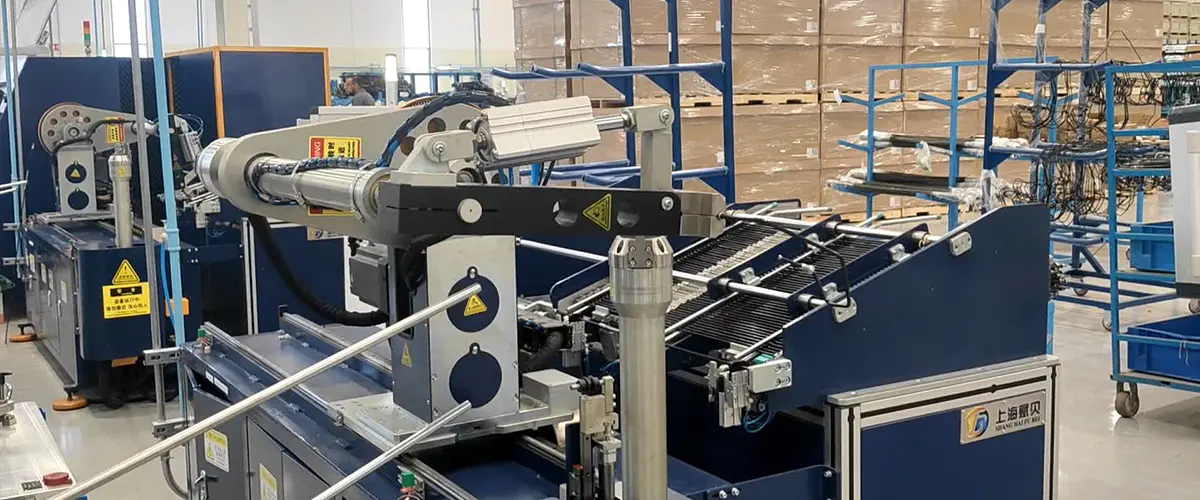
 W pełni automatyczna jednogłowicowa giętarka do rur Napędzana serwomechanizmem jednogłowicowa giętarka do rur z automatycznym ładowaniem i zintegrowanym przepływem pracy, dostosowana do powtarzalnej produkcji seryjnej rur stalowych, aluminiowych i miedzianych. Zobacz produkt →
Giętarka dwugłowicowa posiada dwie głowice gnące zwrócone ku sobie, dzięki czemu można formować oba końce rury jednocześnie. W przypadku części z zagięciami na obu końcach i prostym przebiegiem pomiędzy nimi znacznie skraca to czas cyklu i eliminuje drugi etap obsługi.
Klasycznym przykładem są przewody hamulcowe w samochodach. Są one zazwyczaj krótkie, cienkościenne i produkowane w bardzo dużych ilościach, a każdy milimetr pozycji zgięcia ma znaczenie, ponieważ lina musi przebiegać wokół elementów zawieszenia i podwozia, nie dotykając ich. Dwugłowicowa maszyna CNC z głowicami sterowanymi serwo utrzymuje te pozycje niezmiennie od pierwszej części do dziesięciotysięcznej.
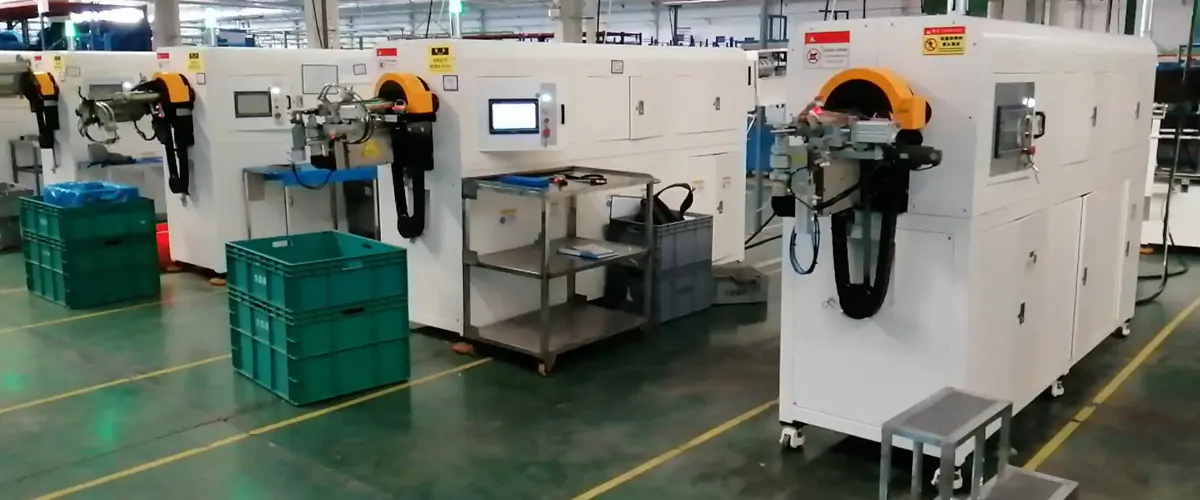
Giętarka CNC z podwójną głowicą do przewodów hamulcowych i hydraulicznych Wysoko wydajna giętarka do rur z podwójną głowicą, z głowicami sterowanymi serwo, automatycznym ładowaniem z obu stron i programowaniem CNC, dostosowana do spójnej produkcji przewodów hamulcowych i hydraulicznych. Zobacz produkt → Przed porównaniem modeli warto spisać rzeczywiste wymagania części. Odpowiedzi zwykle szybko zawężają pole:
Zdobądź te sześć odpowiedzi na papierze, a specyfikacja niemal napisze się sama.
Plastikowe rurki nie zachowują się jak metal. Odskakuje bardziej, łatwo się rysuje i może się załamać zamiast zgiąć, jeśli promień jest zbyt mały. Dlatego też giętarka do rur nylonowych wykorzystuje inną geometrię oprzyrządowania, łagodniejszy nacisk zaciskania i często proces podgrzewania lub kontrolowania temperatury, aby materiał podążał za matrycą, zamiast z nią walczyć.
W zastosowaniach klimatyzacyjnych i motoryzacyjnych przewody nylonowe i PA są powszechne, ponieważ są lekkie, odporne na korozję i niedrogie. Dokładne ich gięcie nadal zależy od tych samych podstaw: odpowiedniego promienia, odpowiedniego podparcia i systemu sterowania, który dokładnie powtarza ruch.
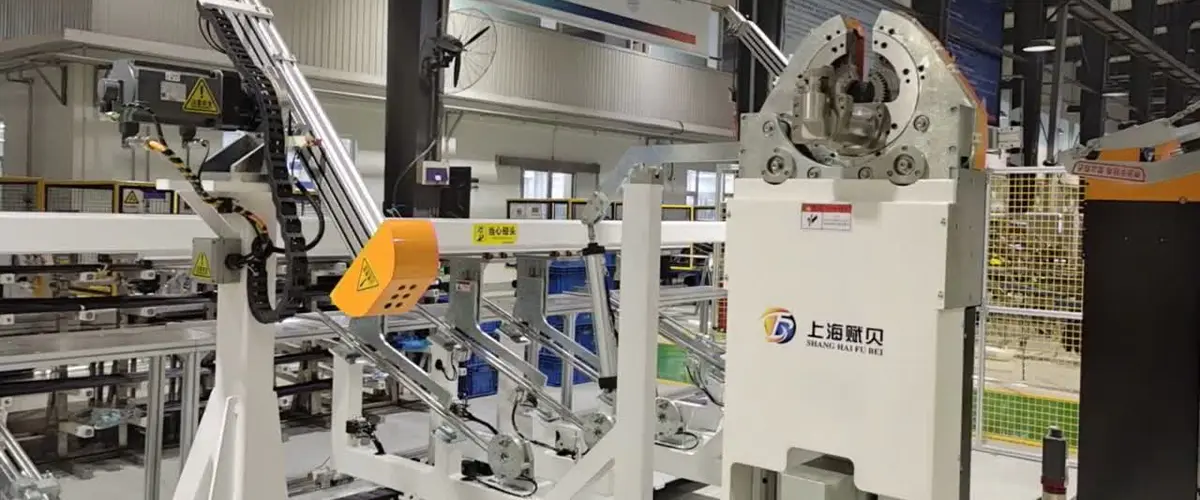
Gdy część jest stabilna, a jej objętość jest wystarczająco duża, giętarka przestaje być samodzielnym narzędziem i staje się jedną stacją w linii. Rury są cięte, gięte, formowane na końcach, testowane i pakowane sekwencyjnie, często z automatycznym ładowaniem pomiędzy etapami. Korzyścią jest nie tylko prędkość – to konsekwencja, ponieważ znika ludzka zmienność pomiędzy zmianami.
Dobrym przykładem jest formowanie rur do klimatyzacji samochodowej. Linie te przebiegają przez kilka zakrętów, określony kształt końcowy i kontrolę szczelności, a wszystko to na części, która musi pasować do stałego punktu pojazdu. Budowanie tego przepływu w postaci jednej zintegrowanej linii, a nie pięciu odłączonych maszyn, zwykle powoduje różnicę w poziomie złomowania.
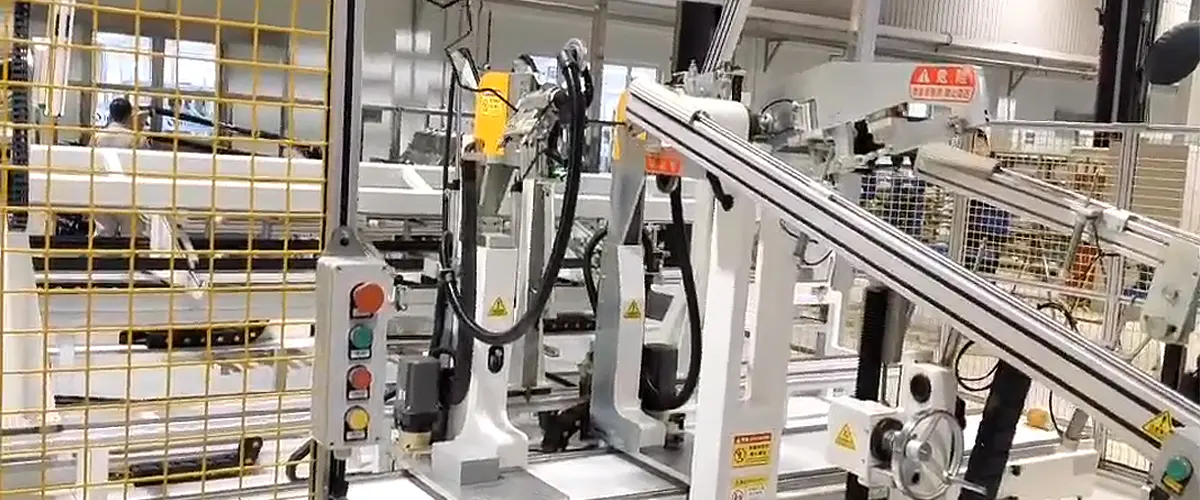
Zautomatyzowana linia produkcyjna do formowania rur klimatyzacji samochodowej Zintegrowana zautomatyzowana linia łącząca formowanie końcówek, gięcie i przenoszenie za pomocą robota, redukująca liczbę etapów manipulacji częściami rur klimatyzacji samochodowej, wymagającą różnych operacji na każdym końcu. Zobacz produkt → Sprzęt do gięcia jest trwały, ale dokładność ulega pogorszeniu, jeśli jest ignorowany. Kilka nawyków sprawia, że maszyna jest uczciwa przez lata produkcji:
Nic z tego nie jest skomplikowane. To po prostu musi być czyjaś praca.
Tak, ale każda średnica wymaga własnego zestawu narzędzi i własnego programu. Rama maszyny pozostaje taka sama; wymiana matrycy do gięcia, matrycy zaciskowej, matrycy dociskowej i trzpienia.
Za pomocą trzpienia i matrycy wycierającej w przypadku wielu materiałów cienkościennych można uzyskać promień linii środkowej wynoszący około 1 do 1,5 średnicy rury. Wszystko, co jest ciaśniejsze, zaczyna wymagać specjalnego oprzyrządowania lub innego procesu.
Nie zawsze. Jeśli części są proste, a objętość jest niewielka, dobrze ustawiona maszyna ręczna może wykonać tę pracę. CNC zwraca się samoistnie, gdy powtarzalność i szybkość przezbrajania są ważniejsze niż cena początkowa.
Wybór giętarki nie jest tak naprawdę decyzją katalogową. Zależy to od części, materiału, objętości i ludzi, którzy będą obsługiwać maszynę. Dlatego najbardziej przydatna rozmowa zwykle zaczyna się od rysunku, przykładowej części lub listy tego, co dzisiaj idzie nie tak.
Od 2012 roku budujemy urządzenia do obróbki rur, możesz przeczytać więcej o tym jak pracujemy i jak wygląda typowy projekt od środka. Jeśli masz już pomysł na część, prześlij nam wymiary i materiał – szczerze powiemy Ci, czy jest to prosta praca, czy wymagająca bliższego przyjrzenia się.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Budynek A, nr 299 Tangming Road, strefa przemysłowa Shihudang, dystrykt Songjiang, Szanghaj, Chiny
Prawa autorskie © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Zarezerwowane Fabryka Zautomatyzowanego Sprzętu Do Obróbki Rur