Wiadomości branżowe
Dom / Wiadomości / Wiadomości branżowe / Giętarka do rur nylonowych: praktyczny przewodnik po wyborze i obsłudze
Nylonowe rurki są wszędzie, gdy zaczniesz ich szukać. Transportuje przewody paliwowe i opary w pojazdach, sprężone powietrze w pneumatycznych układach hamulcowych, płyn chłodzący przez wymienniki ciepła oraz niezliczone inne media w urządzeniach i maszynach ogólnych. Gięcia tej rurki w sposób czysty, bez zgniatania ściany lub pozostawiania jej wyglądającej na zmęczoną i owalną, to inne ćwiczenie niż gięcie miedzi lub stali. Giętarka do rur nylonowych zbudowana jest wokół tej różnicy. W tym artykule omówimy, co faktycznie robią te maszyny, czym różnią się od giętarek do metalu i drobne szczegóły, które decydują o tym, czy część wyjdzie z maszyny wyglądając prawidłowo, czy też trafi do kosza na złom.
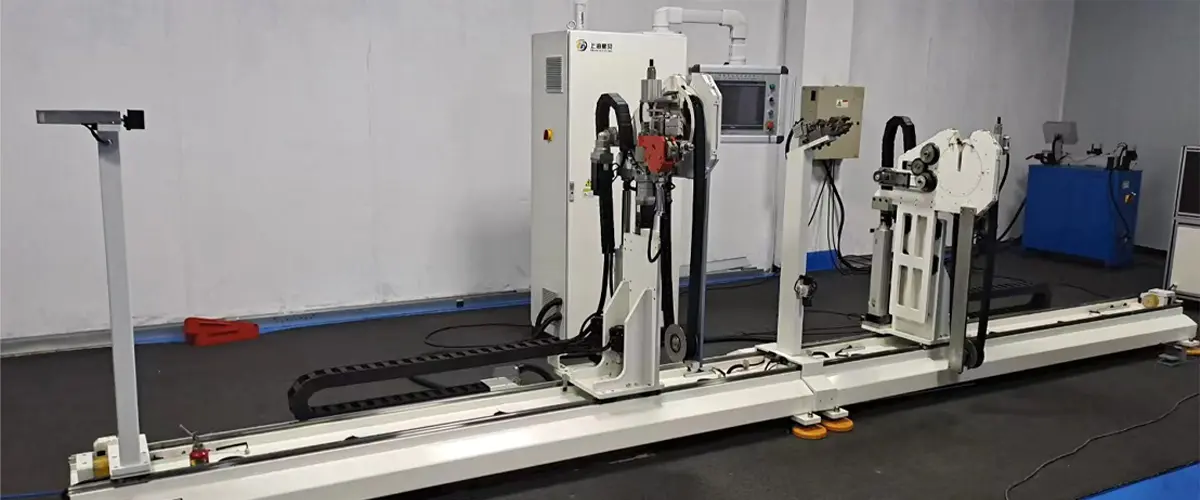
A Giętarka do rur nylonowych to sterowana CNC giętarka przeznaczona do rur z tworzyw sztucznych — nylonu, PA6, PA11, PA12 i porównywalnych gatunków poliamidu — a nie metalu. Podstawowy ruch jest taki, jaki rozpoznałaby każda ręka rury: rura jest zaciskana, podawana na odpowiednią długość, obracana do właściwej płaszczyzny, a następnie rozciągana wokół matrycy do gięcia, podczas gdy trzpień podtrzymuje wnętrze ściany.
Różnica polega na tym, jak dokładnie wszystko jest dostrojone. Rury poliamidowe są bardziej miękkie i znacznie bardziej elastyczne niż miedź czy stal, więc oprzyrządowanie, położenie trzpienia, siła zaciskania i prędkość zginania muszą być delikatniejsze. Matryce do gięcia zwykle pracują z większymi promieniami w stosunku do średnicy rury, a matryce wycierające i ślizgi prowadzące są ukształtowane tak, aby podtrzymywać rurę zamiast skrobać wzdłuż niej.
Jeśli jest jeden obszar, na który warto zwrócić uwagę, to jest nim kontrola trzpienia. Pociągnij trzpień nieco za wcześnie, a wewnętrzna część zagięcia spłaszczy się; przytrzymaj go odrobinę za długo, a powierzchnia może się zarysować. Na dobrze ustawionej maszynie czas ten jest programowany i powtarzalny, a także można go regulować oddzielnie dla każdego materiału.
 Giętarka do rur nylonowych do rur PA6 i PA66 Zintegrowane ogrzewanie, gięcie i chłodzenie wspomagają formowanie rur nylonowych w kontrolowanych temperaturach i serwomechanizmie, co zapewnia powtarzalną produkcję z wieloma gięciami. Zobacz produkt →
Każdy, kto miał do czynienia tylko z wygiętym metalem, zauważy różnicę już w pierwszych kilku częściach. Nylon cofa się znacznie dalej, łatwo pozostawia ślady i może zapaść się pod zaciskiem, którego mosiężna rurka nie wytrzymałaby. Znajomość tych różnic znacznie ułatwia wybór maszyn i narzędzi.
| Charakterystyczne | Rurka z nylonu/PA | Aluminium i miedź | Stal |
|---|---|---|---|
| Sprężynowanie po zgięciu | Wysoki; wymaga kompensacji w programie sterującym | Umiarkowane | Niski do umiarkowanego |
| Wymagane wsparcie wewnętrzne | Trzpień lub wtyczka są prawie zawsze potrzebne | Zwykle potrzebne | Potrzebne do małych promieni |
| Ryzyko spłaszczenia | Wysoki, zwłaszcza przy cienkich ścianach | Umiarkowane | Niski |
| Oznaczenie powierzchni | Wysoki; miękkie powierzchnie łatwo ulegają zarysowaniom | Umiarkowane | Niski |
| Pomoc cieplna | Czasami pomocne | Rzadko potrzebne | Rzadko używany |
Praktyczną konsekwencją jest to, że giętarka przeznaczona do obróbki poliamidu jest zwykle specyfikowana z większym minimalnym promieniem zgięcia, płynniejszym ruchem serwomechanizmu i trzpieniem, który przesuwa się po kontrolowanym łuku, zamiast być przeciągany przez otwór.
Większość giętarek nylonowych wygląda zasadniczo podobnie na hali produkcyjnej, ale kilka podsystemów decyduje o tym, co dana maszyna może faktycznie wyprodukować.
Wybór rozpoczyna się od części, a nie od katalogu. Krótka lista pytań szybko zawęża pole.
Jeśli części są wykonane z PA lub innego gatunku poliamidu, maszyna skonfigurowana od początku do pracy z nylonem pozwala zaoszczędzić dużo czasu na późniejsze próby i błędy. Oprzyrządowanie, profile trzpieni i parametry sterowania różnią się od konfiguracji z rurą metalową.
Giętarka do rur PA do rur nylonowych i poliamidowych Zintegrowane ogrzewanie, gięcie i chłodzenie z serwomechanizmem pomaga zachować spójność termiczną i powtarzalne wyniki wielokrotnego zginania rur PA6 i PA66. Zobacz produkt → Prawie każda wada zginania nylonu pojawia się na tej samej krótkiej liście.
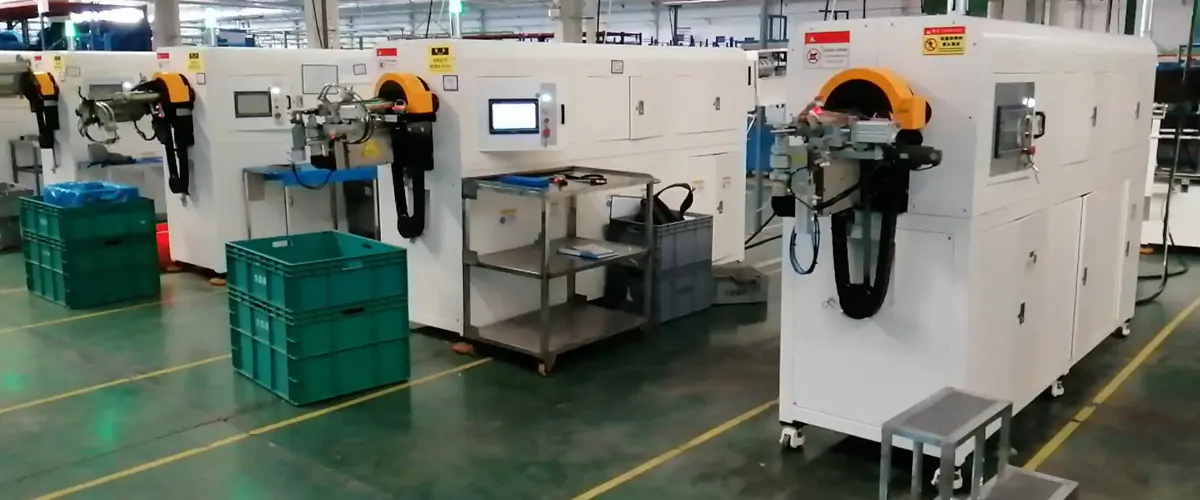
Gdy proces gięcia będzie już stabilny, naturalnym następnym krokiem będzie wyłączenie operatora z cyklu. Giętarkę do rur nylonowych można połączyć z automatycznym załadunkiem i rozładunkiem, a następnie zintegrować z linią, która wykonuje również formowanie końcówek, fazowanie, kontrolę i pakowanie.
W przypadku rur poliamidowych oznacza to delikatne chwytanie, ostrożne przenoszenie między stacjami i brak ostrego przenoszenia, które mogłoby zarysować wykończoną powierzchnię. Prawdziwą korzyścią jest powtarzalność: część po części pozostaje identyczna przez całą zmianę, a nie dryfuje w miarę zmęczenia operatora pod koniec dnia.
W pełni automatyczna jednogłowicowa giętarka do rur metalowych Zautomatyzowane gięcie od załadunku do wyjścia za pomocą sterownika PLC firmy Siemens i pełnego serwonapędu umożliwia powtarzalną produkcję seryjną rur stalowych, aluminiowych i miedzianych. Zobacz produkt → Gięcie nylonu wydaje się proste, dopóki nie pojawi się część z siedmioma zagięciami w trzech płaszczyznach, wąską tolerancją przekroju i tygodniową objętością, która nie pozostawia miejsca na poprawki. To jest moment, w którym wiedza o procesie i konfiguracja maszyny zaczynają mieć większe znaczenie niż specyfikacja w broszurze.
Od 2012 roku budujemy w Szanghaju sprzęt do obróbki rur, począwszy od giętarek i maszyn do formowania końcówek, po sprzęt do fazowania, wyoblania i zaciskania, a także dostosowane do potrzeb zautomatyzowane linie do zastosowań motoryzacyjnych i klimatyzacyjnych. Nasze maszyny wykorzystują serwonapęd, interfejs człowiek-maszyna i sterowanie komputerowe, a my wolimy skonfigurować maszynę pod kątem Twojej części, niż przekazywać Ci standardowy model i życzymy powodzenia. Jeśli chcesz trochę tła, nasze profil firmy określa, jak pracujemy.
Aby zapoznać się z szerszym opisem procesu decyzyjnego, przewodnik dotyczący wyboru maszyny do gięcia rur nylonowych obejmuje ten sam temat z nieco innej perspektywy i jest przydatnym uzupełnieniem tego artykułu.
Gięcie rur nylonowych to niewielki temat wymagający dużej ilości szczegółów, a o wyniku decydują zwykle szczegóły: kiedy trzpień cofa się, jak mocno zaciska się zacisk, jak gładko powierzchnia matrycy jest wykończona. Odpowiednio opracuj maszynę i proces, a części będą czyste, powtarzalne i niczym się nie wyróżniające – a tego właśnie oczekuje inżynier produkcji. Jeśli pracujesz nad konkretną częścią, zawsze chętnie porozmawiamy o rurze, promieniu i objętości oraz pomożemy Ci ustalić, która konfiguracja ma sens.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Budynek A, nr 299 Tangming Road, strefa przemysłowa Shihudang, dystrykt Songjiang, Szanghaj, Chiny
Prawa autorskie © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Zarezerwowane Fabryka Zautomatyzowanego Sprzętu Do Obróbki Rur