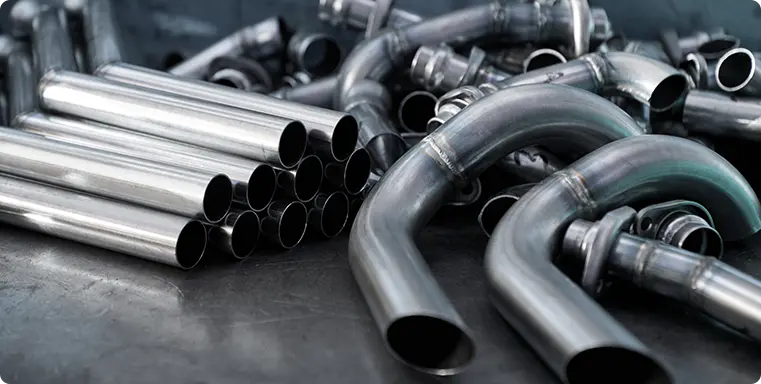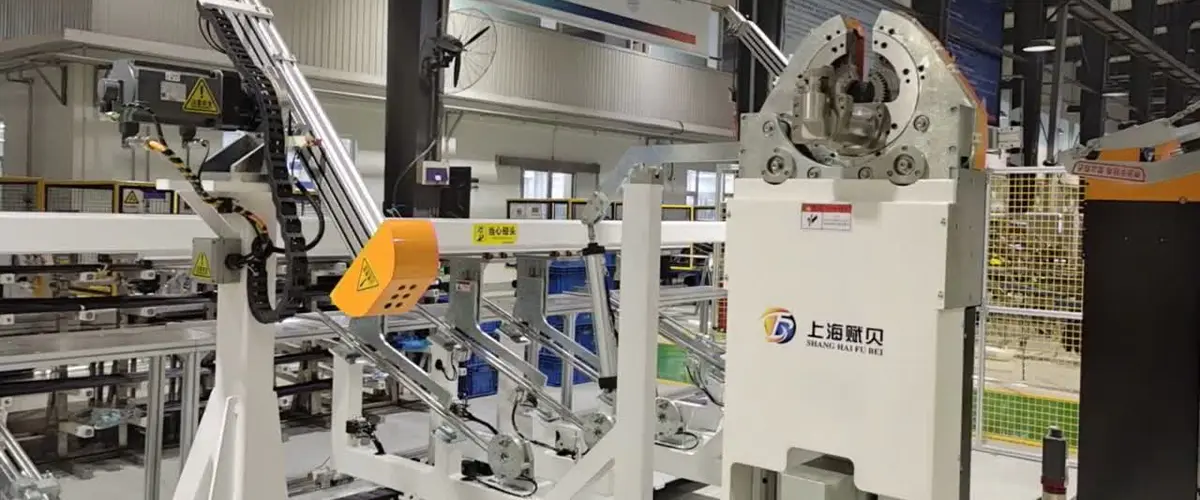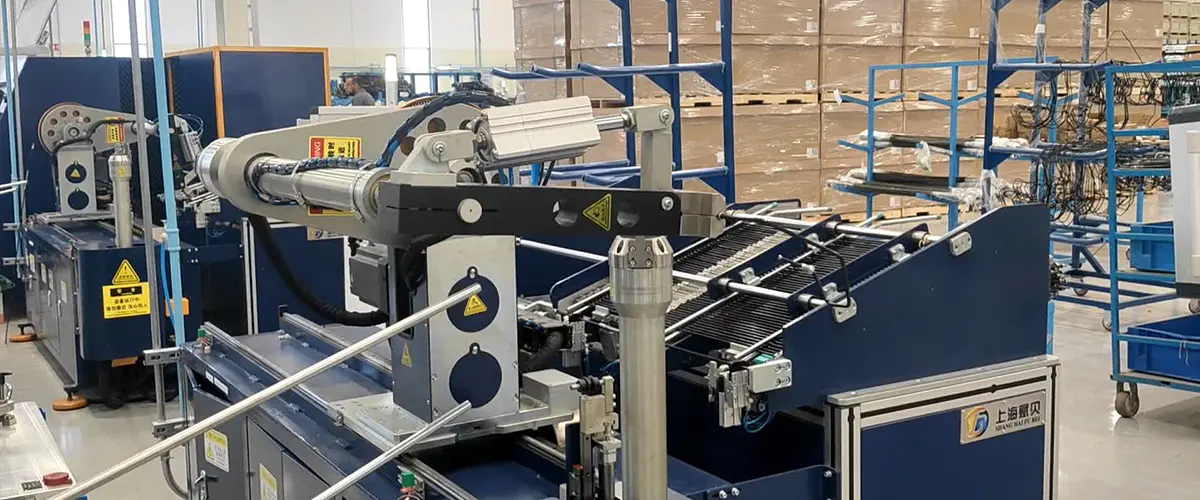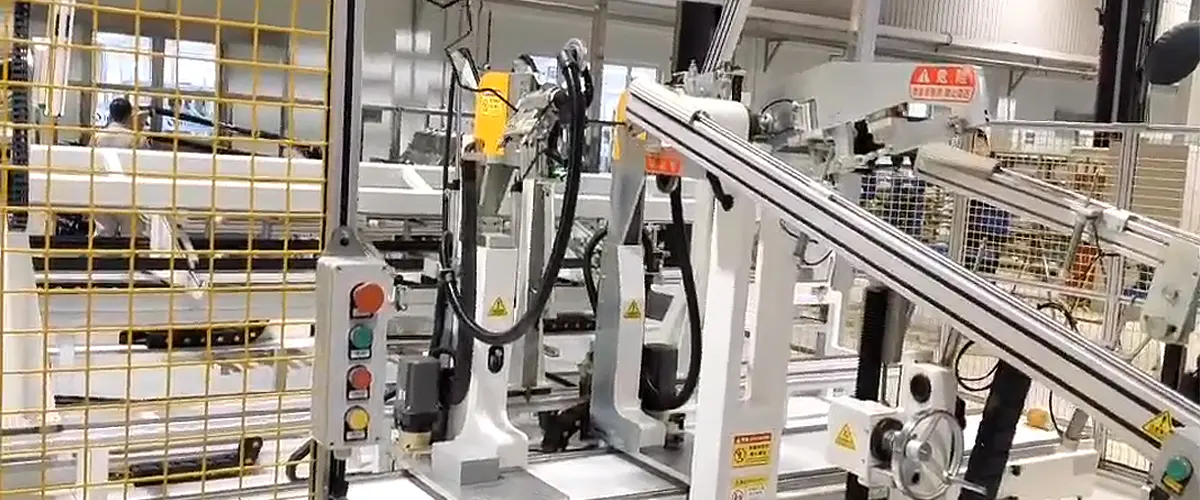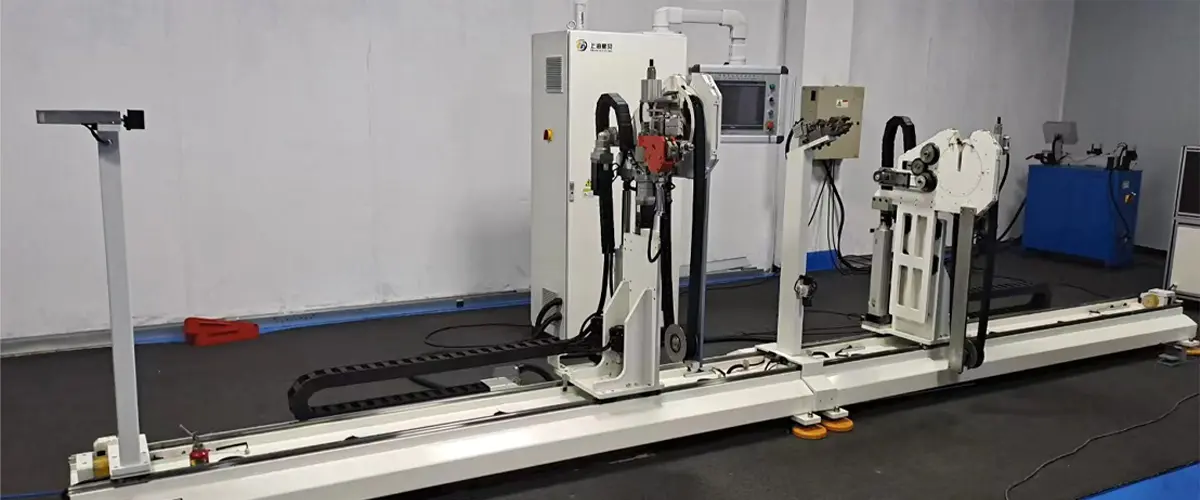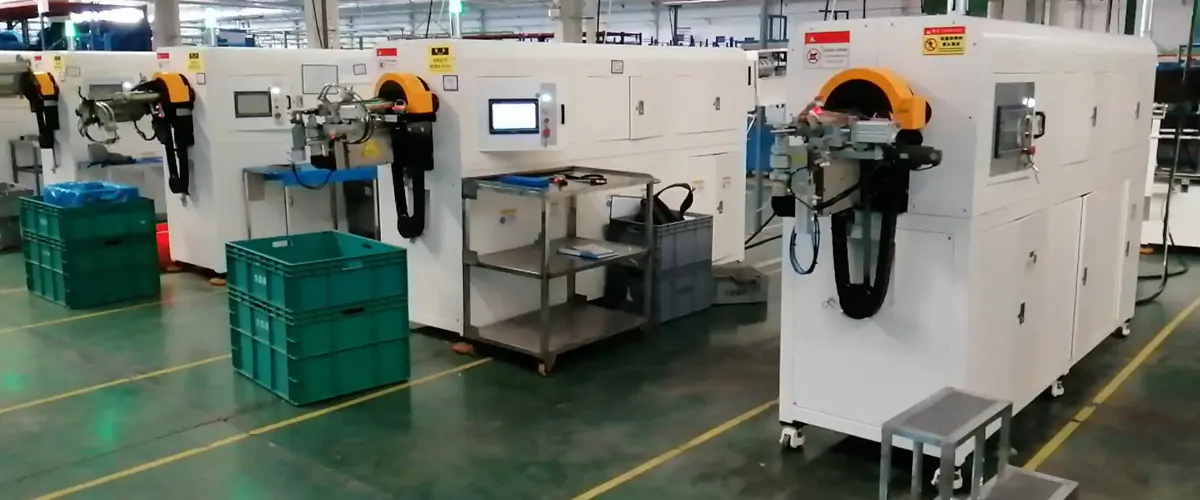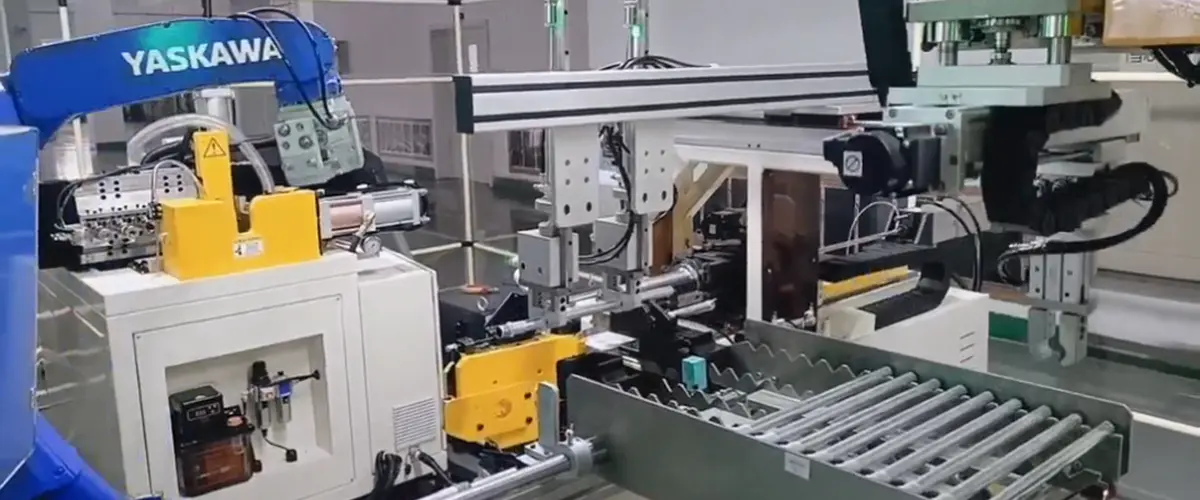


Obróbka rur nylonowych, takich jak PA6 lub PA66, wymaga precyzyjnego zarządzania temperaturą: materiał musi osiągnąć określony zakres temperatur, aby uformować się czysto i musi zostać schłodzony natychmiast po zgięciu, aby zachować swój kształt. Tradycyjny sprzęt oddziela te etapy, powodując niespójność termiczną i wydłużając czas cykli. Maszyna ta integruje wszystkie trzy fazy – ogrzewanie, gięcie i chłodzenie – w jeden, ciągły proces.
Zintegrowany system grzewczy: Precyzyjnie sterowany elektryczny cylinder grzewczy (moc szczytowa: 6,5 kW) zapewnia stałe, równomierne ciepło rury przed jej zgięciem. Regulacja temperatury jest utrzymywana przez całą fazę nagrzewania, aby utrzymać materiał w przedziale 80–125°C odpowiednim dla PA6, PA66 i podobnych gatunków, zapobiegając zarówno przegrzaniu (powodującemu pękanie), jak i przegrzaniu (co pogarsza wytrzymałość materiału).
Natychmiastowe chłodzenie po zgięciu: Wbudowany system chłodzenia powietrzem aktywuje się natychmiast po zgięciu, blokując rurę w jej uformowanym kształcie, zanim odzysk ciepła może spowodować odchylenie kąta lub geometrii. Ten zintegrowany etap chłodzenia sprawia, że geometria wyjściowa maszyny jest niezawodna i powtarzalna – co stanowi znaczącą przewagę nad podejściem ręcznym lub wielostanowiskowym, gdzie trudniej jest kontrolować czas i warunki chłodzenia.
Podwójny posuw serwa zapewniający dokładność przy wielu zgięciach: Napędzany serwo mechanizm podwójnego podawania przesuwa rurę z tolerancją długości podawania wynoszącą ±1,5 mm, umożliwiając sekwencyjne operacje wielokrotnego zginania w jednym cyklu ładowania. Stała dokładność posuwu oznacza, że odległość pomiędzy punktami zgięcia pozostaje kontrolowana nawet w przypadku skomplikowanych profili rur.
Prędkość cyklu: Poszczególne operacje gięcia trwają zaledwie 0,1 sekundy, w praktycznym zakresie od 0,1 do 8 sekund, w zależności od geometrii rury, co zapewnia elastyczność zarówno w przypadku prostych, jak i złożonych programów części.
Wydajność produkcji: W porównaniu z konwencjonalnym sprzętem wieloetapowym maszyna ta zapewnia ponad 50% poprawę ogólnej wydajności produkcji i skraca czas przestoju między procesami o około 30% w scenariuszach wsadowych. Zyski te można bezpośrednio zastosować w zastosowaniach o dużej objętości, takich jak samochodowe przewody chłodzenia, prowadzenie przewodów hamulcowych i przewody obwodów pneumatycznych.
Kompleksowa spójność jakości: Ponieważ ogrzewanie, gięcie i chłodzenie odbywa się w jednej zautomatyzowanej celi, jakość części nie zależy już od szybkości ani staranności podczas ręcznego przenoszenia pomiędzy stacjami. Każda rura w partii ma ten sam profil termiczny i te same warunki formowania, co przekłada się na większą spójność wymiarową i niższy współczynnik odrzutów.