Wiadomości branżowe
Dom / Wiadomości / Wiadomości branżowe / W pełni automatyczna jednogłowicowa giętarka do rur: kompletny przewodnik dla kupujących
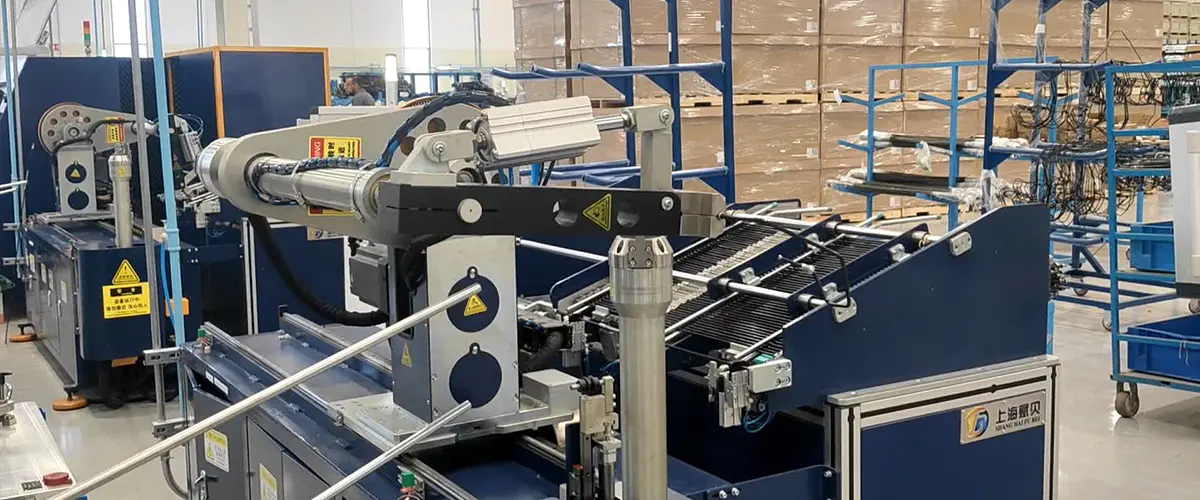
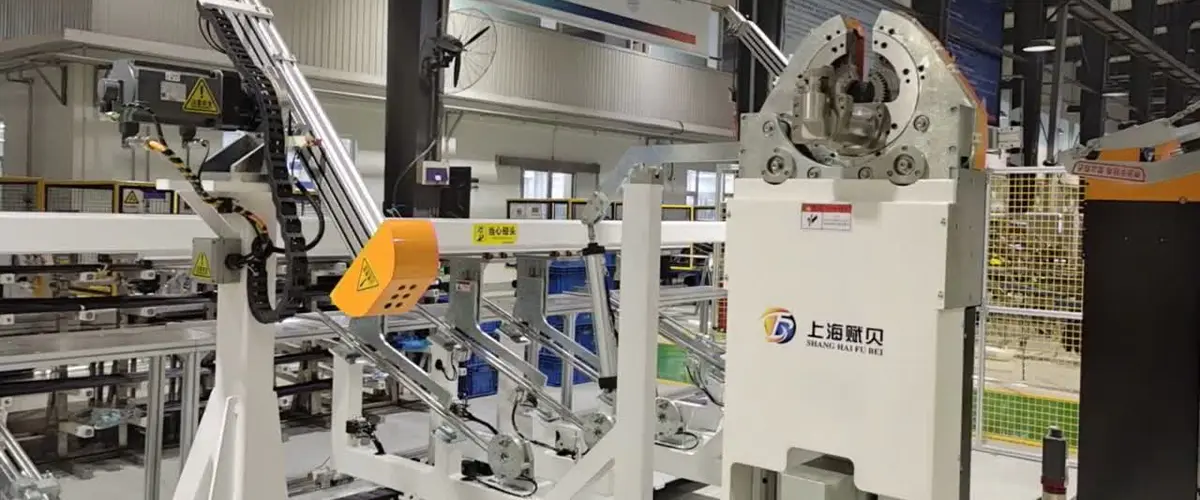
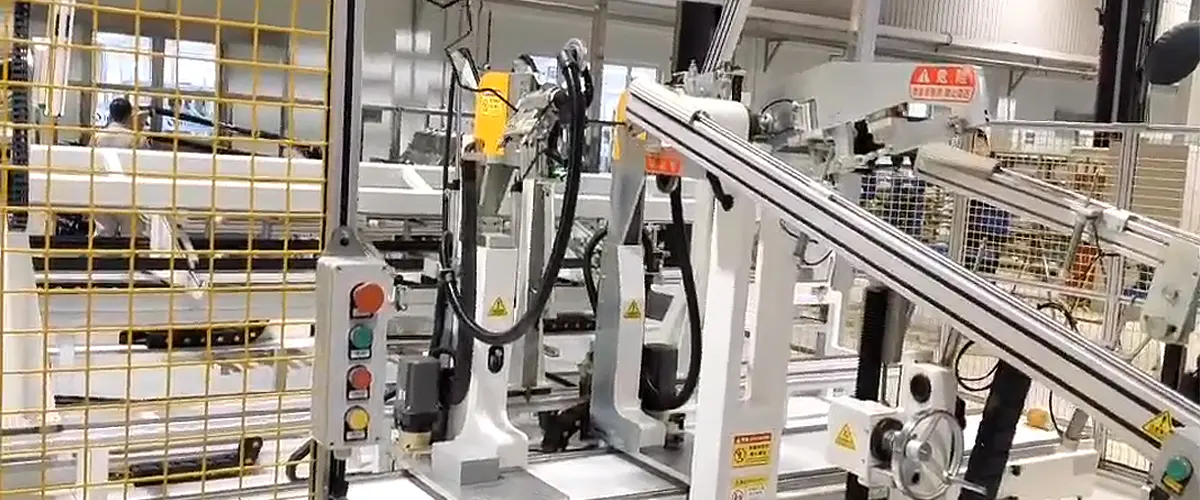
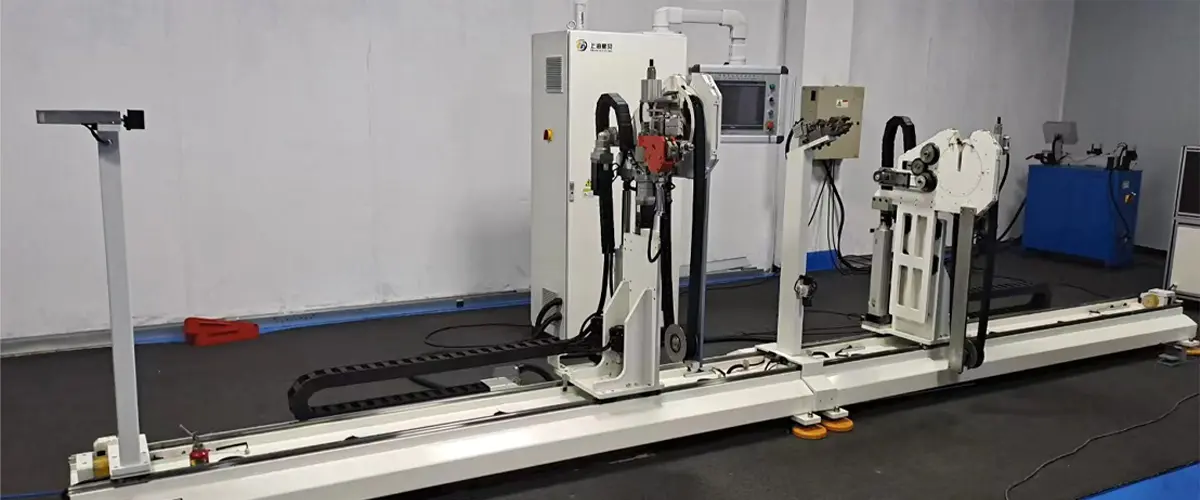
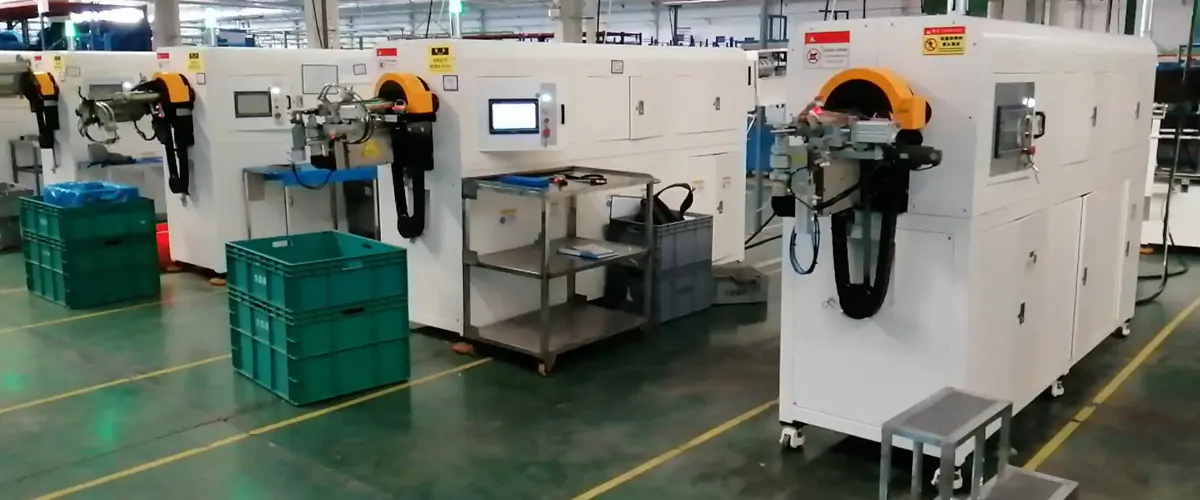
Przejdź przez ruchliwą halę produkcyjną rur, a pojawi się wzór: maszyny, które sprawiają najmniej problemów, rzadko są tymi, o których ludzie mówią. W pełni automatyczna jednogłowicowa giętarka do rur jest dokładnie takim cichym narzędziem. Podaje, zaciska, zgina, obraca i powtarza z zapisanego programu, zmiana po zmianie, dzięki czemu jeden operator może opiekować się kilkoma maszynami, zamiast stać przy jednej.
Od 2012 roku budujemy urządzenia do obróbki rur, a giętarki jednogłowicowe pozostają jednymi z najbardziej poszukiwanych maszyn w naszej ofercie. Te same pytania zadają kierownicy zakładów, inżynierowie ds. procesów i właściciele sklepów: co tak naprawdę zmienia „w pełni automatyczna maszyna”, jak porównać dwie maszyny na papierze i kiedy konstrukcja jednogłowicowa jest lepszym wyborem? Ten przewodnik odpowiada na te pytania prostym językiem i został napisany przez ludzi, którzy budują te maszyny, a nie tylko je sprzedają.
A jednogłowicowa giętarka do rur tworzy jedno zagięcie wokół pojedynczej głowicy gnącej. Ta część jest prosta. Słowo „automatyczny” występuje tam, gdzie maszyny znacznie się od siebie różnią, dlatego warto zachować w tym przypadku precyzję.
Na prawdziwie w pełni automatycznej maszynie cała sekwencja przebiega na podstawie zapisanego programu: wózek podaje rurę na zaprogramowaną długość, zacisk i trzpień zamykają się, ramię gnące obraca się pod zaprogramowanym kątem, tuleja zaciskowa obraca rurę do następnej płaszczyzny gięcia, a cykl powtarza się aż do ukończenia części. Nikt nie zmienia położenia rury ręcznie i nikt nie obraca pokrętłem, aby ustawić kąt. Jeśli operator nadal musi mierzyć, oznaczać lub ręcznie obracać rurę pomiędzy zagięciami, maszyna jest w najlepszym przypadku półautomatyczna.
Jeśli chcesz najpierw zapoznać się z krótką wersją, wyjaśnij to w naszym artykule czym jest w pełni automatyczna jednogłowicowa giętarka do rur omawia podstawy w kilka minut.
Aby bliżej przyjrzeć się najczęściej budowanej przez nas konfiguracji, otwórz poniższą stronę maszyny.
 W pełni automatyczna jednogłowicowa giętarka do rur Pełna automatyzacja: redukcja kosztów przy jednoczesnej poprawie wydajności Maszyna jest wyposażona w w pełni automatyczny system gięcia, który nie wymaga ręcznej interwencji podczas gięcia... Zobacz produkt →
Zrozumienie sekwencji pomaga przy porównywaniu ofert, ponieważ dwie maszyny o podobnych cenach mogą mieć bardzo różne czasy cykli.
Każdy z tych ruchów jest osią serwo w całkowicie automatycznej maszynie i każdy dodaje ułamek sekundy do cyklu. W przypadku części z sześcioma lub ośmioma zagięciami różnica między płynną koordynacją osi a niezdarnym sekwencjonowaniem objawia się setkami części na zmianę.
Najczęstszym pytaniem, które słyszymy, jest to, czy kupujący powinien wybrać maszynę jednogłowicową, czy dwugłowicową. Szczera odpowiedź jest taka, że rozwiązują różne problemy, a wiele fabryk ostatecznie wykorzystuje oba.
| Aspekt | W pełni automatyczny, jednogłowicowy | Maszyna dwugłowicowa |
|---|---|---|
| Wzór zginania | Jedno zagięcie na raz, pod dowolnym kątem i w dowolnej płaszczyźnie | Utworzono jednocześnie dwa zakręty |
| Najlepiej nadaje się do | Złożone części z kilkoma zagięciami w różnych płaszczyznach | Proste symetryczne części z dwoma zagięciami |
| Zmiany oprzyrządowania | Prosto, obsługiwane z poziomu programu | Więcej narzędzi do wyrównania dla każdego numeru części |
| Czas cyklu na prostych częściach | Dłużej, bo zakręty przebiegają sekwencyjnie | Krótszy, ponieważ oba zakręty biegną razem |
| Powierzchnia podłogi | Kompaktowy ślad | Większa powierzchnia i cięższa podstawa |
| Typowa praca | Przewody hamulcowe, przewody paliwowe, przewody klimatyzacji, ogólna produkcja rur | Symetryczne wsporniki, ramy i niektóre rodziny przewodów hamulcowych |
Wszystkie arkusze specyfikacji wyglądają podobnie, więc warto wiedzieć, które numery rzeczywiście wpływają na Twoje części.
| Specyfikacja | Dlaczego to ma znaczenie |
|---|---|
| Maksymalna średnica rury | Ustawia pułap dla najcięższej obecnej i przyszłej części |
| Wydajność promienia zgięcia | Określa najmniejszą matrycę, którą możesz uruchomić, i najciaśniejsze zagięcie, jakie możesz utworzyć |
| Zakres kąta zgięcia | Potwierdza, że maszyna pokrywa kąty na rysunku bez specjalnego oprzyrządowania |
| Długość karmienia | Ogranicza najdłuższy prosty odcinek pomiędzy zakrętami |
| Zakres obrotu | Decyduje, czy części wielopłaszczyznowe mogą być uruchamiane w jednym cyklu |
| Powtarzalność | Kontroluje ilość złomów i liczbę kontroli, które muszą przeprowadzić operatorzy |
| System sterowania | Wpływa na szybkość zmiany, przechowywanie programów i rozwiązywanie problemów |
Materiał rurki kształtuje konfigurację w takim samym stopniu jak maszyna. Stal węglowa i stal nierdzewna wymagają solidnego podparcia trzpienia i rozsądnego wyboru środka smarnego, ponieważ sprężynowanie i pocienienie ścianek są mniej wybaczające niż to wygląda na papierze. Miedź i aluminium wyginają się łatwiej, ale łatwiej znakują, dlatego wykończenie powierzchni matrycy i siła mocowania zasługują na uwagę. Rury nylonowe i PA znów zachowują się inaczej, wykazują większą sprężystość i realne ryzyko zapadnięcia się, jeśli oprzyrządowanie nie jest dopasowane do grubości ścianki. Do tych zadań budujemy dedykowane maszyny do gięcia rur nylonowych, które zachowują węższe tolerancje wymagane przez rury polimerowe.
Giętarka do rur nylonowych Rurki nylonowe — w tym materiały PA6 i PA66 — muszą zostać zmiękczone na gorąco, zanim będzie można je uformować bez pękania i nierównomiernego odkształcenia. Tradycyjne przetwarzanie wymaga... Zobacz produkt → Większość wysyłanych przez nas maszyn jednogłowicowych trafia do łańcuchów dostaw branży motoryzacyjnej i klimatyzacji. Przewody hamulcowe i paliwowe wymagają ciasnych, powtarzalnych zakrętów z czystym otworem wewnętrznym, ponieważ wszelkie wewnętrzne zadrapania stają się problemem jakościowym w dalszej części procesu. Linie klimatyzacyjne dodają swój własny akcent: cienkie aluminiowe ścianki, kilka płaszczyzn zagięcia na jednej części i objętości, które karzą za powolne zmiany.
Kiedy wielkość to uzasadnia, rozszerzamy tę samą logikę gięcia na linię „pod klucz”, tak aby formowanie, gięcie i obróbka końcowa odbywały się w jednym procesie, a nie w trzech oddzielnych kolejkach. Jest to najkrótsza droga od partii rur do gotowego zespołu, który przechodzi już pomyślnie test szczelności.
Automatyczna linia produkcyjna do formowania rur klimatyzacji samochodowej Ta elastyczna, zautomatyzowana linia jest przeznaczona do części rur wymagających różnych operacji na każdym końcu — integrując automatyczny załadunek, formowanie pierwszego końca, gięcie rur, se... Zobacz produkt → Większość problemów z zaginaniem, o rozwiązanie których jesteśmy proszeni, wynika raczej z problemów z narzędziami lub konfiguracją niż z usterek maszyny. Krótka, zdyscyplinowana codzienna rutyna zapobiega większości z nich.
Jesteśmy mieszczącym się w Szanghaju producentem sprzętu do obróbki rur, założonym w 2012 roku, a nasza oferta produktów obejmuje giętarki, maszyny do formowania końcówek rur, maszyny do fazowania, wyoblarki i maszyny do zagniatania, a także zautomatyzowane linie do obróbki rur zbudowane wokół określonych rodzin części. Nasze maszyny wykorzystują sterowanie serwo, interfejsy człowiek-maszyna i komputerowe systemy sterowania, dzięki czemu zapewniamy dokładność, czas cyklu i żywotność, jakich oczekują planiści produkcji.
Ponieważ budujemy zarówno pojedyncze maszyny, jak i całe linie, możemy uczciwie powiedzieć, kiedy wystarczy w pełni automatyczna maszyna jednogłowicowa, a kiedy inna konfiguracja będzie Ci lepiej służyć. Możesz dowiedz się więcej o naszym doświadczeniu i możliwościach jeśli chcesz uzyskać pełny obraz, zanim porozmawiamy.
Przesłanie nam rysunku lub przykładowej części to najszybszy sposób na uzyskanie jednoznacznej odpowiedzi. Przyjrzymy się wzorowi gięcia, materiałowi i oczekiwanym objętościom, a następnie powiemy, która konfiguracja maszyny pasuje i jakiego oprzyrządowania potrzebuje. Bez zgadywania, bez nadmiernej sprzedaży, po prostu jasna rekomendacja od zespołu, który gnie rury od ponad dziesięciu lat.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Budynek A, nr 299 Tangming Road, strefa przemysłowa Shihudang, dystrykt Songjiang, Szanghaj, Chiny
Prawa autorskie © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Zarezerwowane Fabryka Zautomatyzowanego Sprzętu Do Obróbki Rur